

 English
 Français
 Español

Inhalt
- 1 Was Automobil-Gewindeeinsätze tatsächlich in einer Verbindung bewirken
- 2 Die sechs Familien von Gewindeeinsätzen für die Automobilindustrie und wo jeder einzelne hingehört
- 3 Material- und Beschichtungsauswahl für Gewindeeinsätze im Automobilbereich
- 4 Angabe von Lochgröße, Gewindegröße und Eingriffslänge
- 5 Installationswerkzeuge und der Realitätscheck am Fließband
- 6 Qualität, Rückverfolgbarkeit und Auswahl eines Herstellers von Gewindeeinsätzen für die Automobilindustrie
- 7 Anwendungsszenarien: Motor, Getriebe, Fahrgestell und EV-Trays
- 8 Reparatur und Wartung: Abisolierte Gewinde und Ablassstopfen
- 9 Konfigurationskarten: Passender Einsatzstil für Ihren Chef
- 10 Kosten, Lieferzeit und Beschaffung von Gewindeeinsätzen für die Automobilindustrie
- 11 Häufig gestellte Fragen zu Gewindeeinsätzen für die Automobilindustrie
- 11.1 Aus welchem Material bestehen Kfz-Gewindeeinsätze üblicherweise?
- 11.2 Sollte ich einen Drahtgewindeeinsatz oder einen selbstschneidenden Einsatz verwenden?
- 11.3 Welche Vorlochgröße benötige ich für einen selbstschneidenden Einsatz?
- 11.4 Funktionieren Kfz-Gewindeeinsätze in Aluminium-Motorblöcken?
- 11.5 Wie verhindere ich, dass ein Einsatz durch Vibrationen herausrutscht?
- 11.6 Ist ein Edelstahleinsatz schwächer als ein Kohlenstoffstahleinsatz?
- 11.7 Kann ich Kfz-Gewindeeinsätze von Hand einbauen?
- 11.8 Was sollte ich bei der Erstmusterprüfung einer Beilage prüfen?
- 11.9 Wie tief sollte ein Einsatz eingebaut werden?
- 11.10 Kann derselbe Lieferant Einsätze, Gewindebohrer und Installationswerkzeuge liefern?
- 12 Wohin als nächstes gehen?
Eine M8-Nabe auf einem Getriebegehäuse aus Aluminiumdruckguss löst den ersten Drehmomentschlüssel, der 28 Nm überschreitet. Die Linie stoppt, das Gehäuse wandert in die Schrotttonne, und die tatsächlichen Kosten sind nicht das Gehäuse. Es sind die verlorene Schicht, der Eindämmungsbericht, die Kundenbenachrichtigung und die drei Ingenieure, die zwei Tage damit verbringen, zu beweisen, dass es sich bei dem Fehler um ein Lochspezifikationsproblem und nicht um ein Montageproblem handelte. Gewindeeinsätze für die Automobilindustrie sind die kleinen, billigen Teile, die genau diese Art von Ereignis verhindern, und sie werden Monate zuvor auf einem Zeichnungszettel ausgewählt, auf dem etwa „M8 x 1,25 selbstschneidender Einsatz, rostfrei oder gleichwertig“ steht.
Hier ist das Fazit vorweg. Die Einlagenfamilie ist weitaus wichtiger als der Markenname. Ein Drahtgewindeeinsatz, ein selbstschneidender Einsatz und ein Keilsicherungseinsatz sind nicht austauschbar, da sie die Last auf drei völlig unterschiedliche Arten in das Grundmaterial übertragen. Sobald Sie die Familie festgelegt haben, werden Material und Beschichtung zu einer Korrosions- und Temperaturfrage, und die Lochtoleranz wird zu einer Werkzeug- und Prozessfrage. Bei einer falschen Bestellung geben Sie Geld für engere Toleranzen aus, die die Anwendung nie benötigte, während das eigentliche Risiko, nämlich ein rotierender oder herausziehender Einsatz, unangetastet bleibt.
In diesem Artikel geht es um die sechs Familien von Gewindeeinsätzen für die Automobilindustrie, um die Materialien und Beschichtungen, die bei Arbeiten an Motoren, Getrieben, Fahrgestellen und Batterieträgern von Elektrofahrzeugen sinnvoll sind, um die Loch- und Gewindespezifikationen, die darüber entscheiden, ob ein Einsatz hält, um die Werkzeuge, die eine Linie in Bewegung halten, und um die Fragen, die Sie jedem Hersteller oder Lieferanten stellen sollten, bevor Sie eine Bestellung aufgeben. Es schließt mit einer Wartungsanleitung für entfernte Threads, einer Reihe häufig gestellter Fragen und einem kurzen Ressourcenmodul.
Was Automobil-Gewindeeinsätze tatsächlich in einer Verbindung bewirken
Ein Einsatz erfüllt eine Aufgabe: Er bewegt den tragenden Faden aus einem schwachen Grundmaterial in ein stärkeres, austauschbares Element. Aluminium, Magnesium, Zinkdruckguss, Stahlblech, Verbundwerkstoffe und Kunststoffe haben eines gemeinsam. Wenn Sie ein Gewinde direkt hineinschneiden, ist die Fehlerursache nicht ein Bolzenbruch. Es handelt sich um einen geschorenen oder gezogenen Faden im weicheren Material, das den teuren Teil darstellt.
Denken Sie über die Zahlen nach. Eine Stahlschraube der Güteklasse 8.8 in einer Aluminiumnabe kann an der Schraube versagen, lange bevor das Aluminium versagt, was gut ist, denn die Schraube soll das schwache Glied sein. Eine Schraube der Güteklasse 10,9 in derselben Nabe kehrt dieses Verhältnis um. Jetzt schert das Aluminiumgewinde ab und die Schraube bleibt erhalten, was bedeutet, dass Sie ein Gehäuse zerstören, um eine Schraube zu retten. Eine Einfügung verändert das Verhältnis. Dadurch erhält die Aluminiumnabe ein Innengewinde aus Stahl oder Edelstahl mit einer größeren effektiven Scherfläche und verteilt die Last über eine längere Eingriffslänge, sodass sich die Verbindung wie in der Konstruktion vorgesehen verhält.
Es gibt eine zweite, weniger diskutierte Funktion. Einsätze schaffen Wiederholbarkeit. Eine Gewindebohrung in Aluminiumdruckguss variiert je nach Porosität, Formschräge, Werkzeugverschleiß und Spannposition. Ein vorgeformter Einsatz, der mit einem gesteuerten Werkzeug installiert wird, sorgt für die gleiche Gewindeposition und das gleiche Auszugsverhalten bei Einheit 1 und Einheit 100.000. Für einen Hersteller, der eine sicherheitskritische Baugruppe betreibt, ist diese Wiederholbarkeit mehr wert als der Stückpreis des Einsatzes.
Schließlich schaffen Einsätze die Gebrauchstauglichkeit. Wenn ein Gewinde vor Ort beschädigt wird, wandelt eine Spiralspule oder ein Schlüsselverriegelungseinsatz ein Schrottgehäuse in ein repariertes Gehäuse um. Im Schwerfahrzeug- und Eisenbahnbau, wo Gussteile Tausende kosten können und die Lieferzeiten Monate dauern können, hat dieses einzelne Objekt ganze Flotten am Laufen gehalten.
Die sechs Familien von Gewindeeinsätzen für die Automobilindustrie und wo jeder einzelne hingehört
Die meisten Beschaffungsfehler passieren, weil Käufer alle Beilagen als eine Kategorie behandeln. Das sind sie nicht. Die folgende Tabelle fasst die sechs Familien zusammen, die am häufigsten in Zeichnungen von Fahrzeugen und Luft- und Raumfahrtfahrzeugen vorkommen. Die Spalte, die über die meisten Argumente entscheidet, ist die darüber, wie der Einsatz sich selbst daran hindert, sich zu drehen.
| Familie | Wie es verriegelt | Typisches Wirtsmaterial | Beste Passform | Achten Sie auf |
|---|---|---|---|---|
| Drahtgewindeeinsatz (Spiralspirale) | Diamantförmige Spule, die durch Federspannung in einem Gewindeloch gehalten wird | Aluminium, Magnesium, Gusseisen, Kunststoffe | Reparatur und Verstärkung eines Standard-Gewindelochs | Erfordert einen STI-Hahn, keinen Standard-Hahn |
| Selbstschneidender Einsatz | Außenliegende Schneidschlitze bilden beim Einbau ein eigenes Gewinde | Kunststoffe, Aluminium, Weichdruckguss, dünne Wände | Einstufiger Einbau in Naben geringer Festigkeit | Der Durchmesser der Pilotbohrung ist entscheidend und materialspezifisch |
| Schlüsselverriegelungseinsatz | Schlüssel werden durch die Einsatzwand in das Grundmaterial getrieben | Harte Stähle, Gelenke mit hoher Vibration, Gehäuse für die Luft- und Raumfahrt | Maximaler Widerstand gegen Drehung und Herausziehen | Mehr Installationsschritte und ein größerer Nabendurchmesser |
| Dreiloch-Gewindeeinsatz | Flanschlöcher mit Schrauben, Nieten oder Vernietung | Bleche, dünne Platten, Verbundwerkstoffe | Dünnes Material, bei dem kein vollständiger Faden geschnitten werden kann | Benötigt Freiraum oder Zugang hinter der Platte |
| Innen-Außen-Umwandlungsmutter | Außengewinde außen und Innengewinde innen | Jedes Material, das dort verwendet wird, wo sich die Gewindestandards unterscheiden | Anpassung der Metrik an Unified oder von BSP an NPT | Überprüfen Sie die Eingriffslänge beider Gewinde |
| Gewindestopfen und Ölstopfen | Abdichtung durch Dichtfläche oder konisches Gewinde | Ölwannen, Getriebe, Hydraulikgehäuse | Entleerungs-, Füll- und Inspektionsöffnungen | Konische und gerade Stopfen dichten nach unterschiedlichen Prinzipien ab |
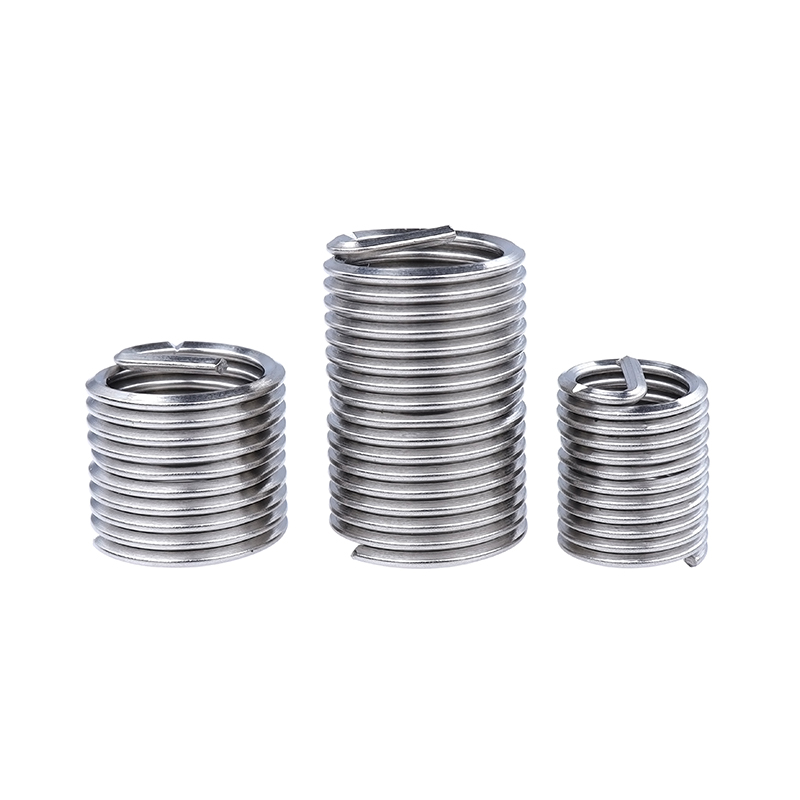 Schraubensicherungseinsatz Schraubensicherungseinsatz is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Produkt anzeigen →
Der Drahtgewindeeinsatz verdient einen längeren Kommentar, da es sich um die Familie handelt, die am häufigsten für sicherheitsrelevante Verbindungen verwendet wird. Eine Standard-Spiralspule ist auf die elastische Spannung der installierten Spule angewiesen, um an Ort und Stelle zu bleiben. Eine Variante mit Schraubensicherung verfügt über eine Verriegelungsfunktion am Innengewinde, die den Bolzen selbst greift, wodurch das Drehmoment erhöht wird, das zum Lösen des Befestigungselements nach einer Vibration erforderlich ist. Bei einer Antriebsstranghalterung oder einem am Fahrgestell montierten Sensor zeigt sich dieser Unterschied darin, dass die Verbindung nach 200 Stunden zufälliger Vibration ihre Klemmlast beibehält, anstatt sich zu lösen.
Selbstschneidende Einsätze besetzen das entgegengesetzte Ende des Spektrums. Sie sind die pragmatische Wahl, wenn der Chef weich, die Wand dünn ist und der Prozess einen Arbeitsgang statt zwei erfordert. Da der Einsatz sein eigenes Gewinde schneidet, ist das Pilotloch überhaupt keine Gewindespezifikation. Es handelt sich um einen Lochdurchmesser mit einem Toleranzband, und dieses Band ist normalerweise eng, bei kleinen Größen oft um plus oder minus 0,05 mm. Wenn Ihr Bohrprozess das Band nicht halten kann, kann keine Einsatzmarke die Verbindung retten.
Schlüsseleinsätze sind die robuste Antwort. Sie werden mit Keilen installiert, die durch Schlitze im Einsatzkörper nach unten getrieben werden und den Einsatz mechanisch am Grundmaterial verriegeln. Es besteht keine Abhängigkeit von Federspannung oder Reibung. Aus diesem Grund tauchen sie in Gehäusen der Luft- und Raumfahrt, an Orten mit starken Vibrationen und bei Reparaturen auf, bei denen ein einzelner Fehler nicht akzeptabel ist. Der Kompromiss ist ein größerer Installationsbereich und mehr Stufen an der Werkbank.
Material- und Beschichtungsauswahl für Gewindeeinsätze im Automobilbereich
Sobald die Familie feststeht, geht es bei der nächsten Entscheidung um Materielles und Endgültiges. Hier treffen Kosten, Korrosion und galvanisches Risiko aufeinander. Die Regel, die am meisten Ärger erspart, ist einfach: Passen Sie das Einsatzmaterial an den Bolzen und an die Umgebung an und setzen Sie niemals einen kleinen anodischen Einsatz in einen großen kathodischen Muttereinsatz ein, ohne darüber nachzudenken.
Kohlenstoffstahleinsätze sind das Arbeitstier. Sie sind stabil, kostengünstig und leicht zu formen, und mit einer Beschichtung auf Zinkbasis kommen sie gut mit trockenen Innenräumen und leicht feuchten Umgebungen zurecht. Blau-weißes Zink und gelbes Zink sind die beiden Beschichtungen, die Sie am häufigsten sehen werden. Blauweißes Zink ergibt eine helle, dünne, relativ gleichmäßige Schicht mit gutem Aussehen und mäßiger Salzsprühbeständigkeit. Gelbes Zink, das in modernen Linien mit einer dreiwertigen Passivierung hergestellt wird, bietet einen etwas wärmeren Farbton und typischerweise eine bessere Beständigkeit gegen Weißrost, weshalb er an Unterboden- und Motorraumteilen auftritt.
Edelstahleinsätze, normalerweise 303, 304 oder 316, verlagern die Diskussion vom Aussehen auf die Chemie. Typ 303 lässt sich frei bearbeiten und ist die natürliche Wahl, wenn der Einsatzkörper auf automatischen Drehmaschinen in großen Stückzahlen geschnitten werden muss. Typ 304 ist die korrosionsbeständige Allzwecksorte und deckt die meisten Anwendungen unter der Motorhaube und im Außenbereich ab. Typ 316 fügt Molybdän hinzu und ist die richtige Lösung für Streusalz, Meeresexposition und bestimmte chemische Umgebungen. Der Nachteil besteht darin, dass austenitischer Edelstahl nicht magnetisch ist und nicht durch Wärmebehandlung gehärtet werden kann, sodass die Auszugsfestigkeit pro Volumeneinheit geringer ist als bei einem Einsatz aus gehärtetem Kohlenstoffstahl derselben Größe.
| Material und Verarbeitung | Korrosionsbeständigkeit | Stärke | Typische Umgebung |
|---|---|---|---|
| Kohlenstoffstahl, blank | Niedrig | Hoch | Nur trockene, ölvernebelte Innenbereiche |
| Kohlenstoffstahl, blau-weißes Zink | Mäßig | Hoch | Kabineninnenraum, trockene Motorraumbereiche |
| Kohlenstoffstahl, gelbes Zink | Mäßig to good | Hoch | Motorraum, spritzwassergeschützte Unterbodenbereiche |
| Edelstahl 303 | Gut | Mäßig | Bearbeitete Einsätze, allgemeine Verwendung unter der Motorhaube |
| Edelstahl 304 | Gut | Mäßig | Außenverkleidung, Halterungen, Verbindungen aus gemischten Materialien |
| Edelstahl 316 | Sehr gut | Mäßig | Streusalz-, Küsten- und Abwaschbelastung |
Zwei praktische Punkte sind es wert, wiederholt zu werden. Erstens verändert die Beschichtungsdicke die effektiven Gewindeabmessungen geringfügig, sodass ein beschichteter Einsatz nicht in seinen Abmessungen mit einem glatten identisch ist und die Beschichtungsspezifikation neben der Gewindebeschriftung in die Zeichnung gehört. Zweitens: Wenn ein rostfreier Einsatz in ein Aluminiumgussteil eingebaut wird, stehen die beiden Metalle in einer möglicherweise feuchten Umgebung in Kontakt. Das ist ein galvanisches Paar. Für einen kleinen Einsatz in einem großen Gussstück ist es normalerweise akzeptabel, aber es sollte eine bewusste Entscheidung sein, die in der Konstruktionsdatei festgehalten wird, und nicht ein Zufall der Teileliste.
Angabe von Lochgröße, Gewindegröße und Eingriffslänge
Jeder kann eine Thread-Beschriftung aus einer Zeichnung ablesen. Der Teil, der Erfahrung erfordert, besteht darin, diese Angaben in ein Loch, eine Toleranz und eine Eingriffslänge zu übersetzen, die eine Produktionslinie tatsächlich halten kann. Fünf Faktoren bestimmen das Ergebnis: das Grundmaterial und seine Härte, der Durchmesser der Pilotbohrung und sein Toleranzband, die Eingriffslänge im Grundmaterial, die für die Nabe verfügbare Wandstärke und die Installationsmethode, einschließlich der Frage, ob der Zugang nur von einer Seite erfolgt.
Die Härte ist der erste Filter. In weichem Aluminium mit etwa 60 bis 80 HB schneidet ein selbstschneidender Einsatz problemlos ein sauberes Gewinde, und eine Spiralwendel benötigt ein ordnungsgemäß mit Gewinde versehenes STI-Loch. Bei gehärtetem Stahl über etwa 30 HRC sind selbstschneidende Einsätze einfach das falsche Werkzeug und die Diskussion verlagert sich auf die Schlüsselverriegelung oder auf eine gebohrte und mit Gewinde versehene Reparatur.
Die Pilotlochtoleranz ist der zweite Filter und die Ursache für die meisten Ausfälle vor Ort. Ein Loch, das um 0,1 mm zu groß ist, reduziert das Material, in das der Einsatz eindringen kann, und der Fehler zeigt sich als ein Einsatz, der sich unter dem Drehmoment dreht, manchmal erst nach mehreren thermischen Zyklen. Ein zu kleines Loch erhöht das Montagedrehmoment, wodurch der Einsatz abscheren oder ein dünner Vorsprung brechen kann.
Die Verlobungsdauer ist der dritte Filter. Die übliche Abkürzung, einen Einsatz nur so tief wie den Standardgewindeeingriff der Schraube zu verwenden, ist normalerweise ein Fehler. Einsätze verteilen die Last, sodass die Tiefe direkt proportional zur Last ist, die das Gelenk trägt. Das folgende Diagramm fasst zusammen, wie sich verschiedene Wendeplattenfamilien hinsichtlich der relativen Auszugsleistung im gleichen Grundmaterial und unter den gleichen Testbedingungen vergleichen. Dies ist die nützlichste Möglichkeit, über diese Entscheidung nachzudenken, bevor Sie sich für die Werkzeugausstattung entscheiden.
Das erste, was die Tabelle sagt, ist, dass jede Wendeplattenfamilie eine unverstärkte Gewindebohrung übertrifft, und zwar um Längen. Der unterste Einsatz in der Tabelle gibt immer noch etwa fünfzig Prozent mehr Auszugskraft zurück als das blanke Aluminiumgewinde, das er ersetzt. Diese Lücke ist die alleinige Rechtfertigung für das Teil und der Grund dafür, dass ein einziger Einsatz ein marginales Nabendesign in ein sicheres Design verwandeln kann, ohne das Gussteil zu ändern.
Die zweite Beobachtung betrifft die Verbreitung innerhalb der Familie der Drahtgewindeeinsätze selbst. Die Screwlock-Variante liegt hier etwa drei Prozent über der Tangless-Variante, was keine Aussage über die Verriegelungsleistung ist, sondern eine Widerspiegelung der leicht unterschiedlichen Spulengeometrie und der Tatsache, dass beide in ein ordnungsgemäß mit Gewinde versehenes STI-Loch mit identischer Tiefe eingebaut werden. Bei realen Verbindungen ist der Unterschied wichtiger, als die Tabelle vermuten lässt, da die Verriegelungsfunktion das Drehmoment beeinflusst, das das Befestigungselement zum Lösen benötigt, und nicht die statische Auszugslast.
Der dritte Punkt betrifft den Schlüssel-Verriegelungseinsatz am oberen Ende des Sortiments. Der höchste Index wird erreicht, weil die Keile die Last direkt auf das Grundmaterial übertragen und nicht nur auf den Gewindeeingriff angewiesen sind. Genau aus diesem Grund wird es dort eingesetzt, wo starke Vibrationen auftreten und die Zugänglichkeit für Nacharbeiten eingeschränkt ist. Die Kosten sind ein größerer Boss und ein längerer Installationszyklus.
Der vierte Punkt ist der Vergleich zwischen den beiden selbstschneidenden Einsätzen. Die Edelstahlversion weist in diesem Test etwas höhere Indexwerte auf als die Kohlenstoffstahlversion, was Leute überrascht, die davon ausgehen, dass Edelstahl immer schwächer ist. Der Grund dafür ist, dass der rostfreie Einsatz in diesem Größenbereich in einem etwas härteren Zustand und mit einer geringfügig anderen Schlitzgeometrie getestet wurde. Die ehrliche Schlussfolgerung ist, dass der Unterschied zwischen 92 und 96 im Rauschen der meisten Fertigungsprozesse liegt und nicht der entscheidende Faktor sein sollte. Wählen Sie zwischen ihnen aufgrund der Korrosionsanforderungen und nicht aufgrund eines Festigkeitsunterschieds von zwei oder vier Prozent.
Der fünfte Punkt betrifft den Dreilocheinsatz. Mit einem Index von 104 liegt es über beiden selbstschneidenden Wendeschneidplatten, aber deutlich unter der Familie der Drahtgewinde. Das ist sinnvoll, da der Lastpfad nicht über ein durchgehendes Gewinde, sondern über den Flansch und die drei Befestigungspunkte verläuft. Es handelt sich um eine Lösung für dünne Platten und nicht um eine Konkurrenz zu einer Spiralspule in einem dicken Vorsprung.
Der sechste Punkt betrifft das unverstärkte Loch und verdient Hervorhebung. Bei 62 ist das blanke Gewindeloch nicht nur schwächer. Dies ist auch die am wenigsten wiederholbare Option, da ihre Leistung von der lokalen Porosität des Gussstücks an genau diesem Vorsprung abhängt. Zwei Löcher in derselben Komponente können sich unterschiedlich verhalten. Der Einsatz beseitigt diese Variabilität, und Variabilität, nicht die durchschnittliche Stärke, ist die Ursache für Linienstopps.
Siebtens ist das Diagramm ein statischer Vergleich und sollte nicht als Ermüdungsranking verstanden werden. Bei einem vibrierenden Gelenk kann sich die Rangfolge ändern, da der Mechanismus, der dem Lösen entgegenwirkt, ebenso wichtig wird wie der Mechanismus, der dem Herausziehen entgegenwirkt. Dies gilt für die Ausführungen mit Schraubverschluss und Schlüsselverschluss.
Achtens ist zu beachten, dass die Eingriffslänge konstant auf dem Eineinhalbfachen des Nenndurchmessers gehalten wurde. Wenn Sie den Eingriff auf das Zweifache des Durchmessers erhöhen, gewinnt jede Wendeschneidplattenfamilie, aber die selbstschneidenden Wendeschneidplatten gewinnen weniger als die Drahtgewinde- und Keilsicherungsfamilien, weil eine selbstschneidende Wendeschneidplatte in der Nähe der ersten Gewindegänge einen größeren Teil ihrer Last trägt.
Neuntens sind die Indexwerte relativ und nicht absolut. Sie sind nützlich für die Rangfolge und um einem Kollegen eine Designentscheidung zu erklären. Sie sind kein Ersatz für einen Auszugsversuch am eigenen Gussteil, mit eigenem Lochverfahren, mit eigenem Einbaudrehmoment.
Zehntens besteht die praktische Erkenntnis für ein Einkaufsteam darin, dass es sich fast nie lohnt, die Familie zu wechseln, um ein paar Cent pro Stück zu sparen. Der Einsatz verursacht nur einen kleinen Bruchteil der Kosten für die von ihm geschützte Nabe, und der Fehlermodus, den er verhindert, wird in Stunden Ausfallzeit der Leitung gemessen.
Installationswerkzeuge und der Realitätscheck am Fließband
Ein perfekter Einsatz mit dem falschen Montagewerkzeug ist ein Schrottgenerator. Die Werkzeugbesprechung ist zwar kurz, aber an dieser Stelle scheitern viele Projekte stillschweigend, weil das Werkzeug oft nur als nachträglicher Einfall in derselben Bestellung wie die Wendeschneidplatte behandelt wird.
Für Drahtgewindeeinsätze gibt es Installationswerkzeuge in zwei großen Ausführungen, je nachdem, ob der Einsatz einen Zapfen hat oder keinen Zapfen hat. Bei der tangenlosen Installation entfällt der separate Schritt zum Brechen des Zapfens, wodurch ein loses Stück Draht entfällt, das andernfalls in ein Getriebe oder einen Ölkanal gelangen könnte. Dieser einzelne Prozessvorteil, nicht der Einsatz selbst, ist oft der Grund, warum ein Hersteller auf ein zapfenloses Design umsteigt. Ausziehwerkzeuge sind das Gegenstück und werden verwendet, wenn ein abgenutzter oder beschädigter Einsatz herausgezogen werden muss, ohne das Muttergewinde zu beschädigen.
Bei selbstschneidenden Einsätzen ist das Installationswerkzeug normalerweise ein Schraubendreher, der in das Innengewinde eingreift und ein kontrolliertes Drehmoment aufbringt. Zwei Variablen sind wichtig: Der Treiber darf sich unter Last nicht lösen, und das Montagedrehmoment muss überwacht werden, da das Montagedrehmoment der früheste und günstigste Indikator dafür ist, dass die Führungsbohrung außerhalb der Spezifikation liegt. Wenn das Montagedrehmoment im Laufe einer Schicht nach oben driftet, ist der Bohrer abgenutzt.
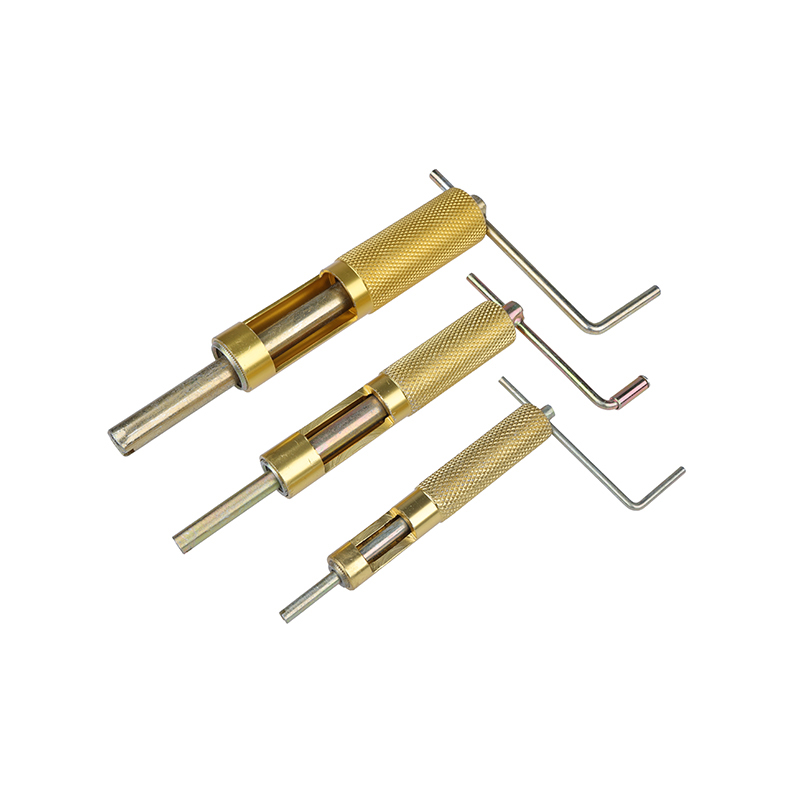 Installationswerkzeug für Drahtgewindeeinsätze Wird zum präzisen Einschrauben von Drahtgewindeeinsätzen in vorgefertigte Gewindelöcher verwendet, um eine korrekte Installation und Ausrichtung sicherzustellen. Das Werkzeug eignet sich für verschiedene Drahtgewindegrößen. Produkt anzeigen →
Thread-Taps gehören in dieselbe Konversation. Gewindebohrer mit Spiralnut heben die Späne aus einem Sackloch, was sie zur sichereren Wahl macht, wenn zurückbleibende Späne ein Qualitätsrisiko darstellen würden. Gewindebohrer mit gerader Nut sind robuster und werden häufig für Durchgangslöcher und Materialien verwendet, die kurze, pulverförmige Späne erzeugen. Die Wahl zwischen ihnen ist eine Entscheidung über die Spankontrolle, bevor es eine Entscheidung über die Schnittgeschwindigkeit ist.
Der Realitätscheck lautet wie folgt. Wenn für den Installationsprozess beide Hände, eine Vorrichtung und eine Drehmomentangabe erforderlich sind, die sich der Bediener merken muss, gerät der Prozess ins Wanken. Gute Einsatzwerkzeuge machen die korrekte Installation zum Kinderspiel.
Qualität, Rückverfolgbarkeit und Auswahl eines Herstellers von Gewindeeinsätzen für die Automobilindustrie
Bei einem Verbindungselement, das ein paar Cent kostet, steht das Lieferantenaudit in keinem Verhältnis zum Preis und völlig in einem angemessenen Verhältnis zum Risiko. Ein Einfügungsfehler endet nicht bei der Einfügung. Es stoppt das Gelenk, die Baugruppe und manchmal auch das Fahrzeug.
Beginnen Sie mit der Maßhaltigkeit und nicht nur mit Zertifikaten. Fordern Sie eine Leistungsfähigkeitsstudie zu den kritischen Abmessungen an, bei denen es sich bei einer Wendeschneidplatte normalerweise um den Außendurchmesser, den Flankendurchmesser, die Länge und bei selbstschneidenden Ausführungen um die Nutgeometrie handelt. Fragen Sie dann, wie diese Abmessungen gemessen werden, mit welcher Frequenz und mit welcher Stärke. Ein Hersteller, der seine Messgerätesteuerung nicht beschreiben kann, beschreibt einen Prozess, der abweichen wird.
Die Rückverfolgbarkeit des Materials ist die zweite Frage. Schmelznummern, Werkszertifikate und eine Verbindung zwischen der Stahlcharge und der fertigen Charge machen einen Einsatz von einem Verbrauchsmaterial zu einem Sicherheitsbauteil. Bei Edelstahlsorten ist ein Zertifikat mit der tatsächlichen Güteklasse 303, 304 oder 316 wichtiger als das Etikett auf der Verpackung.
Die Oberflächenbeschaffenheit ist die dritte Frage und wird am häufigsten übersprungen. Die Dicke der Beschichtung, die Haftung und das Vorhandensein einer Wasserstoffversprödungsentlastung nach der Beschichtung sind alle für ein Verbindungselement aus hochfestem Stahl relevant. Bei Einsätzen geht es vor allem um die Kontrolle der Dicke, die sich auf den Gewindesitz auswirkt, und auf eine gleichmäßige Abdeckung innerhalb der Spule oder des Schlitzes, was sich auf die Korrosionslebensdauer auswirkt.
Die vierte Frage ist Kapazität und Kontinuität. Eine große, stabile Lieferbeziehung ist wichtiger als ein niedriges Erstangebot, denn technische Änderungen, Kapazitätsengpässe und Lieferunterbrechungen sind die Ereignisse, die die Produktion tatsächlich stoppen. Ein Partner mit eigenem Werk, eigenem Maschinenpark und dokumentierter Produktionshistorie ist besser planbar als ein Händler mit einem guten Preis.
Schauen Sie sich fünftens die Breite des Sortiments an. Ein Lieferant, der die gleiche Gewindefamilie in Kohlenstoffstahl, verzinktem Stahl und Edelstahl sowie die passenden Gewindebohrer, Schraubendreher und Abziehwerkzeuge anbieten kann, reduziert die Anzahl der Anbieter, die Sie qualifizieren müssen. Diese Konsolidierung spart Engineering-Zeit, und Engineering-Zeit ist in den meisten Projekten die knappste Ressource. Mehr über das Unternehmen hinter dieser Serie erfahren Sie auf unserer Seite Unternehmensprofilseite .
Anwendungsszenarien: Motor, Getriebe, Fahrgestell und EV-Trays
Derselbe Einsatz verhält sich unterschiedlich, je nachdem, wo er sitzt. Einige Szenarien wiederholen sich in fast jedem Fahrzeugprogramm, und die Auswahllogik unterscheidet sich so stark, dass es sich lohnt, sie zu trennen.
Motor und GetriebeEs dominieren Gehäuse, Deckel und Lagerdeckel aus Aluminiumdruckguss. Die Temperaturwechselbelastung ist konstant, Ölnebel ist vorhanden und die Verbindung muss oft die Lebensdauer des Fahrzeugs ohne erneutes Anziehen überstehen. Üblich sind hier Drahtgewindeeinsätze mit Rastfunktion und Keilrasteinsätze. Prioritäten: Halt nach Vibration, stabile Klemmkraft bei 120 °C und mehr sowie Korrosionsbeständigkeit, die mit Öl- und Kühlmitteleinwirkung kompatibel ist. | Fahrgestell und KarosseriestrukturGemischte Materialverbindungen, hohes galvanisches Risiko und Streusalzbelastung. Selbstschneidende Einsätze kommen in Aluminium-Hilfsrahmen und in Verbund- oder dünnwandigen Strukturen vor, während Einsätze mit drei Löchern für Platten verwendet werden, die zu dünn zum Gewindeschneiden sind. Prioritäten: Korrosionsbeständigkeit, galvanische Kompatibilität mit dem passenden Befestigungselement und eine wiederholbare Pilotbohrung in einer großvolumigen Linie. |
Batterieträger und Gehäuse für ElektrofahrzeugeGroße Aluminiumkonstruktionen mit vielen Gewindepunkten, strengen Dichtungsanforderungen und geringer Toleranz gegenüber losen Fremdkörpern. Mit Gewindeeinsätzen und Konvertierungsmuttern kann ein einziges Aluminiumgussteil mehrere Befestigungsstandards akzeptieren. Prioritäten: absolute Freiheit von losen Spänen und gebrochenen Zapfen, gleichbleibendes Montagedrehmoment über Hunderte von Punkten und saubere Prozessdokumentation. | Schiene und Luft- und RaumfahrtHocher safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Prioritäten: dokumentierte Rückverfolgbarkeit, wiederholbare Auszugsleistung und ein dokumentiertes Reparaturverfahren, das vor Ort funktioniert. |
In allen vier Szenarien gilt ein Muster. Der Einsatz wird niemals isoliert ausgewählt. Die Auswahl erfolgt zusammen mit dem Befestigungselement, dem Lochverfahren und dem Installationswerkzeug, und die Entscheidung wird durch einen Auszugstest am tatsächlichen Produktionsmaterial und nicht an einem generischen Teststab validiert.
Reparatur und Wartung: Abisolierte Gewinde und Ablassstopfen
Nicht jede Einlage kommt in ein neues Teil. Ein erheblicher Teil der Nachfrage entfällt auf Reparaturen, und für Reparaturen gelten eigene Regeln. Die beiden häufigsten Probleme sind ein ausgerissenes Gewinde in einem Weichguss und eine beschädigte Ablass- oder Einfüllöffnung.
Für einen entfernten Faden ist die Reihenfolge unkompliziert, aber unversöhnlich. Messen Sie das verbleibende Loch, bohren Sie auf das angegebene Übermaß, klopfen Sie mit dem richtigen STI-Gewindebohrer und installieren Sie den Einsatz bis zur angegebenen Tiefe, normalerweise leicht unter der Oberfläche. Das Überspringen des Messschritts ist die übliche Ursache dafür, dass eine Reparatur innerhalb eines Monats erneut fehlschlägt. Wenn das Loch bereits einmal repariert wurde, ist eine zweite Spule an derselben Stelle möglicherweise nicht geeignet und ein Keilsicherungseinsatz oder eine Konvertierungsmutter ist die bessere Lösung. Aluminiumgussteile sind der häufigste Grundkörper, und hier gibt es eine nützliche Diskussion über das Einsatzverhalten bei Aluminiumreparaturarbeiten Fachartikel zur Gewindereparatur in Aluminium .
Ablass- und Füllanschlüsse stellen ein anderes Problem dar. Der Fehler liegt in der Regel an einem undichten oder beschädigten Stopfen und nicht an einem abisolierten Gewinde. Die Lösung hängt davon ab, ob es sich bei dem Anschluss um ein gerades, mit einer Unterlegscheibe abgedichtetes Gewinde oder um ein konisches, durch Pressung abgedichtetes Gewinde handelt. Ein gerader Stopfen ist auf eine Dichtfläche und ein kontrolliertes Drehmoment angewiesen, so dass ein zu starkes Anziehen die Dichtfläche beschädigt, anstatt die Abdichtung zu verbessern. Ein konischer Stopfen ist auf den Gewindeeingriff angewiesen, daher kommt es auf die Anzahl der Umdrehungen an und der Stopfen sollte nicht für unbegrenzte Zeit wiederverwendet werden. Das richtige Dichtungsprinzip ist wichtiger als die Materialqualität, obwohl ein 316-Edelstahlstopfen die sinnvolle Wahl ist, wenn der Anschluss Spritzwasser oder Wasser ausgesetzt ist.
Bei Fuhrpark- und Schwermaschinenarbeiten werden beide Reparaturen normalerweise durchgeführt, während die Komponente vorhanden ist, was bedeutet, dass der Zugang eingeschränkt ist und die Sauberkeit schwer zu gewährleisten ist. Das ist ein Argument für die Verwendung von tanglosen Einsätzen in Reparatursätzen, da es keinen Angel gibt, der abgebrochen und herausgeholt werden muss.
Konfigurationskarten: Passender Einsatzstil für Ihren Chef
Wenn zwei Designs auf dem Papier gleichermaßen gültig aussehen, ist in der Regel die Nabengeometrie der entscheidende Faktor. Die folgenden vier Konfigurationen decken die meisten Entscheidungen bei einer echten Zeichnungsprüfung ab.
Dicker Boss, weiches Material
Ein Drahtgewindeeinsatz in einem STI-Gewindeloch. Beste Balance aus Auszugsfestigkeit, kleinem Einbauraum und Reparaturfreundlichkeit. Verwenden Sie eine Verriegelungsvariante, wenn das Gelenk Vibrationen ausgesetzt ist.
Dünne Wand, ein Arbeitsgang
Ein selbstschneidender Einsatz. Es schneidet sein eigenes Gewinde in einer kontrollierten Pilotbohrung und erfordert keinen separaten Gewindeschneidschritt. Die Toleranz der Vorbohrung ist der kritische Kontrollpunkt.
Hohe Vibration, hartes Material
Ein schlüsselverriegelnder Einsatz. Passfedern verriegeln den Körper mechanisch im Grundmaterial und beseitigen jegliche Abhängigkeit von der Gewindereibung. Größerer Umschlag, höhere Zuverlässigkeit.
Platte zu dünn zum Klopfen
Ein Gewindeeinsatz mit drei Löchern, der durch Schrauben, Nieten oder Vernieten befestigt wird. Es verlagert die Last in den Flansch und nicht in die Blechdicke und erfordert einen Zugang hinter der Platte.
Das gemeinsame Lesen dieser vier Karten ergibt einen einfachen Entscheidungsbaum. Wenn genügend Material für ein Gewindeloch vorhanden ist und die Verbindung wichtig ist, verwenden Sie einen Drahtgewindeeinsatz. Wenn nicht genügend Material vorhanden ist oder der Prozess einstufig erfolgen muss, verwenden Sie einen selbstschneidenden Einsatz. Wenn die Verbindung sicherheitskritisch ist und starke Vibrationen auftreten, verwenden Sie einen Keilsicherungseinsatz. Wenn überhaupt keine Dicke vorhanden ist, verwenden Sie einen Dreilocheinsatz. Alles andere, einschließlich Konvertierungsmuttern und Gewindestopfen, löst ein anderes Problem: die Anpassung eines Gewindestandards oder das Abdichten eines Anschlusses.
Kosten, Lieferzeit und Beschaffung von Gewindeeinsätzen für die Automobilindustrie
Der Kaufpreis einer Einlage ist fast nie die größte Entscheidungsgröße. Was zählt, sind die Gesamtkosten einer funktionierenden Verbindung, einschließlich der Werkzeuge, der Prozesssteuerung, der Ausschussrate und der Kosten eines Produktionsstillstands.
Über dem Stückpreis liegen normalerweise drei Kostenfaktoren. Die erste ist die Qualität von Pilotloch- oder STI-Gewinden. Ein billiger Gewindebohrer, der driftet, erzeugt Löcher, die nicht den Spezifikationen entsprechen, und Löcher, die nicht den Spezifikationen entsprechen, führen zu Drehmomentabweichungen beim Einbau, Nacharbeit und Ausschuss. Ein Upgrade des Wasserhahns kostet oft weniger als ein Downgrade des Einsatzes. Das zweite sind Installationswerkzeuge. Ein Fahrer, der zwei Hände benötigt, verlangsamt die Leitung und erhöht die Wahrscheinlichkeit einer falsch ausgerichteten Installation. Der dritte Teil ist Teilvielfalt. Jede zusätzliche Beilagengröße, die ein Werk vorrätig hat, erhöht den Lagerbestand, das Veralterungsrisiko und Kommissionierungsfehler. Durch die Konsolidierung auf eine kleine Anzahl von Gewindegrößen mit einem Lieferanten, der Kohlenstoffstahl, verzinkte und rostfreie Varianten derselben Größe abdecken kann, wird der Nachlauf langsamer Lagerbestände reduziert.
Bei der Durchlaufzeit sollten Fragen zum Puffer und nicht zu Durchschnittswerten gestellt werden. Was ist die Standard-Produktionsvorlaufzeit, wie hoch ist die Mindestbestellmenge und welcher Puffer besteht für die Größen, die wöchentlich verbraucht werden? Ein Lieferant, der einen konstanten Lagerbestand für die schnelllebigen Größen vorhalten kann, ist wertvoller als einer, der für eine Größe, die Sie zweimal im Jahr bestellen, drei Tage kürzere Angebote macht.
Für Käufer, die mit einem internationalen Großhändler oder Distributor zusammenarbeiten, gilt die gleiche Logik eine Ebene höher. Die Fähigkeit des Händlers, eine Charge bis zu einem Mühlenzertifikat zurückzuverfolgen, hängt von den eigenen Aufzeichnungen des Herstellers ab. Aus diesem Grund lohnt es sich, die Fabrik hinter dem Teil zu verstehen und nicht nur die Stelle, die die Rechnung ausstellt. Konstanz über ein großes monatliches Volumen, eine dokumentierte Inspektionsroutine und ein stabiler Maschinenpark sind die Eigenschaften, die eine Versorgungsleitung ruhig halten.
Häufig gestellte Fragen zu Gewindeeinsätzen für die Automobilindustrie
Dies sind die Fragen, die bei Designprüfungen, Qualitätsbesprechungen und frühen Gesprächen mit Lieferanten am häufigsten auftauchen. Jede Antwort ist kurz und praxisorientiert und geht davon aus, dass Sie mit einer echten Zeichnung und einem echten Produktionsprozess arbeiten.
Aus welchem Material bestehen Kfz-Gewindeeinsätze üblicherweise?Kohlenstoffstahl mit einer Beschichtung auf Zinkbasis ist am häufigsten, gefolgt von Edelstahl 303, 304 und 316. Kohlenstoffstahl bietet eine höhere Härte und Festigkeit bei geringeren Kosten, während Edelstahl wegen der Korrosionsbeständigkeit gewählt wird. Die richtige Antwort hängt von der Umgebung und dem Schraubenmaterial ab. |
Sollte ich einen Drahtgewindeeinsatz oder einen selbstschneidenden Einsatz verwenden?Verwenden Sie einen Drahtgewindeeinsatz, wenn der Vorsprung dick genug für ein Gewindeloch ist und die Verbindung eine maximale Auszugsleistung bei kleinem Einbauraum erfordert. Verwenden Sie einen selbstschneidenden Einsatz, wenn das Material weich ist, die Wand dünn ist und der Vorgang in einem einzigen Schritt erfolgen sollte. In beiden Fällen ist die Kontrolle des Pilotlochs von entscheidender Bedeutung. |
Welche Vorlochgröße benötige ich für einen selbstschneidenden Einsatz?Sie ist material- und größenspezifisch und wird bei kleinen metrischen Größen normalerweise in einem Bereich von etwa plus oder minus 0,05 mm angegeben. Schätzen Sie es niemals. Fordern Sie beim Einsatzhersteller das empfohlene Loch für Ihr genaues Material und Ihre Härte an und überprüfen Sie es durch eine Prüfung des Auszieh- und Einbaudrehmoments am Produktionsguss. |
Funktionieren Kfz-Gewindeeinsätze in Aluminium-Motorblöcken?Ja, und das ist einer ihrer häufigsten Verwendungszwecke. Aluminium ist im Vergleich zu Stahl weich, daher ist ein direktes Gewinde im Guss die Schwachstelle. Ein Einsatz verlagert das tragende Gewinde in Stahl oder Edelstahl und verteilt die Last über eine längere Eingriffslänge, wodurch sich der Ausziehwiderstand deutlich über einem blanken Gewindeloch erhöht. |
Wie verhindere ich, dass ein Einsatz durch Vibrationen herausrutscht?Drei Ansätze funktionieren. Verwenden Sie einen Sicherungsdraht-Gewindeeinsatz, der den Bolzen festhält, einen Keilsicherungseinsatz, der mechanisch im Grundmaterial verriegelt wird, oder korrigieren Sie die Verbindungskonstruktion, damit der Bolzen die Klemmkraft beibehält. Stichprobenartige Vibrationstests mit Drehmomentverlustmessung sind die einzige zuverlässige Möglichkeit, die Wahl zu bestätigen. |
Ist ein Edelstahleinsatz schwächer als ein Kohlenstoffstahleinsatz?Bei gleicher Größe und Beschaffenheit weist austenitischer Edelstahl eine geringere Härte auf und kann nicht durchgehärtet werden, sodass seine Ausziehleistung pro Volumeneinheit im Allgemeinen geringer ist. Der praktische Unterschied ist im Vergleich zum Einfluss der Lochqualität und der Eingriffslänge oft gering. Wählen Sie Edelstahl wegen der Korrosion, nicht wegen der Festigkeit. |
Kann ich Kfz-Gewindeeinsätze von Hand einbauen?Für eine einzelne Reparatur ja, mit dem richtigen Schraubendreher und einem Drehmomentschlüssel. Für die Produktion, nein. Bei der manuellen Installation kommt es zu Abweichungen bei Tiefe, Ausrichtung und Drehmoment, und diese Abweichungen sind die Ursache für Ausfälle bei den Einsätzen. Bei der Produktionsinstallation sollte ein kontrollierter Treiber mit überwachtem Drehmoment verwendet werden. |
Was sollte ich bei der Erstmusterprüfung einer Beilage prüfen?Überprüfen Sie den Außen- und Flankendurchmesser, die Länge, gegebenenfalls die Nut- oder Keilgeometrie, die Beschichtungsdicke und das Materialzertifikat. Überprüfen Sie anschließend das Montagedrehmoment und den Auszug am Produktionsguss. Durch Maßprüfungen allein lässt sich eine Nichtübereinstimmung zwischen der Wendeschneidplatte und dem Grundmaterial nicht feststellen. |
Wie tief sollte ein Einsatz eingebaut werden?Normalerweise bündig bis leicht unter die Oberfläche, dabei die Anweisungen des Herstellers befolgen. Die Tiefe beeinflusst sowohl die installierte Gewindeposition als auch die Lastverteilung. Zu flach verringert das Einrasten und Herausziehen; Zu tief kann die Befestigung behindern oder dazu führen, dass der Einsatz in eine Dichtfläche hineinragt. |
Kann derselbe Lieferant Einsätze, Gewindebohrer und Installationswerkzeuge liefern?Es ist vorzuziehen. Eine einzige Quelle für Einsätze, Gewindebohrer, Treiber und Ausziehwerkzeuge reduziert die Anzahl der Variablen, wenn eine Verbindung leistungsschwach ist, und beseitigt die Situation, in der der Einsatzlieferant und der Werkzeuglieferant bei einer Qualitätsuntersuchung aufeinander verweisen. |
Wohin als nächstes gehen?
Wenn Sie gerade dabei sind, eine Familie auszuwählen, besteht der schnellste Weg darin, die Verbindung in vier Zeilen zu beschreiben: Grundmaterial und Härte, Gewindegröße, verfügbare Wandstärke und ob die Verbindung Vibrationen oder Temperaturschwankungen ausgesetzt ist. Ausgehend von diesen vier Zeilen beschränkt sich die Familie auf einen oder zwei Kandidaten, und die verbleibende Arbeit ist ein harter Test für die Besetzung der Produktion.
Wenn Sie gerade an der Beschaffungsstelle stehen, entsprechen die Fragen in diesem Artikel direkt einem Lieferantenfragebogen. Fragen Sie nach Abmessungsmöglichkeiten, Materialrückverfolgbarkeit, Beschichtungskontrolle, Überwachung des Installationsdrehmoments und Lagerpolitik für schnelldrehende Größen. Die Antworten werden einen Hersteller, der ein langes Programm unterstützen kann, von einem Hersteller unterscheiden, der nur eine Bestellung ausführen kann.
Es lohnt sich, als nächstes zwei Ressourcen auf dieser Website zu öffnen. Die Firmen- und Fabrikprofil deckt die Produktionsbasis, den Maschinenpark und den Qualitätsansatz hinter der Produktpalette der Gewindeverbindungen ab. Von dort aus sind die Produktabschnitte nach Familien geordnet, sodass Sie direkt von einem Drahtgewindeeinsatz zu seinem Installationswerkzeug oder von einem selbstschneidenden Einsatz zu dem passenden Gewindebohrer wechseln können, ohne die gleiche Lieferkette zu verlassen.
 Selbstschneidender Gewindeeinsatz aus Edelstahl Selbstschneidende Gewindeeinsätze aus Edelstahl sind Befestigungselemente zur Verstärkung von Gewindeverbindungen. Im Gegensatz zu Standardeinsätzen bestehen sie aus Edelstahl und bieten... Produkt anzeigen →
Für Teams, die ein neues Programm planen, ist der praktische nächste Schritt ein Musterset: jeweils eine Größe in zwei oder drei Kandidatenfamilien sowie die passenden Werkzeuge, getestet an Ihrem eigenen Gussteil. Dieser Test kostet ein paar Tage und wenig Material und beseitigt fast die gesamte Unsicherheit, die die Auswahl der Einsätze zunächst schwierig erscheinen lässt.


