

 English
 Français
 Español

Inhalt
- 1 Materialeigenschaften von Edelstahl 303 auf einen Blick
- 2 Chemische Zusammensetzung und Sortenbezeichnungen
- 3 Mechanische Eigenschaften von Edelstahl 303
- 4 Physikalische und thermische Eigenschaften von Edelstahl 303
- 5 Bearbeitbarkeit: Die Eigenschaft, die 303 verkauft
- 6 Korrosionsbeständigkeit von Edelstahl 303
- 7 Hitzebeständigkeit, Wärmebehandlung und Schweißverhalten
- 8 303 vs. 304 vs. 316: Entscheidungen aufgrund von Eigenschaften, nicht aufgrund von Gewohnheiten
- 9 Anwendungen: Wo sich 303-Eigenschaften in Gewindekomponenten auszahlen
- 10 Wartungs- und In-Service-Praxis
- 11 Beschaffung von Komponenten aus Edelstahl 303: Was Sie angeben müssen
- 12 Häufig gestellte Fragen
- 12.1 Was sind die wichtigsten Materialeigenschaften von Edelstahl 303?
- 12.2 Ist Edelstahl 303 magnetisch?
- 12.3 Kann Edelstahl 303 durch Wärmebehandlung gehärtet werden?
- 12.4 Warum ist 303 einfacher zu bearbeiten als 304?
- 12.5 Kann Edelstahl 303 geschweißt werden?
- 12.6 Ist 303 für Meeres- oder Küstenumgebungen geeignet?
- 12.7 Was ist der Unterschied zwischen 303 und 303Se?
- 12.8 Wie viel Gewindeeingriff benötigt ein 303-Einsatz?
- 12.9 Wie sollte ein Käufer eingehende 303-Komponenten überprüfen?
- 12.10 Kostet Edelstahl 303 mehr als 304?
- 13 Verwandte Seiten auf dieser Site
Eine Zeichnung landet auf der Werkbank eines Maschinenschlossers. Auf der Beschriftung steht „Edelstahl 303“ für eine kleine Ölablassschraube mit Gewinde und eine Reihe selbstschneidender Einsätze. Niemand fragt, ob das Teil stark genug sein wird, denn die Festigkeit war nie der Grund für die Wahl der Güteklasse. Das Teil wurde ausgewählt, weil eine Schneckenmaschine Tausende davon pro Schicht mit sauber brechenden Spänen drehen muss und weil das fertige Bauteil noch jahrelange Feuchtigkeit, Streusalznebel und Werkstattfeuchtigkeit überstehen muss. Dieser Kompromiss ist genau das, was die Materialeigenschaften von Edelstahl 303 beschreiben: eine austenitische Sorte, die zuerst für die Bearbeitung und dann für die Korrosionsbeständigkeit entwickelt wurde.
Die Kurzversion, vor dem Detail: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) ist ein austenitischer Chrom-Nickel-Edelstahl vom Typ 18/8 mit absichtlich zugesetztem Schwefel von 0,15 bis 0,35 Prozent, um Späne zu brechen. Es kann nicht durch Wärmebehandlung gehärtet werden, es ist im geglühten Zustand im Wesentlichen nicht magnetisch, seine Zugfestigkeit im geglühten Zustand liegt im Bereich von 500 bis 700 MPa und seine allgemeine Korrosionsbeständigkeit liegt nahe bei 304. Der einzige Punkt, an dem es eindeutig zurückbleibt, ist die Chlorid-Lochfraßbeständigkeit, denn die gleichen Mangansulfideinschlüsse, die es so gut bearbeiten lassen, lösen sich auch in einer aggressiven Umgebung als Erstes auf.
In diesem Artikel werden die Zusammensetzung, die mechanischen und physikalischen Daten, die Bearbeitbarkeit, das Korrosionsverhalten, die Hitze- und Schweißgrenzen, die Auswahllogik und die Beschaffungsprüfungen erläutert, die dieser kurzen Antwort zugrunde liegen. Es ist für Ingenieure, Einkäufer und Qualitätsmitarbeiter geschrieben, die eine Materialauswahl anhand einer Zeichnung oder eines Kaufauftrags begründen müssen, nicht für ein Lehrbuch.
Kernaussage: Edelstahl 303 ist eine leicht zerspanbare austenitische Sorte, die Chlorid-Lochfraßbeständigkeit gegen eine der höchsten Bearbeitungsgeschwindigkeiten aller rostfreien Stähle eintauscht, weshalb sie bei schraubbearbeiteten Teilen wie Gewindeeinsätzen, Adaptern und Ablassstopfen dominiert.
Materialeigenschaften von Edelstahl 303 auf einen Blick
Bevor Sie sich die einzelnen Werte genauer ansehen, ist es hilfreich, die gesamte Note auf einen Blick zu sehen. Die folgende Tabelle fasst die Schlagzeilen der Materialeigenschaften von Edelstahl 303 zusammen, die in den meisten Materialzertifikaten und Datenblättern erscheinen, zusammen mit den praktischen Konsequenzen jeder einzelnen Eigenschaft in der Werkstatt.
| Eigentum | Typischer Wert | Was es für eine Gewindekomponente bedeutet |
|---|---|---|
| Klasse Familie | Austenitisch, Chrom-Nickel | Durch Wärmebehandlung nicht härtbar; Kraft entsteht durch Kaltarbeit |
| UNS/EN-Bezeichnung | S30300 / 1.4305 | Bei den meisten Zeichnungen mit AISI 303 und X8CrNiS18-9 austauschbar |
| Zugfestigkeit (geglüht) | 500 bis 700 MPa | Geeignet für Einsätze und Dübel, die auf Scherung und Druck beansprucht werden |
| 0,2 Prozent Streckgrenze (geglüht) | 190 bis 260 MPa | Eine geringe Ausbeute macht einen großzügigen Gewindeeingriff erforderlich |
| Dehnung | 35 bis 50 Prozent | Gute Duktilität, sodass Gewinde rollen und sich verformen, anstatt zu reißen |
| Härte (geglüht) | 160 bis 200 HB | Bearbeitbar mit Standard-Hartmetallwerkzeugen bei hoher Oberflächengeschwindigkeit |
| Relative Bearbeitbarkeit | Etwa 78 Prozent von B1112 | Ungefähr 1,7-mal schneller zu schneiden als 304 |
| Magnetisches Verhalten | Im geglühten Zustand im Wesentlichen nicht magnetisch | Leichter Magnetismus nach Kaltumformung oder Gewindewalzen |
| Beständigkeit gegen Chlorid-Lochfraß | Niedriger als 304 und viel niedriger als 316 | Vermeiden Sie die Belastung durch Meerwasser, Chemikalien und starkes Enteisen |
Die wichtigste Erkenntnis: Wenn in einer Spezifikation nur „rostfrei“ steht, sind 303 und 304 in einer Chloridumgebung nicht austauschbar, auch wenn sie auf dem Regal identisch aussehen.
Chemische Zusammensetzung und Sortenbezeichnungen
Alloy 303 ist die Automatenmodifikation der 18/8-Austenitfamilie. Seine Grundchemie ist im Wesentlichen 304 mit kontrollierten Zusätzen von Schwefel oder Selen und einem leicht gelockerten Kohlenstoff- und Phosphorgrenzwert, der die Realität der Massenproduktion von Riegeln widerspiegelt und nicht den Versuch, die Korrosionsleistung zu verbessern.
| Element | Reichweite | Rolle in der Klasse |
|---|---|---|
| Kohlenstoff (C) | 0,15 max | Mit einer Kappe versehen, um die Bildung von Chromkarbid entlang der Korngrenzen zu begrenzen |
| Silizium (Si) | 1,00 max | Desoxidation beim Schmelzen; Restmengen beeinträchtigen die Bearbeitbarkeit geringfügig |
| Mangan (Mn) | 2,00 max | Bildet mit Schwefel Mangansulfideinschlüsse, die Späne brechen |
| Phosphor (P) | 0,20 max | Höher als 304 Zulage; trägt geringfügig zur Spansprödigkeit bei |
| Schwefel (S) | 0,15 bis 0,35 | Der entscheidende Zusatz; Erzeugt interne Kerben, die die Späne verkürzen |
| Chrom (Cr) | 17.0 bis 19.0 | Bildet den passiven Oxidfilm, der für Korrosionsbeständigkeit sorgt |
| Nickel (Ni) | 8,0 bis 10,0 | Stabilisiert das austenitische Gefüge und sorgt für Duktilität und Zähigkeit |
| Molybdän (Mo) | 0,60 max. (optional) | Nicht absichtlich hinzugefügt; Abwesenheit ist das, was 303 von 316 unterscheidet |
Der Schwefelgehalt ist die wichtigste Zahl in dieser Tabelle und wird auch am häufigsten falsch angegeben. Eine Hitze mit 0,15 Prozent Schwefel macht deutlich schlechter als eine Hitze mit 0,30 Prozent, dennoch entsprechen beide vollständig der 303-Spezifikation. Für eine Schraubenbearbeitungswerkstatt, die Millionen kleiner Einsätze pro Jahr produziert, wirkt sich diese Streuung direkt auf Werkzeugwechsel, Zykluszeit und Ausschussrate aus.
Selen- und Kupfervarianten
Zwei Varianten erscheinen regelmäßig auf Zeichnungen und sollten nicht als identisch mit der Norm 303 behandelt werden:
- 303Se (UNS S30323) - Selen ersetzt Schwefel als Automatenzusatz. Die Spankontrolle ist gut und die Oberflächenbeschaffenheit ist oft besser, aber der Bearbeitbarkeitsindex ist etwas niedriger als bei schwefelhaltigem 303. Der Hauptgrund für die Wahl ist die verbesserte Warm- und Kaltformbarkeit und die etwas bessere Korrosionsbeständigkeit, da Seleneinschlüsse weniger aggressive Lochinitiatoren sind als Sulfide.
- 303Cu – eine kupferhaltige Variante, die dort eingesetzt wird, wo eine verbesserte Kaltstauchfestigkeit oder eine etwas bessere Korrosionsleistung erforderlich ist. Es kommt häufig in Verbindungselementen und in Drähten für kaltgeformte Teile vor.
- 303Sulf und generisches 303 - Handelsbezeichnungen, die immer auf einen schriftlichen Chemiebereich und ein Zertifikat zurückgeführt werden sollten, da „303“ allein keinen Schwefelgehalt, keine Härte oder einen Lieferzustand definiert.
Zu den Sortenäquivalenten, die Sie bei der Durchsicht der Importdokumentation kennen sollten, gehören AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 und GB/T Y1Cr18Ni9. In der Praxis wird ein Lieferant in Asien, Europa oder Nordamerika alle dieselbe Familie anbieten, aber das Zertifikatsformat und der Prüfumfang unterscheiden sich, sodass in der Bestellung angegeben werden muss, welcher Standard gilt.
Das Wichtigste zum Mitnehmen: Ein Schwefelgehalt zwischen 0,15 und 0,35 Prozent macht 303 maschinell gut, aber der genaue Punkt innerhalb dieses Fensters ist eine Kaufvariable, die bei großvolumigen Arbeiten festgelegt werden sollte.
Mechanische Eigenschaften von Edelstahl 303
Mechanische Daten für 303 sind immer zustandsabhängig, und hier passieren die meisten Spezifikationsfehler. Ein Datenblatt für geglühte Stangen sieht neben einem für kaltgezogene Stangen derselben Güte schwach aus, und beide sind korrekt. Der Grund dafür ist, dass 303 austenitisch ist und nicht durch Abschrecken oder Anlassen verstärkt werden kann. Der einzige verfügbare Hebel ist die Kaltbearbeitung, die entweder als Stangenziehen vor der Bearbeitung oder als Gewindewalzen und -formen danach angewendet wird.
| Eigentum | Geglühter Stab | Kaltgezogener oder gewalzter Stab |
|---|---|---|
| Zugfestigkeit | 500 bis 700 MPa | 690 bis 860 MPa |
| 0,2 Prozent Streckgrenze | 190 bis 260 MPa | 450 bis 700 MPa |
| Dehnung in 50 mm | 35 bis 50 Prozent | 10 bis 25 Prozent |
| Flächenreduzierung | Ungefähr 50 Prozent | Ungefähr 35 Prozent |
| Härte | 160 bis 200 HB | 230 bis 320 HB |
| Elastizitätsmodul | 193 bis 200 GPa | 193 bis 200 GPa |
| Poissonzahl | 0.30 | 0.30 |
Aus dieser Tabelle ergeben sich zwei Konsequenzen. Erstens ist das Verhältnis von Streckgrenze zu Zugfestigkeit von geglühtem 303 niedrig, etwa 0,35 bis 0,45, was bedeutet, dass sich das Material merklich verformt, bevor es bricht. Bei einem Gewindeeinsatz oder einer Konvertierungsmutter ist diese Duktilität hilfreich: Gewindeflanken können sich an ein leicht fehlerhaftes Gegengewinde anpassen, anstatt zu reißen. Zweitens bedeutet die gleiche Duktilität, dass ein Gewinde aus einem weichen Grundmaterial herausgezogen werden kann, lange bevor der Einsatz selbst versagt, sodass die Festigkeit des Grundmaterials und die Länge des in Eingriff befindlichen Gewindes normalerweise die Verbindung bestimmen.
Stärke versus Engagement, nicht Stärke allein
Ein häufiger Fehler bei Aluminiumgehäusen besteht darin, einen stärkeren Einsatz statt mehr Eingriff vorzusehen. Wenn eine Wendeschneidplatte aus rostfreiem 303-Edelstahl in eine Nabe aus Druckgussaluminium mit nur vier ineinandergreifenden Gewindegängen eingebaut wird, schert das Aluminium unabhängig von der Wendeschneidplattensorte zuerst ab. Praktische Einsatzregeln, die in der Produktion Bestand haben, sind:
- Bei Muttern aus Stahl und Gusseisen sollten Sie mindestens das 1,0- bis 1,5-fache des Nenndurchmessers des Eingriffsgewindes anstreben.
- Bei Aluminium- und Magnesium-Muttern sollten Sie das 2,0-fache des Nenndurchmessers anstreben oder einen Keil- oder Dreilocheinsatz verwenden, der zur Lastverteilung ausgelegt ist.
- Bei Kunststoffen und Verbundwerkstoffen wird die Last von einem geklebten oder geformten Einsatz und nicht vom Gewindeeingriff getragen, und die Rolle von 303 ist auf die Form des Innengewindes beschränkt.
- Wenn Vibrationen vorhanden sind, sollten Sie einen schraubensichernden Drahteinsatz oder einen Sicherungsflicken vorsehen, anstatt sich nur auf das Drehmoment zu verlassen.
Die Ermüdungsleistung folgt der gleichen Logik. Die Dauerfestigkeit von geglühtem 303 beim rotierenden Biegen liegt deutlich unter der von kaltverformtem Stab, und bei einer Gewindeverbindung wird die Ermüdungslebensdauer durch die Kerbe am ersten in Eingriff kommenden Gewinde bestimmt. Das Rollen des Gewindes nach der Bearbeitung hinterlässt eine Druckeigenspannung an der Wurzel und verbessert die Ermüdungslebensdauer im Vergleich zum Schneiden erheblich. Dies ist einer der Gründe, warum das Gewinderollen nach wie vor die Standardeinstellung für großvolumige rostfreie Verbindungselemente ist.
Kernaussage: 303 kann nicht wärmebehandelt werden, daher müssen alle Festigkeitsanforderungen über etwa 700 MPa erfüllt werden, indem ein kaltumgeformter Zustand angegeben und eine geringere Duktilität in Kauf genommen wird.
Physikalische und thermische Eigenschaften von Edelstahl 303
Physikalische Daten sind wichtiger, als die meisten Designer erwarten, insbesondere bei Baugruppen, die Temperaturschwankungen ausgesetzt sind. Ein rostfreier Einsatz in einem Aluminiumgehäuse dehnt sich mit einer anderen Geschwindigkeit aus als das Grundmetall, und die daraus resultierende Änderung der Vorspannung ist oft der Grund für die Lockerung einer Verbindung, nicht allein Vibrationen.
| Eigentum | Typischer Wert | Designimplikationen |
|---|---|---|
| Dichte | 7,9 g/cm3 | Die Komponentenmasse liegt bei gleicher Geometrie nahe bei Kohlenstoffstahl |
| Schmelzbereich | 1400 bis 1420 °C | Weit über jeder Betriebstemperatur im Automobil- oder Luft- und Raumfahrtbereich |
| Spezifische Wärme | Ungefähr 500 J/kg·K | Langsames Erhitzen und langsames Abkühlen im Vergleich zu Aluminium |
| Wärmeleitfähigkeit bei 100 °C | Etwa 16,2 W/m·K | Schlechte Wärmeableitung, daher muss die Schneidflüssigkeit während der Bearbeitung fließen |
| Elektrischer Widerstand | Ungefähr 0,72 Mikroohmmeter | Kein Material der Wahl für Leiterbahnen |
| Wärmeausdehnung 20 bis 100 °C | Ungefähr 17,3 x 10⁻⁶ pro K | Mit etwa 23 niedriger als bei Aluminium, wodurch sich die Vorspannung im heißen Zustand ändert |
| Relative magnetische Permeabilität | Etwa 1,02 geglüht, bis etwa 3 bei Kaltumformung | Überprüfen Sie die Magnetismusanforderungen anhand der tatsächlichen Temperatur |
| Elastizitätsmodul | 193 bis 200 GPa | Steifer als Aluminium, daher begünstigt die Lastverteilung den Einsatz |
Das magnetische Verhalten verdient eine besondere Erwähnung. Viele Kunden lehnen ein Edelstahlteil ab, weil ein Magnet daran haftet. Bei 303 ist eine schwache Anziehungskraft normal und wird nach dem Kaltziehen, Gewindewalzen oder schwerer Bearbeitung erwartet, da diese Vorgänge den Austenit teilweise in Martensit umwandeln. Ein vollständig geglühtes, spannungsarm geglühtes 303-Teil weist eine Permeabilität von etwa 1,02 auf, während ein stark kaltumgeformtes Teil ein Vielfaches dieses Werts aufweisen kann. Wenn eine Spezifikation ein nichtmagnetisches Verhalten erfordert, muss die Anforderung für den fertigen Zustand und nicht für das Rohmaterial formuliert werden.
Die Wärmeausdehnungszahl erklärt auch ein praktisches Feldproblem. Wenn ein Edelstahlstopfen in ein Aluminiumgehäuse eingebaut wird und sich die Baugruppe erwärmt, wächst Aluminium schneller. Wenn der Stecker mit einem Drehmoment angezogen wurde, das einem Stahlgehäuse entspricht, kann die Vorspannung sinken und die Verbindung kann auslaufen. Bei Hochtemperaturanwendungen lösen ein etwas höheres Anfangsdrehmoment, eine Dichtscheibe mit kontrollierter Kompression oder ein für den Temperaturbereich ausgelegtes Gewindedichtmittel das Problem in der Regel zuverlässiger als ein Sortenwechsel.
Das Wichtigste zum Mitnehmen: Ein leichter Magnetismus in einem fertigen 303-Teil ist normal und weist nicht auf die falsche Güte hin. Überprüfen Sie stattdessen die Durchlässigkeitsanforderungen anhand der Kaltumformbedingungen.
Bearbeitbarkeit: Die Eigenschaft, die 303 verkauft
Die Bearbeitbarkeit wird normalerweise als Index angegeben, wobei Automatenstahl B1112 mit 100 Prozent angesetzt wird. Der Index ist keine Laborkonstante; Hierbei handelt es sich um eine Branchenkonvention, die die erreichbare Schnittgeschwindigkeit bei angemessener Werkzeugstandzeit widerspiegelt. Es beantwortet immer noch die Frage, die sich jeder Produktionsplaner stellt: Wie viele Teile pro Stunde liefert eine bestimmte Sorte, bevor der Werkzeugverschleiß einen Wechsel erzwingt? Drei Dinge bestimmen den Index für eine Edelstahlsorte: die Chemie der Einschlüsse, die Kaltverfestigungsrate der austenitischen Matrix und die Wärmeleitfähigkeit, die bestimmt, wie viel Wärme das Werkzeug absorbieren muss. Die Mangansulfideinschlüsse in 303 wirken als innere Spannungserhöher, sodass der Span in kurze Segmente bricht, anstatt ein langes, verworrenes Vogelnest um das Werkzeug herum zu bilden. Dieses einzelne Verhalten ermöglicht höhere Oberflächengeschwindigkeiten, stärkere Vorschübe und weniger Bedienereingriffe. In der folgenden Tabelle wird 303 neben anderen gängigen Klassen aufgeführt, die denselben Index verwenden.
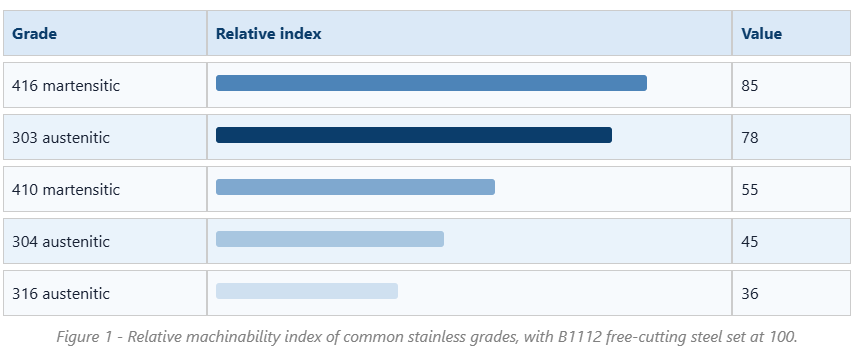
Die Lücke zwischen 303 und 304 ist die wirtschaftlich bedeutsamste Tatsache in diesem Artikel. Bei einem Index von 78 gegenüber 45 trägt 303 Material schneller ab, erzeugt kürzere Späne und erfordert deutlich weniger Werkzeugwechsel pro Schicht. Bei einer Mehrspindel-Schraubmaschine, auf der kleine Teile bearbeitet werden, entscheidet oft dieser Unterschied darüber, ob ein Auftrag rentabel ist. Dies erklärt auch, warum fast alle kleinen Edelstahl-Gewindekomponenten auf dem Markt, von Rohlingen für Drahteinsätze bis hin zu Ablassstopfen, standardmäßig in 303 angeboten werden, sofern der Kunde nicht etwas anderes verlangt.
Der Vorteil ist nicht unbegrenzt und mit echten Strafen verbunden. Die Sulfideinschlüsse verringern die Korrosionsbeständigkeit, wie später erläutert wird, und machen das Material auch weniger zum Schweißen geeignet, da Schwefel die Heißrissbildung begünstigt. Die Oberflächenbeschaffenheit kann hervorragend sein, aber wenn nach der Bearbeitung eine passivierende Säurebehandlung durchgeführt wird, können die Einschlüsse mikroskopisch kleine Grübchen hinterlassen, die bei Vergrößerung wie Defekte aussehen. Der Werkzeugverschleiß ist besser als bei 304, aber immer noch weit von Kohlenstoffstahl entfernt, daher sind Hartmetallsorten mit einem zähen Substrat und einer PVD-Beschichtung die übliche Wahl. Der Kühlmitteldruck ist wichtig, da 303 Wärme schlecht leitet. Hochdruck-Kühlmittelzufuhr durch das Werkzeug hält die Schneidkante unterhalb der Temperatur, bei der sich eine Aufbauschneide zu bilden beginnt.
Typische Ausgangsparameter für das Drehen von geglühtem 303 mit beschichtetem Hartmetall sind eine Oberflächengeschwindigkeit von etwa 150 bis 200 Metern pro Minute und ein Vorschub von 0,10 bis 0,25 Millimeter pro Umdrehung, wobei die genauen Werte an Schnitttiefe und Steifigkeit angepasst werden. Für das Gewindeschneiden mit kleinem Durchmesser und für Formwerkzeuge werden immer noch Schnellarbeitsstahlwerkzeuge verwendet, allerdings mit viel geringeren Geschwindigkeiten, normalerweise 25 bis 40 Meter pro Minute. Beim Gewindeschneiden verdient 303 seinen guten Ruf, da die kurzen Späne die Spannuten weitaus leichter reinigen als die faserigen Späne von 304, was den Gewindebohrerbruch in Sacklöchern drastisch reduziert.
Ein weiterer praktischer Punkt ist die Konsistenz. Da der Schwefelbereich groß ist, können sich zwei Schmelzen von konformem 303 unterschiedlich verhalten. Wenn die Zykluszeit und die Werkzeugstandzeit von entscheidender Bedeutung sind, sollte eine Werkstatt, die einen Auftrag mit hohem Volumen durchführt, das Walzwerk oder den Komponentenhersteller bitten, die Freibearbeitungszugabe in der oberen Hälfte des Bereichs zu belassen. Wenn Oberflächenbeschaffenheit oder Formbarkeit wichtiger sind, ist eine schwefelarme oder selenhaltige Variante der bessere Handel.
Schließlich geht es bei der Bearbeitbarkeit nicht nur um Geschwindigkeit. Dabei geht es auch um Ausschuss-, Entgratungs- und Prüfkosten. Freischneidende Sorten erzeugen kleinere Grate, formstabile Teile und eine vorhersehbarere Gewindestärke, wodurch die Anzahl der Teile, die bei der Endkontrolle zurückgewiesen werden, reduziert wird. Bei einem Teil mit mehreren Gewindegängen, einer Querbohrung und einer Dichtfläche können diese sekundären Einsparungen die Einsparungen bei der Zykluszeit übersteigen.
Es sei daran erinnert, dass der Index in der Tabelle von bestimmten Referenzbedingungen ausgeht, üblicherweise Einpunktdrehen mit Hartmetallwerkzeugen und einem festen Standzeitkriterium. Durch eine Änderung des Vorgangs ändert sich die Rangfolge geringfügig. Bohren beispielsweise reagiert empfindlicher auf die Spanabfuhr als Drehen, sodass der relative Vorteil von 303 gegenüber 304 beim Tieflochbohren und Gewindeschneiden sogar noch größer ist, als der Index allein vermuten lässt.
Kernaussage: 303 gibt es aufgrund seines Bearbeitbarkeitsindex von etwa 78, und jede Entscheidung, aus Korrosionsgründen auf 304 oder 316 umzusteigen, sollte mit einer Zykluszeitverlängerung von 40 Prozent oder mehr in Rechnung gestellt werden.
Korrosionsbeständigkeit von Edelstahl 303
In sauberen ländlichen Umgebungen und Innenräumen erzielt 303 eine ähnliche Leistung wie 304 und behält über Jahre hinweg eine helle Oberfläche. Frisches Wasser, milde Reinigungsmittel, viele Umgebungen mit Lebensmittelkontakt, die nicht stark chloridhaltig sind, und die meisten Bedingungen unter der Motorhaube von Kraftfahrzeugen mit gelegentlicher Feuchtigkeit sind allesamt akzeptabel. Die Probleme beginnen, wenn Chloride in nennenswerter Konzentration vorhanden sind.
Der Mechanismus ist unkompliziert. Mangansulfideinschlüsse unterbrechen den passiven Chromoxidfilm. In Gegenwart von Chloridionen lösen sich diese Einschlüsse bevorzugt auf und erzeugen Mikrospalten, in denen die lokale Chemie sauer und sauerstoffarm wird. Sobald eine Grube entsteht, breitet sie sich aus, da das Innere der Grube zur Anode wird und die umgebende Oberfläche als große Kathode fungiert. Aus diesem Grund kann ein 303-Teil in einer Binnenanlage zwei Jahre lang makellos aussehen und dann innerhalb von Monaten Lochfraß aufweisen, wenn das gleiche Teil in der Nähe einer Küste installiert oder Tausalz ausgesetzt wird.
Der Lochfraßwiderstand wird oft anhand der Äquivalentzahl des Lochfraßwiderstands verglichen, die aus dem Chrom-, Molybdän- und Stickstoffgehalt berechnet wird. Für 303 gibt es kein beabsichtigtes Molybdän oder Stickstoff, daher liegt der Wert im Bereich von 17 bis 19, ähnlich wie bei 304, aber mit einer viel höheren Dichte an Initiationsstellen. Die Sorte 316 fügt Molybdän hinzu und erreicht etwa 24 bis 26, weshalb sie nach wie vor die Standardeinstellung für den Einsatz in der Schifffahrt und im Chemiebereich ist.
| Faktor | 303 | 304 | 316 |
|---|---|---|---|
| Äquivalent zur Lochfraßbeständigkeit | Ungefähr 17 bis 19 | Ungefähr 18 bis 19 | Ungefähr 24 bis 26 |
| Grubeninitiierungsstandorte | Hoch, durch Sulfideinschlüsse | Niedrig | Sehr niedrig |
| Relative Bearbeitbarkeit | Ungefähr 78 | Ungefähr 45 | Ungefähr 36 |
| Meeres- oder Küstenlage | Nicht empfohlen | Begrenzt | Empfohlen |
| Schweißbarkeit | Geringe Gefahr von Heißrissen | Gut | Gut |
| Typische Verwendung von Gewindeteilen | Einsätze, Adapter, Ablassstopfen | Allgemeine Verbindungselemente und Einsätze | Marine- und Prozessarmaturen |
Es gibt eine wissenswerte Abhilfemaßnahme. Die Passivierung in Zitronen- oder Salpetersäure nach der Bearbeitung entfernt freies Eisen und Oberflächenverunreinigungen und verbessert die Leistung von 303 geringfügig, indem die äußersten Einschlüsse entfernt werden. Es verändert nicht die Chemie der Masse und rettet kein Teil, das in einer chloridreichen Umgebung verwendet wird. Das Elektropolieren geht noch einen Schritt weiter und entfernt eine dünne Oberflächenschicht vollständig, was das Aussehen und die Zündfestigkeit verbessert, aber auch hier ist der Nutzen auf die Haut beschränkt.
Bei Ablassstopfen und anderen Dichtungskomponenten ist die Umgebung in der Regel weniger aggressiv, als es aussieht. Motoröl, Getriebeöl und Kühlmittel sind normalerweise nicht chloridhaltig, und der Stopfen weist eher einen Sumpfinnenraum als eine Spritzzone auf. Aus diesem Grund werden Ölstopfen aus Edelstahl 303/304/316 üblicherweise als Familie angeboten, sodass der Käufer die Qualität an die Exposition anpassen kann, anstatt sich standardmäßig für die teuerste Option zu entscheiden.
Die sinnvolle Auswahlregel besteht darin, 303 zu verwenden, wenn das Teil in großen Stückzahlen bearbeitet wird und die Umgebung harmlos ist, zu 304 zu wechseln, wo eine gewisse Chloridexposition und mäßige Korrosion möglich sind, und zu 316 zu wechseln, wo das Teil Salz, Seeluft oder Prozesschemikalien ausgesetzt ist. Geht man umgekehrt und wählt 316 für eine Trockenanwendung im Innenbereich, erhöht dies die Kosten ohne messbaren Nutzen.
Kernaussage: 303 ist eine gute Wahl für den Einsatz in Innenräumen mit öligen und leicht feuchten Umgebungen, sollte jedoch niemals für Küsten-, Meeres- oder chloridreiche Umgebungen eingesetzt werden, in denen Lochfraß an den Sulfideinschlüssen beginnt.
Hitzebeständigkeit, Wärmebehandlung und Schweißverhalten
In Datenblättern wird üblicherweise angegeben, dass 303 Oxidation widersteht, wenn es zeitweise bis zu etwa 760 °C und im Dauerbetrieb bis zu etwa 870 °C ausgesetzt wird. Diese Zahlen beschreiben die Bildung von Oxidablagerungen, nicht die strukturelle Eignung. Der Schwefelzusatz, der die Sorte zerspanbar macht, ist auch der Grund dafür, dass sie für den Einsatz bei erhöhten Temperaturen keine gute Wahl ist, da Sulfide die Versprödung und den beschleunigten Angriff an den Korngrenzen fördern können.
Wichtige Fakten zur Wärmebehandlung
- 303 kann nicht durch Wärmebehandlung gehärtet werden. Jede Härteanforderung muss durch Kaltumformung erfüllt werden, nicht durch Abschrecken oder Altern.
- Das Glühen erfolgt im Bereich von etwa 1010 bis 1120 °C, gefolgt von einer schnellen Abkühlung. Der Zweck besteht darin, kaltverformtes Material zu erweichen und die Duktilität wiederherzustellen, und nicht darin, die Festigkeit zu erhöhen.
- Die Entspannung bearbeiteter Teile erfolgt typischerweise bei etwa 350 bis 400 °C. Dieser Bereich wurde bewusst so gewählt, dass er unterhalb des Sensibilisierungsfensters bleibt, in dem sich Chromkarbide an den Korngrenzen bilden.
- Eine längere Exposition zwischen etwa 425 und 815 °C sollte vermieden werden, da die Chromkarbid-Ausfällung Chrom aus der umgebenden Matrix entfernt und ein korrosionsanfälliges Band hinterlässt.
Schweißen ist der Schwachpunkt
303 gilt allgemein als zum Schweißen ungeeignet. Schwefel senkt den Erstarrungstemperaturbereich und fördert Heißrisse in der Schweißnaht, außerdem erhöht er die Porosität. Wenn ein Design Schweißen erfordert, besteht der übliche Ansatz darin, das Bauteil auf 304 oder 316 oder auf eine Kombination aus Füllstoff und Basis mit niedrigem Schwefelgehalt umzustellen. Wenn ein 303-Teil tatsächlich gefügt werden muss, sollte das Schweißen auf Verfahren mit geringem Wärmeeintrag und 308L-Füllstoff beschränkt werden, gefolgt von vollständigem Glühen und Beizen, aber selbst dann ist die Korrosionsbeständigkeit der Schweißnaht und der Wärmeeinflusszone schlechter als die des Grundmetalls.
Kaltumformen und Fressen
Eine Kaltumformung von 303 ist möglich, aber begrenzt. Die Kaltverfestigungsrate ist hoch, ähnlich wie bei anderen austenitischen Sorten, daher werden anspruchsvolle Umformvorgänge wie Tiefziehen oder starkes Kaltstauchen normalerweise in 303Se oder 304 und nicht in schwefelhaltigem 303 durchgeführt. Gewindewalzen eignet sich dagegen gut für 303 und ist die Standardmethode zur Herstellung hochfester Gewinde an Einsätzen und kleinen Verbindungselementen.
Fressen ist ein weiteres austenitisches Merkmal, das berücksichtigt werden sollte. Wenn zwei rostfreie Oberflächen ähnlicher Härte unter Druck aneinander reiben, können sie lokal kalt verschweißen und reißen, weshalb rostfreie Muttern manchmal an rostfreien Schrauben festfressen. Bei Gewindebaugruppen wird dies durch die Verwendung unterschiedlicher Qualitäten, die Anwendung eines Anti-Seize-Mittels auf Molybdänbasis, die Kontrolle des Drehmoments oder die Festlegung eines Sicherungseinsatzdesigns, das nicht auf eine wiederholte Demontage angewiesen ist, kontrolliert.
Kernaussage: Behandeln Sie 303 als rein bearbeitetes Material; Wenn die Verbindung geschweißt werden muss oder andauernden Temperaturen über etwa 400 °C ausgesetzt ist, geben Sie stattdessen 304 oder 316 an.
303 vs. 304 vs. 316: Entscheidungen aufgrund von Eigenschaften, nicht aufgrund von Gewohnheiten
Bei der Sortenauswahl handelt es sich um eine Abwägung zwischen drei Variablen, die in unterschiedliche Richtungen wirken: Bearbeitungskosten, Korrosionsanforderungen und Festigkeits- oder Duktilitätsanforderungen. Im folgenden zweispaltigen Vergleich wird die Auswahllogik für die beiden Komponentenfamilien dargelegt, die am häufigsten von einer 303-Entscheidung betroffen sind.
Gewindeeinsätze und Adapter
| Stopfen, Fittings und Dichtungskomponenten
|
Ein häufiges Missverständnis ist, dass ein Wechsel auf 316 immer die sicherere Wahl sei. In der Praxis kann ein 316-Bauteil, das beim Zusammenbau festfressen und mehrmals nachgezogen werden muss, weniger zuverlässig sein als ein korrekt angezogenes 303-Teil mit einer ordnungsgemäßen Dichtung. Die Materialqualität ist eine Variable in einem System, das auch Gewindeform, Toleranzklasse, Oberflächenbeschaffenheit, Schmierung und Montagedrehmoment umfasst.
Die Kostendimension ist real und es lohnt sich, sie zu quantifizieren. Da 316-Maschinen im Index bei etwa 36 liegen, verglichen mit 78 bei 303, kann die Bearbeitungszeit für das gleiche Teil mehr als doppelt so hoch sein, und das Material selbst ist teurer. Bei einem großvolumigen Kleinteil kann das bedeuten, dass sich die Stückkosten verdreifachen. Wenn die Serviceumgebung wirklich 316 verlangt, ist das gut angelegtes Geld; Wo dies nicht der Fall ist, handelt es sich einfach um einen Margenverlust.
Das Wichtigste zum Mitnehmen: Wählen Sie die Sorte aus der tatsächlichen Belichtung und dem tatsächlichen Bearbeitungsvolumen aus und notieren Sie sowohl die Sorte als auch die Härte auf der Zeichnung, damit die Auswahl wiederholbar ist.
Anwendungen: Wo sich 303-Eigenschaften in Gewindekomponenten auszahlen
Die oben beschriebenen Eigenschaften lassen sich gut auf eine bestimmte Klasse von Komponenten übertragen: klein, mit Gewinde versehen, in großen Stückzahlen hergestellt und von denen erwartet wird, dass sie Rost widerstehen, ohne Chloriden ausgesetzt zu sein. Vier Produktfamilien dominieren diesen Bereich.
Selbstschneidende Gewindeeinsätze
Ein selbstschneidender Einsatz schneidet sein eigenes Gewinde in ein Bohr- oder Kernloch in Aluminium, Magnesium oder Kunststoff. Die Schneidschlitze erfordern eine saubere Spanabfuhr beim Einbau und das Außengewinde muss robust genug sein, um spanfrei schneiden zu können. 303 im geglühten oder leicht kaltverformten Zustand gleicht diese Anforderungen gut aus, und wenn eine stärkere oder korrosionsbeständigere Option erforderlich ist, ist die gleiche Geometrie in 304 oder 316 erhältlich.
Die Installationsqualität hängt sowohl vom Loch als auch vom Einsatz ab. Ein mit etwas Übermaß gebohrtes Loch führt dazu, dass sich der Einsatz dreht, während ein zu kleines Loch das Installationsdrehmoment erhöht und die Mitnehmerfedern abscheren kann. Toleranzbänder für das Pilotloch werden normalerweise vom Hersteller des Einsatzes bereitgestellt und sollten eher als verbindlich und nicht als Empfehlung betrachtet werden.
Dreiloch-Gewindeeinsätze
Dreiloch-Einsätze werden mit einem speziellen Werkzeug installiert, das drei Schlüssel einrastet, und dann arretiert. Sie sind weitaus drehbeständiger als einfache Spiraleinsätze und werden häufig dort eingesetzt, wo Vibrationen oder wiederholte Demontagen zu erwarten sind. Aus Kosten- und Bearbeitbarkeitsgründen fällt die Materialwahl üblicherweise auf 303, wobei 304 oder 316 verfügbar sind, wenn die Korrosionsanforderungen höher sind.
Da sich das belastete Gewinde im Inneren befindet und durch das Grundmaterial geschützt ist, ist die Korrosionsumgebung, der der Einsatz ausgesetzt ist, größtenteils die Umgebung im Inneren der Baugruppe, die oft harmlos ist. Dies ist einer der Gründe, warum 303 in Motoren, Getrieben und Maschinenrahmen eine hervorragende Leistung erbringt, auch wenn die gleiche Sorte auf einer freiliegenden Schiffsdeckbefestigung schnell versagen würde.
Schlüsseleinsätze und Konvertierungsmuttern
Bei Einsätzen mit Schlüsselverriegelung werden externe Schlüssel verwendet, die durch das Grundmaterial gedrückt werden, um den Einsatz mechanisch zu verriegeln. Umrüstmuttern, auch Außengewinde-Adapter genannt, ermöglichen es einer Komponente, zwischen metrischen und Zoll-Gewinden oder zwischen verschiedenen Gewindesteigungen zu wechseln. Beide profitieren von der Fähigkeit von 303, nach der Hochgeschwindigkeitsbearbeitung enge Toleranzen bei der Gewindeform einzuhalten, und beide werden typischerweise in Kohlenstoffstahl 303, 304 oder 316 geliefert, damit der Käufer die Sorte an die Anwendung anpassen kann.
Ölstopfen und Gewindestopfen
Ablass- und Verschlussstopfen sind klassische Schraubmaschinenteile: einfache Geometrie, enge Gewindetoleranz, hohes Jahresvolumen. Die innere Umgebung besteht normalerweise aus Öl oder Kühlmittel, während die äußere Umgebung ein Motorraum, ein Maschinensockel oder ein Außengehäuse sein kann. Die Wahl von 303 für Innenausrüstung und 316 für freiliegende Schiffsausrüstung ist die standardmäßige, kostengünstige Aufteilung.
Ein letzter Anwendungshinweis betrifft den Kontakt mit unterschiedlichen Metallen. Wenn ein rostfreier Einsatz in ein Aluminiumgehäuse eingebaut wird, bildet die Verbindung ein galvanisches Paar, und in Gegenwart eines Elektrolyten wird das Aluminium zur Anode. Dies ist bei trockenen Innengeräten selten ein Problem, in nassen oder salzhaltigen Umgebungen beschleunigt es jedoch die Korrosion des Grundmetalls um den Einsatz herum. Schutzbeschichtungen, Versiegelungen oder ein Wechsel des Grundmaterials sind die üblichen Korrekturmaßnahmen.
Das Wichtigste zum Mitnehmen: Das Innengewinde eines Einsatzes ist normalerweise einer milden Umgebung ausgesetzt, daher bleibt 303 die Standardwahl für großvolumige Einsätze, es sei denn, die Baugruppe selbst ist Chloriden ausgesetzt.
Wartungs- und In-Service-Praxis
Durch die Materialauswahl wird eine Komponente an die Startlinie gebracht. Die Wartungspraxis bestimmt, wie es sich über die gesamte Lebensdauer verhält. Edelstahl-Gewindekomponenten versagen aus wenigen vorhersehbaren Gründen, und die meisten davon sind vermeidbar.
- Überdrehmoment. Da geglühter Werkstoff 303 eine Streckgrenze von etwa 190 bis 260 MPa hat, kann ein aus einer Tabelle für Stahlbefestigungen übernommener Drehmomentwert Gewinde dehnen oder abisolieren. Verwenden Sie immer die für den jeweiligen Einsatz oder Stecker veröffentlichten Drehmomentdaten und kalibrieren Sie die Treiber regelmäßig neu.
- Gallen. Der Kontakt zwischen rostfreiem Edelstahl und rostfreiem Stahl unter Druck kann zum Festfressen führen. Ein Anti-Seize-Mittel, ein unterschiedlicher Gegenstücktyp oder ein geschmiertes Installationsverfahren eliminieren den größten Teil des Risikos.
- Unzureichendes Engagement. Ein Stopfen, der zwei Gewindegänge vor dem vollständigen Eingriff hat, wird unabhängig von der Qualität undicht sein. Überprüfen Sie die Eingriffstiefe bei der Erstprüfung, nicht nach einem Ausfall im Feld.
- Chloridangriff. Lochfraß an einem 303-Teil ist ein Zeichen dafür, dass die Güteklasse nicht für die Umwelt geeignet ist, und nicht, dass das Teil fehlerhaft ist. Durch 316 ersetzen oder eine Schutzbarriere hinzufügen.
- Galvanische Korrosion des Elternteils. Suchen Sie nach weißen oder grauen Korrosionsprodukten rund um einen rostfreien Einsatz in einem Aluminiumgehäuse, was darauf hindeutet, dass das Aluminium verbraucht wird.
Die Inspektionspraxis sollte zum Fehlermodus passen. Bei der Sichtprüfung werden Lochfraß, Korrosionsflecken und Gewindeschäden festgestellt. Die Gewindemessung erfasst Maßabweichungen nach der Installation. Bei kritischen Verbindungen ist eine Drehmomentprüfung nach dem ersten Wärmezyklus aussagekräftiger als eine Drehmomentprüfung bei der Montage, da sie Aufschluss darüber gibt, ob die Vorspannung verloren gegangen ist. Durch regelmäßige chemische Überprüfung mit einem tragbaren Röntgenfluoreszenzanalysator wird bestätigt, dass es sich bei dem eingehenden Material tatsächlich um 303 und nicht um eine Ersatzsorte handelt, was bei gemischten Beständen ein häufiges Problem darstellt.
Auch die Lagerung ist wichtiger als es scheint. Rostfreie Komponenten, die in offenen Holzbehältern in einem feuchten Lagerhaus gelagert werden, können Oberflächenverunreinigungen aufnehmen und Rostflecken entwickeln, die eher kosmetischer als struktureller Natur sind, aber dennoch eine Kundenbeschwerde auslösen. Durch die Aufbewahrung der Teile in einer versiegelten Verpackung mit einem flüchtigen Korrosionshemmer und die Handhabung mit sauberen Handschuhen lassen sich die meisten dieser Streitigkeiten vermeiden.
Die wichtigste Erkenntnis: Die meisten Ausfälle von 303-Komponenten in der Praxis sind auf Drehmoment, Eingriff oder Umgebung zurückzuführen, nicht auf das Material selbst, daher verdienen Wartungsverfahren die gleiche Aufmerksamkeit wie die Angabe der Güteklasse.
Beschaffung von Komponenten aus Edelstahl 303: Was Sie angeben müssen
Da 303 über einen breiten zulässigen chemischen Bereich und mehrere Härtegrade verfügt, birgt die Bestellung den größten Teil des Qualitätsrisikos. Ein kompetenter Hersteller oder Lieferant sollte jeden der folgenden Punkte ohne Bedenken beantworten können.
| Zu spezifizierendes Element | Warum es wichtig ist |
|---|---|
| Klasse und Standard | UNS S30300 oder EN 1.4305, explizit angegeben statt „rostfrei“ |
| Schwefelbereich | Bestimmt die Bearbeitungskonsistenz und indirekt das Lochfraßverhalten |
| Lieferzustand | Geglüht oder kaltgezogen; wirkt sich stark auf Festigkeit und Duktilität aus |
| Härte range | Ein einfacher Verifizierungspunkt für die Eingangskontrolle |
| Materialzertifikat | EN 10204 3.1 mit Rückverfolgbarkeit der Schmelzenzahl bis zur fertigen Charge |
| Gewindetoleranzklasse | 6H, 6g oder kundenspezifisch; überprüft mit Go- und No-Go-Messgeräten |
| Oberflächenbehandlung | Passivierung, Galvanisierung oder Trockenfilmschmierung mit definiertem Test |
| Probenahmeplan | Definiert, wie viele Teile pro Los geprüft werden und anhand welcher Kriterien |
| Verpackung | Verhindert Verunreinigungen, Feuchtigkeitsschäden und Transportschäden |
Die Zusammenarbeit mit einem Hersteller, der auch die Installationswerkzeuge kontrolliert, beseitigt eine Reihe von Problemen. Wenn der Einsatz und das Eindrehwerkzeug gemeinsam konstruiert werden, sind das Installationsdrehmoment, der Schlüsseleingriff und die Lochtoleranz konsistent und die Feldbeschwerden über abisolierte Löcher gehen deutlich zurück. Dies ist besonders wichtig für selbstschneidende und Dreiloch-Einsätze, bei denen die Antriebsfunktion ebenso entscheidend ist wie das Gewinde selbst.
Großkäufer sollten sich auch nach der Wiederholbarkeit von Charge zu Charge und nicht nur nach der Erstmustergenehmigung erkundigen. Eine konstante Hitze von 303 aus einer stabilen Mühlenquelle mit kontrolliertem Schwefelgehalt ermöglicht es einer Werkstatt, Schnittparameter festzulegen und über Jahre hinweg beizubehalten. Wenn sich die Quelle des Fräsers ändert, kann sich das Bearbeitungsverhalten ändern, auch wenn das Zertifikat identisch aussieht. Das erste Anzeichen ist in der Regel ein erhöhter Werkzeugverschleiß oder ein Anstieg des Ausschusses für Gewindelehren.
Überprüfen Sie abschließend die Leistungsfähigkeit und nicht die Versprechen. Fragen Sie nach der tatsächlichen Produktionsausrüstung, dem Inspektionsprozess und der Rückverfolgbarkeitskette vom Rohbarren bis zum verpackten Karton. Ein Lieferant, der einen dokumentierten Weg von der Chargennummer bis zum fertigen Teil vorweisen kann, ist weitaus einfacher zu verwalten als einer, der nur eine Zertifikatsmappe vorweisen kann.
Das Wichtigste zum Mitnehmen: Geben Sie auf der Bestellung den Grad, den Schwefelbereich, die Härte und den Zertifikatstyp an. Ohne diese vier Punkte können zwei Lieferanten behaupten, „303“ zu liefern, und dennoch Teile liefern, die sich unterschiedlich verhalten.
Häufig gestellte Fragen
Was sind die wichtigsten Materialeigenschaften von Edelstahl 303?Die bestimmenden Eigenschaften sind ein Schwefelgehalt von 0,15 bis 0,35 Prozent zum Spanbrechen, ein Bearbeitbarkeitsindex von etwa 78 gegenüber B1112, eine Zugfestigkeit im Glühzustand von 500 bis 700 MPa, eine 0,2-Prozent-Dehngrenze von 190 bis 260 MPa, eine Dehnung von 35 bis 50 Prozent, eine Härte von 160 bis 200 HB und ein im Wesentlichen nichtmagnetisches Verhalten geglühter Zustand. Die Korrosionsbeständigkeit ist vergleichbar mit 304, mit Ausnahme der deutlich geringeren Chlorid-Lochfraßbeständigkeit. |
Ist Edelstahl 303 magnetisch?Geglühtes 303 ist im Wesentlichen nicht magnetisch, mit einer relativen Permeabilität nahe 1,02. Kaltziehen, Gewindewalzen und schwere Bearbeitung wandeln den Austenit teilweise in Martensit um, sodass ein fertiges Teil schwach magnetisch werden kann, mit einer Permeabilität von bis zu etwa 3. Ein leichtes Anhaften des Magneten an einer bearbeiteten 303-Komponente ist normal und bedeutet nicht, dass die falsche Sorte geliefert wurde. |
Kann Edelstahl 303 durch Wärmebehandlung gehärtet werden?Nein. Es handelt sich um eine austenitische Sorte, die nicht auf Abschrecken oder Anlassen reagiert. Die einzige Möglichkeit, die Festigkeit zu erhöhen, ist die Kaltumformung, die die Zugfestigkeit auf Kosten der Duktilität auf etwa 690 bis 860 MPa steigern kann. Das Glühen wird nur verwendet, um kaltverformtes Material zu erweichen und die Duktilität wiederherzustellen. |
Warum ist 303 einfacher zu bearbeiten als 304?Durch die Schwefelzugabe bilden sich Mangansulfid-Einschlüsse in der gesamten Matrix. Diese Einschlüsse wirken wie innere Kerben, die dazu führen, dass der Chip in kurze Segmente zerbricht, anstatt einen langen Strang zu bilden. Kurze Späne reinigen die Schneidzone, reduzieren die Aufbauschneide, verringern die Schnittkräfte und ermöglichen höhere Oberflächengeschwindigkeiten, weshalb 303-Maschinen etwa mit der 1,7-fachen Geschwindigkeit von 304 arbeiten. |
Kann Edelstahl 303 geschweißt werden?Es wird grundsätzlich nicht empfohlen. Schwefel fördert Heißrisse und Porosität in der Schweißnaht, und die Wärmeeinflusszone verliert an Korrosionsbeständigkeit. Wenn Schweißen unvermeidlich ist, verwenden Sie einen Prozess mit geringer Wärmezufuhr und 308L-Füllstoff und planen Sie ein vollständiges Glühen und Beizen ein oder stellen Sie das Bauteil auf 304 oder 316 um. |
Ist 303 für Meeres- oder Küstenumgebungen geeignet?Nein. Die Exposition gegenüber Chlorid führt zu Lochfraß, der an den Sulfideinschlüssen beginnt. Auch wenn die allgemeine Korrosionsleistung nahe bei 304 liegt, ist die Dichte der Lochbildungsstellen viel höher, sodass 303 für den Innenbereich, öligen oder leicht feuchten Betrieb reserviert werden sollte. Güteklasse 316 ist die geeignete Wahl für maritime und chemische Umgebungen. |
Was ist der Unterschied zwischen 303 und 303Se?Bei beiden Sorten handelt es sich um frei zerspanbare Sorten, bei 303Se wird jedoch Selen anstelle von Schwefel verwendet. Selen bietet eine ähnliche Spankontrolle mit besserer Oberflächengüte und verbesserter Heiß- und Kaltformbarkeit, und seine Einschlüsse sind etwas weniger aggressive Grübcheninitiatoren. Schwefelhaltiger Werkstoff 303 bietet im Allgemeinen einen höheren Bearbeitbarkeitsindex und geringere Kosten und bleibt daher der Standard für schraubenbearbeitete Teile. |
Wie viel Gewindeeingriff benötigt ein 303-Einsatz?Eine praktische Anfangsregel ist das 1,0- bis 1,5-fache des Nenndurchmessers des Eingriffsgewindes in Stahl und Gusseisen und etwa das 2,0-fache des Nenndurchmessers in Aluminium oder Magnesium. Wenn Vibrationen vorhanden sind, verwenden Sie ein Sicherungseinsatzdesign, anstatt einfach nur den Eingriff zu erhöhen, da die Ermüdungslebensdauer durch die Kerbe am ersten Eingriffsgewinde bestimmt wird. |
Wie sollte ein Käufer eingehende 303-Komponenten überprüfen?Vergleichen Sie das EN 10204 3.1-Zertifikat mit der Schmelzenzahl, überprüfen Sie die Härte, messen Sie die Gewinde mit Go- und No-Go-Messgeräten und prüfen Sie die Chemie stichprobenartig mit einem Handanalysator, wenn ein Sortenaustausch gefährdet ist. Stellen Sie sicher, dass der Schwefelgehalt innerhalb des angegebenen Bereichs liegt, da eine schwefelarme Hitze anders verarbeitet wird, auch wenn das Zertifikat konform ist. |
Kostet Edelstahl 303 mehr als 304?Die Materialkosten pro Kilogramm sind in der Regel ähnlich oder etwas höher, die Kosten für die gelieferten Teile sind jedoch häufig niedriger, da die Bearbeitungszeit wesentlich kürzer ist. Bei der Schraubenbearbeitung in großen Stückzahlen überwiegt der Unterschied in der Zykluszeit und der Werkzeuglebensdauer in der Regel den Rohstoffpreis, sodass 303 immer dann die wirtschaftliche Wahl bleibt, wenn die Korrosionsumgebung dies zulässt. |
Kernaussage: Die Materialeigenschaften von Edelstahl 303 sind für die Bearbeitung und leichte Korrosion optimiert, und jede Auswahlfrage dreht sich um diese beiden Prioritäten.
Verwandte Seiten auf dieser Site
Die beiden folgenden Seiten behandeln die in diesem Artikel besprochenen Material- und Produktfamilien und sind der natürliche nächste Schritt, wenn Sie Gewindekomponenten spezifizieren.
| Seite | Was Sie finden werden |
|---|---|
| Gewindeeinsätze aus Edelstahl | Einfügen von Typen, Materialien und Installationsmethoden in einer Übersicht |
| Verbindungselemente aus Edelstahl 303, 304 und 316 | Sortenvergleich für Verbindungselemente und bearbeitete Edelstahlteile |
Wenn Sie Materialoptionen für ein bestimmtes Teil vergleichen und nicht allgemein lesen, bringen Sie die Zeichnung, die Serviceumgebung und das Jahresvolumen mit. Diese drei Elemente bestimmen den Härtegrad und die Härte schneller als jeder Datenblattvergleich.
Das Wichtigste zum Mitnehmen: Passen Sie die Qualität an die Umgebung und das Volumen an und fixieren Sie dann die Auswahl in der Zeichnung und im Kaufauftrag, damit die Entscheidung auch bei der nächsten Bestellung Bestand hat.


