

 English
 Français
 Español

Inhalt
- 1 Warum die Gewindebohrergröße 9/16 die Gewindestärke und die Werkzeuglebensdauer steuert
- 2 9/16 Gewindebohrer-Größentabelle: UNC, UNF und metrische Äquivalente
- 3 So berechnen Sie die 9/16-Gewindebohrergröße
- 4 16.09.12 UNC vs. 16.09.18 UNF: Welchen Thread sollten Sie angeben?
- 5 Wo 9/16 Threads in realen technischen Anwendungen auftauchen
- 6 Gewindeschneiden von 9/16-Gewinden in Aluminium, Stahl, Edelstahl und Kunststoffen
- 7 Häufige 9/16-Tapping-Fehler und wie man sie vermeidet
- 8 Reparieren beschädigter 9/16-Gewinde mit Gewindeeinsätzen
- 9 Auswahl der richtigen Gewindebohrer- und Installationswerkzeuge für 9/16-Arbeiten
- 10 Verwandte Leitfäden und Ressourcen
- 11 Häufig gestellte Fragen zu den Gewindebohrergrößen 9/16
- 11.1 Was ist die Gewindebohrergröße für ein 9/16-12 UNC-Gewinde?
- 11.2 Was ist die Gewindebohrergröße für ein 9/16-18 UNF-Gewinde?
- 11.3 Kann ich einen 1/2-Zoll-Bohrer zum Gewindebohren eines 9/16-12-Gewindes verwenden?
- 11.4 Was ist der metrische äquivalente Bohrer für 9/16-Gewinde?
- 11.5 Sind 9/16-12 UNC- und M14 x 2,0-Gewinde gleich?
- 11.6 Was bedeutet ein Gewindeeingriff von 75 Prozent bei einem 9/16-Gewindebohrer?
- 11.7 Welchen Gewindebohrer sollte ich für ein Sackloch 9/16-12 UNC verwenden?
- 11.8 Wie repariere ich ein abisoliertes 9/16-Gewinde?
- 12 Zusammenfassung der endgültigen Entscheidung für Ihren Gewindeschneidjob am 16. September
Wenn Sie ein 9/16-Gewinde bohren möchten, benötigen Sie als Erstes die Bohrergröße des 9/16-Gewindebohrers. Für ein 9/16-12 UNC-Grobgewinde beträgt der Standard-Gewindebohrer 31/64 Zoll (0,4844 Zoll) und für ein 16.-18. September UNF-Feingewinde beträgt der Standard-Gewindebohrer 33/64 Zoll (0,5156 Zoll). Diese Zahlen gehen von einer Gewindetiefe von etwa 75 Prozent der vollständigen Gewindeform aus, was der Konvention entspricht, die von den meisten Gewindebohrerherstellern, Maschinenwerkstätten und technischen Handbüchern verwendet wird. Durch die Auswahl eines anderen Bohrers ändern sich die Eingriffstiefe, das Drehmoment am Gewindebohrer und die Belastung, die das fertige Gewinde tragen kann. Daher sollte diese Abmessung als technische Entscheidung und nicht als nachträglicher Gedanke betrachtet werden.
In den folgenden Abschnitten erklären wir, wie sich die Gewindebohrergröße 9/16 ergibt, wie sie sich beim Gewindeschneiden von Aluminium, legiertem Stahl, Edelstahl, Gusseisen oder Kunststoffen ändert und wie Sie für eine bestimmte Anwendung zwischen der UNC- und UNF-Serie wählen können. Wir behandeln auch die häufigsten Fehler, einschließlich der Verwechslung zwischen metrischen 9/16- und M14-Gewinden und die praktischen Reparaturmethoden, die verfügbar sind, wenn ein 9/16-Gewinde ausfällt. Wenn Sie als Ingenieur, Einkaufsexperte oder Wartungsspezialist Gewindebohrer, Gewindeeinsätze und Installationswerkzeuge verschiedener Lieferanten vergleichen, helfen Ihnen die hier aufgeführten Informationen dabei, jedes Mal beim ersten Mal eine zuverlässigere Spezifikation zu erstellen.
Warum die Gewindebohrergröße 9/16 die Gewindestärke und die Werkzeuglebensdauer steuert
Ein Gewindebohrer schneidet Innengewinde, indem er Material von den Wänden eines Bohrlochs entfernt. Der Durchmesser dieses Lochs bestimmt, wie viel Metall zwischen dem Loch und dem Nenngewindedurchmesser verbleibt und daher wie tief die Gewindeform sein wird. Wenn der Bohrer kleiner als der empfohlene Wert ist, muss der Gewindebohrer mehr Material schneiden, was das Schnittdrehmoment erhöht, die Hitze erhöht und die Spanabfuhr erschwert. Bei einem Grobgewinde wie 9/16-12 ist die Steigung relativ groß, sodass ein kleiner Fehler im Bohrerdurchmesser einen messbaren Einfluss auf die Schnittlast hat.
Der Standard von 75 Prozent Gewindetiefe ist ein Kompromiss. Tests haben durchweg gezeigt, dass ein 75-Prozent-Innengewinde fast so viel Last aushält wie ein 100-Prozent-Gewinde, typischerweise 90 bis 95 Prozent der Abisolierfestigkeit, während gleichzeitig ein deutlich geringeres Gewindeschneiddrehmoment erforderlich ist. Ein vollständiges 100-Prozent-Gewinde wird in der Produktion selten verwendet, da es ein außergewöhnlich genaues Loch erfordert und hohe Schnittkräfte erzeugt, die zum Bruch von Gewindebohrern führen können, insbesondere bei Durchmessern, bei denen der Gewindebohrer bereits fast bis an seine Grenzen ausgelastet ist. Beim Wartungsgewindeschneiden, bei dem das Werkstück möglicherweise in Position gehalten wird und die Ausrichtung nicht immer perfekt ist, bietet die 75-Prozent-Konvention auch einen kleinen Spielraum für Bohrerübermaße.
Wenn der Bohrer zu klein ist, sind die Symptome vorhersehbar: Der Gewindebohrer wird beim Vorschieben fester, Späne verstopfen und die Spannuten verstopfen. Bei Edelstahl kann die kaltverfestigte Oberfläche einen Wasserhahn schnell ruinieren. Wenn der Bohrer zu groß ist, wird das Gewinde flacher und das Abreißdrehmoment sinkt, was dazu führen kann, dass sich das Befestigungselement herauszieht oder in einem Flüssigkeitssystem ausläuft. Da der Unterschied zwischen einem funktionierenden Gewinde und einem ausgefallenen Gewinde oft nur ein paar Tausendstel Zoll beträgt, sollten Werkstätten nicht versuchen, eine Bohrergröße für 9/16-Gewinde zu improvisieren, ohne eine zuverlässige Tabelle zu prüfen.
9/16 Gewindebohrer-Größentabelle: UNC, UNF und metrische Äquivalente
In der folgenden Tabelle sind die empfohlenen 9/16-Gewindebohrergrößen für die beiden zölligen Gewindeserien aufgeführt, die am häufigsten in der Automobil-, Luft- und Raumfahrtindustrie sowie im allgemeinen Maschinenbau vorkommen, zusammen mit den nächstgelegenen metrischen Äquivalenten. Die imperialen Werte stammen aus Standard-Gewindebohrtabellen, die von einer Gewindetiefe von 75 Prozent ausgehen. Die metrischen Reihen sind enthalten, da M14 die Standardgröße ist, die 9/16 Zoll am nächsten kommt, und bei Prototypenarbeiten manchmal ein 9/16-Loch als Ersatz für M14 oder umgekehrt verwendet wird, obwohl die beiden Gewinde nicht austauschbar sind.
| Threadbezeichnung | Pitch oder TPI | Empfohlener Bohrer | Dezimalzoll | Metrisches Äquivalent |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPI | 31/64 Zoll | 0.4844 | 12,3 mm |
| 9/16-18 UNF | 18 TPI | 33/64 Zoll | 0.5156 | 13,1 mm |
| M14 x 2,0 | 2,0 mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14 x 1,5 | 1,5 mm | 12,7 mm | 0.4999 | 12,7 mm |
| M14 x 1,25 | 1,25 mm | 12,8 mm | 0.5039 | 12,8 mm |
Bevor Sie sich für einen Bohrer entscheiden, vergleichen Sie die Gewindeserien sorgfältig. Ein 9/16-12 UNC-Gewindebohrer erfordert ein 31/64-Zoll-Loch, während ein 9/16-18 UNF-Gewindebohrer ein 33/64-Zoll-Loch erfordert und die beiden Bohrer nicht austauschbar sind. Die folgende Tabelle relativiert diese Werte, indem sie den Bohrerdurchmesser als Prozentsatz des Nenngewindedurchmessers anzeigt.
Der beste Weg, diese Zahlen zu verstehen, besteht darin, sie visuell als Verhältnis und nicht als absolute Durchmesser zu vergleichen. Das folgende horizontale Balkendiagramm zeigt den Bohrerdurchmesser als Prozentsatz des Nenngewindedurchmessers für die fünf Gewinde in der Tabelle oben. Dadurch ist der Unterschied zwischen Grob- und Feinserie auf einen Blick erkennbar.
Diese Prozentansicht ist nützlicher als reine Dezimalwerte, wenn Sie Gewinde mit leicht unterschiedlichen Nenngrößen bewerten. Es hilft auch, wenn Sie einen Sondenbohrer für eine nicht standardmäßige Steigung schätzen. Beachten Sie, dass sich die groben Fäden bei etwa 86 bis 87 Prozent häufen, während die feinen Fäden auf etwa 91 Prozent ansteigen.
Die Prozentsätze bestätigen ein Muster, das für das gesamte Tap-Bohrdiagramm gilt. Der 9/16-12 UNC-Bohrer bei 31/64 Zoll entspricht 86,1 Prozent des Nenndurchmessers von 0,5625 Zoll, sodass Material für ein tiefes, aber stabiles Gewinde übrig bleibt. Der feine 9/16-18 UNF-Bohrer mit 33/64 Zoll entspricht 91,7 Prozent des gleichen Nenndurchmessers, sodass das Loch sichtbar größer und die Gewindeform flacher ist. Ein größeres Loch für die feine Steigung bedeutet, dass der Gewindebohrer weniger Material entfernt und weniger Drehmoment erfährt, was den Gewindebohrer bei härteren Materialien schützt. Das metrische M14 x 2,0-Gewinde, die dem 9/16 am nächsten kommende Standardgröße, verwendet einen 12,2-mm-Bohrer, was etwa 87,1 Prozent seines 14-mm-Durchmessers entspricht. Die M14 x 1,5-Feinvariante benötigt einen 12,7-mm-Bohrer oder 90,7 Prozent und entspricht damit weitgehend dem Verhalten des zölligen Feingewindes. Die M14 x 1,25-Variante liegt mit 91,4 Prozent zwischen 1,5 und den anderen feinen Teilungen, was die kleinere Teilung widerspiegelt. In der gesamten Branche liegen Grobfäden im Allgemeinen im Bereich von 86 bis 88 Prozent, während Feinfäden bei etwa 91 Prozent bleiben. Dieses Verhältnis erklärt, warum Sie nicht einen einzigen Bohrer für alle 9/16-Gewinde verwenden können. Wenn der Bohrer zu klein ist, überlastet sich der Gewindebohrer und bricht, insbesondere bei Edelstahl. Wenn der Bohrer zu groß ist, ist die Gewindeform zu flach und es kann unter Arbeitslast zum Ausreißen kommen. Wenn Sie die prozentuale Beziehung verstehen, können Sie auch eine angemessene Bohrergröße für ungewöhnliche Steigungen abschätzen, die nicht in einem Standarddiagramm gedruckt sind. Für Beschaffungsteams verdeutlicht dieser Vergleich, warum Gewindebohrer und Bohrer als aufeinander abgestimmtes System von einem Konstruktionslieferanten und nicht als unabhängige Werkzeuge gekauft werden sollten.
So berechnen Sie die 9/16-Gewindebohrergröße
Die schnellste Formel zur Schätzung der Größe eines Gewindebohrers besteht darin, die Steigung vom Nenndurchmesser abzuziehen. Bei zölligen Gewinden ist die Steigung der Kehrwert der Anzahl der Gewindegänge pro Zoll, sodass die Formel Bohrerdurchmesser = Hauptdurchmesser – (1 / TPI) lautet. Diese Berechnung ergibt einen theoretischen Wert, der für die meisten gängigen Gewindeformen einem Gewindeeingriff von etwa 75 Prozent entspricht, und das Ergebnis wird dann auf die nächste Standardbohrergröße aufgerundet.
Für das 9/16-12 UNC-Gewinde, das in vielen älteren Zeichnungen als 9/16-12 NC erscheint, beträgt der Nenndurchmesser 0,5625 Zoll und die Steigung 1/12 Zoll oder 0,0833 Zoll. Das Subtrahieren der Steigung ergibt 0,4792 Zoll, und der nächste Standard-Bruchbohrer ist 31/64 Zoll, was 0,4844 Zoll misst. Das ist der Wert, der in jedem zuverlässigen 9/16-Gewindebohrdiagramm erscheint. Wenn Sie dies selbst berechnen, werden Sie feststellen, dass das Ergebnis zwischen einem 15/32-Zoll-Bohrer (0,4688 Zoll) und einem 31/64-Zoll-Bohrer (0,4844 Zoll) liegt und der Diagrammwert den näheren Wert von beiden wählt.
Für das 9/16-18 UNF-Gewinde beträgt die Steigung 1/18 Zoll oder 0,0556 Zoll. Die Formel ergibt 0,5625 – 0,0556 = 0,5069 Zoll. Der nächstliegende Standardbohrer ist 33/64 Zoll, was 0,5156 Zoll misst. Dies ist der branchenweit verwendete Wert für 9/16-18-Gewindebohrer. Es ist erwähnenswert, dass der berechnete Wert zwischen 1/2 Zoll und 33/64 Zoll liegt und verschiedene Chart-Herausgeber ihre Auswahl auf Grundlage ihrer internen Tests und der Tiefe des Engagements treffen, das sie liefern möchten.
Für metrische Threads gilt die gleiche Logik. Ein M14 x 2,0-Gewinde hat einen Außendurchmesser von 14 mm und eine Steigung von 2,0 mm. Die einfache Formel ergibt also 12,0 mm, während der empfohlene Bohrer in Standardtabellen 12,2 mm beträgt. Der etwas größere Wert berücksichtigt die geometrische Höhe der Gewindeform und die Art und Weise, wie eine scharfe Bohrerspitze tatsächlich in ein Bohrloch schneidet.
Der 75-Prozent-Eingriffswert kann angepasst werden, wenn Sie mit harten Materialien oder dünnen Wänden arbeiten. Die folgende Tabelle zeigt, wie sich der Zieleingriff auf den empfohlenen Bohrer für ein 9/16-12 UNC-Gewinde ändert. Bei schwierigen Materialien wie rostfreiem Stahl oder gehärtetem legiertem Stahl führt eine Reduzierung des Eingriffs auf etwa 65 Prozent zu einem geringeren Gewindeschneiddrehmoment und einer geringeren Gefahr eines Gewindebohrerbruchs, während gleichzeitig genügend Gewindekontaktfläche für die meisten statischen Belastungen verbleibt.
| Gezieltes Engagement | Berechneter Bohrerdurchmesser | Nächster Standardbohrer | Tatsächliches Engagement |
|---|---|---|---|
| 75 % (Standard) | 0,4858 Zoll | 31/64 Zoll (0.4844 in) | 76 % |
| 65 % (hartes Material) | 0,4961 Zoll | 1/2 Zoll (0,5000 Zoll) | 61 % |
| 60 % (dünne Wand) | 0,5012 Zoll | 1/2 Zoll (0,5000 Zoll) | 61 % |
Beachten Sie, dass der standardmäßige 31/64-Zoll-Bohrer dem 75-Prozent-Eingriffsziel bereits sehr nahe kommt. Wenn Sie auf 65 Prozent heruntergehen, ist das praktische Ergebnis ein 1/2-Zoll-Bohrer, der die Gewindetiefe auf etwa 61 Prozent verringert. Dies ist eine gängige Praxis beim Gewindeschneiden von rostfreiem Stahl, wo die geringere Schnittlast die etwas geringere Gewindefestigkeit mehr als ausgleicht. Überprüfen Sie immer die Einbindungsanforderungen Ihres Endkunden, bevor Sie vom Standardwert der Tabelle abweichen, insbesondere bei drucktragenden Verbindungen.
16.09.12 UNC vs. 16.09.18 UNF: Welchen Thread sollten Sie angeben?
Der 9/16-Durchmesser ist sowohl in grober als auch in feiner Ausführung erhältlich, und die Wahl beeinflusst die Bohrergröße, den Gewindebohrertyp und die Leistung der Verbindung. Grobe Gewinde haben eine größere Steigung, was bei einer gegebenen Wandstärke zu einer tieferen Gewindeform führt und bei Anwendungen mit schlechter Schmierung toleranter ist. Feingewinde haben eine kleinere Steigung, was zu einem etwas größeren Kerndurchmesser, einer besseren Widerstandsfähigkeit gegen Lockerung durch Vibration und einer feineren Einstellmöglichkeit führt.
9/16-12 UNC grobe Serie
| 9/16-18 UNF feine Serie
|
In der Praxis wird das grobe 9/16-12-Gewinde bevorzugt, wenn die Verbindung häufig demontiert wird, das Material relativ weich ist oder das Loch blind ist und die Spanabfuhr schwierig ist. Das Feingewinde 9/16-18 wird bevorzugt für Anwendungen mit starken Vibrationen, dünnwandigen Gehäusen oder wenn eine präzise Vorspannungseinstellung erforderlich ist. Feingewinde erleichtern zudem das Gewindeschneiden in gehärteten Materialien, da die kleinere Steigung die Schnittkraft pro Umdrehung reduziert.
Eine wichtige Nuance besteht darin, dass ein Feingewinde einen größeren Kerndurchmesser hat, was bedeutet, dass der Querschnitt des Gewindelochs größer und die Spannungskonzentration geringer ist. Aus diesem Grund verwenden viele Hydraulikkomponenten mit 9/16 Anschlüssen die -18 UNF-Serie anstelle von Grobgewinden. Der Nachteil besteht darin, dass feine Gewinde bei der Handhabung und beim Eindrehen von Quergewinden leichter beschädigt werden. Daher müssen die Bediener beim Starten des Gewindebohrers oder der Schraube vorsichtiger sein.
Wo 9/16 Threads in realen technischen Anwendungen auftauchen
Im Automobilbau ist die Gewindegröße 9/16 üblich. In Personenkraftwagen und Nutzfahrzeugen kommen 9/16-18 UNF-Gewinde in Bremssattel-Befestigungsschrauben, Spurstangenköpfen, Getriebeventilgehäusen und Ölkühlerleitungen vor, wo die feine Steigung für Vibrationsfestigkeit und eine kompakte Form sorgt. Das 9/16-12 UNC-Gewinde kommt häufiger bei Motorlagern, Aufhängungsgliedern und Befestigungselementen für schwere Geräte zum Einsatz, wo Grobgewinde den Betriebsbedingungen mit Schmutz oder intermittierender Belastung besser standhalten.
In der Luft- und Raumfahrt wird die 9/16-18 UNF-Serie häufig für strukturelle Verbindungselemente und hydraulische Armaturen nach AN-, MS- oder SAE-Standards spezifiziert. Flugzeugkomponenten werden häufig aus Aluminiumlegierungen hergestellt, bei denen das Feingewinde gut ineinandergreift und der größere Kerndurchmesser zur Ermüdungsfestigkeit beiträgt. Jede Entscheidung über die 9/16-Gewindebohrergröße in dieser Branche wird durch technische Standards und Reparaturhandbücher geregelt, daher sollte der Tabellenwert niemals ohne Genehmigung der Konstruktionsbehörde geändert werden.
Hydrauliksysteme sind ein Hauptnutzer von 9/16-18 UNF-Gewinden. Der O-Ring-Anschluss mit geradem SAE-Gewinde, der bei vielen Ventilen, Verteilern und Pumpen für Anschlüsse der Größe -6 verwendet wird, ist mit einem 9/16-18 UNF-Gewinde versehen. Wenn dieser Anschluss während der Wartung beschädigt wird, sind die Reparaturkosten hoch, da der Verteiler mehrere Kreisläufe bedienen kann und ein Austausch teuer ist. Aus diesem Grund halten viele Wartungsteams einen Drahtgewindeeinsatzsatz in der exakten Größe 9/16 bereit.
Schienenfahrzeuge und allgemeine Maschinen verlassen sich bei weniger kritischen Strukturverbindungen, Klemmplatten und verstellbaren Vorrichtungen auf 9/16-12 UNC. Das grobe Gewinde bietet eine gewisse Fehlertoleranz, wenn vor Ort Gewinde in Gusseisen- oder Weichstahlgehäuse geschnitten werden. Für Vorrichtungsplatten, die bei der CNC-Bearbeitung verwendet werden, ist die 9/16-12-Gewindebohrung beliebt, da sie eine robuste Innensechskantschraube aufnimmt und genügend Wandstärke für Aluminium-Werkzeugplatten bietet.
Gewindeschneiden von 9/16-Gewinden in Aluminium, Stahl, Edelstahl und Kunststoffen
Die gleiche Gewindebohrergröße 9/16 ergibt nicht immer das ideale Gewinde, wenn sich das Grundmaterial ändert. Weiche und harzige Materialien wie Aluminium erfordern scharfe Gewindebohrer und eine zuverlässige Lochgröße, kaltverfestigende Materialien wie rostfreier Stahl profitieren von einem etwas größeren Bohrer und spröde Materialien wie Gusseisen sind im Allgemeinen fehlerverzeihend. Die folgende Tabelle fasst die praktischen Einstellungen für die gängigsten Basismaterialien zusammen.
| Grundmaterial | Empfohlener Bohrer | Tippen Sie auf Typ | Schmierung | Notizen |
|---|---|---|---|---|
| Aluminium 6061 | 31/64 Zoll | Spiralnut oder Formgewindebohrer | Leichtes Öl oder Kerosin | Scharfes Klopfen erforderlich; ausgezeichnete Threads |
| Weicher Stahl | 31/64 Zoll | Spiralpunkt | Lösliches Schneidöl | Standardpraxis |
| Legierter Stahl 4140 | 1/2 Zoll | Spiralnut, TiN-beschichtet | Geschwefeltes Öl | Reduziert das Klopfdrehmoment |
| Edelstahl 304/316 | 1/2 Zoll | Spiralnut, TiN/TiCN | Hochdruckpaste | Vermeiden Sie Kaltverfestigung |
| Gusseisen | 31/64 Zoll | Gerade Flöte | Trockenes oder leichtes Öl | Kurze, pudrige Chips |
| Kunststoffe und Nylon | 31/64 bis 33/64 Zoll | Gerade Flöte | Trocken oder an der Luft | Bei wiederholter Montage Einsätze verwenden |
Bei Aluminium sorgt das standardmäßige 31/64-Zoll-Loch für ein sauberes Gewinde, wenn der Gewindebohrer scharf ist und die Spindelgeschwindigkeit moderat ist. Der Span neigt dazu, lang und faserig zu sein, daher ist ein Spiralnut-Gewindebohrer bei Sacklöchern nützlich. Wenn das Aluminiumbauteil mehrmals montiert und demontiert werden soll, sollte bereits in der Konstruktionsphase ein selbstschneidender Gewindeeinsatz oder ein Drahteinsatz in Betracht gezogen werden, da ein Aluminiumgewinde eine begrenzte Abisolierschwelle aufweist.
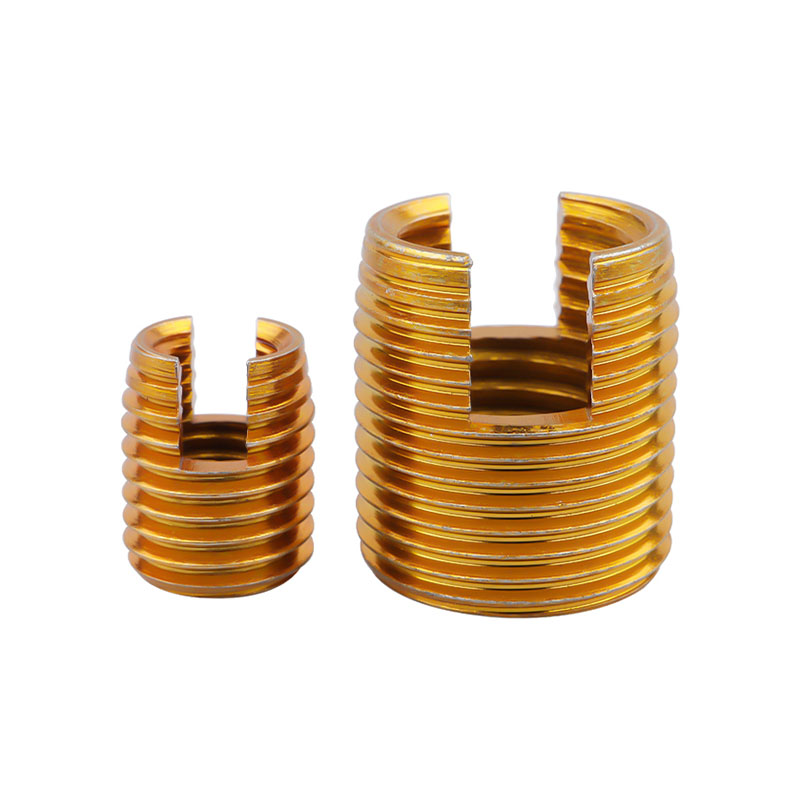 Selbstschneidender Gewindeeinsatz aus Kohlenstoffstahl für Aluminium Dieser selbstschneidende Gewindeeinsatz stärkt Innengewinde in weichen Materialien wie Aluminium ohne vorheriges Gewindeschneiden und verringert so das Risiko eines Abisolierens bei wiederholter Montage und Demontage. Produkt anzeigen →
Bei legiertem Stahl und Edelstahl verringert sich der Gewindeeingriff durch den Einsatz eines 1/2-Zoll-Bohrers von etwa 76 Prozent auf 61 Prozent. Diese Reduzierung verringert das Schnittdrehmoment und das Risiko einer Kaltverfestigung. Der Gewindebohrer sollte über eine Hochleistungsbeschichtung verfügen und der Betrieb sollte mit einer konservativen Geschwindigkeit und reichlich Schneidflüssigkeit erfolgen. Viele Maschinenwerkstätten verwenden einen Tiefschneide-Gewindezyklus in Sacklöchern, um die Späne zu brechen und die Spannuten zu reinigen.
Für Gusseisen wird der standardmäßige 31/64-Zoll-Bohrer bevorzugt, da das Material feine Späne erzeugt, die sich nicht so leicht verdichten. Das Hauptanliegen besteht darin, den Gewindeanfang sauber zu halten, damit der Gewindebohrer nicht auf der Fase rutscht. Bei Kunststoffen hängt die Auswahl von der Wandstärke und der Belastung ab. Ein größerer Bohrer verringert das Risiko von Rissen im Teil, während ein Gewindeeinsatz die Belastbarkeit verbessert und eine wiederholte Montage ohne Abnutzung des Kunststoffs ermöglicht.
Häufige 9/16-Tapping-Fehler und wie man sie vermeidet
Überraschend viele 9/16-Gewindeausfälle sind nicht auf einen schlechten Gewindebohrer zurückzuführen, sondern auf einen einfachen Auswahlfehler, bevor der Gewindebohrer das Werkstück berührt. Die folgende Liste deckt die häufigsten Fehler ab, die uns in Produktions- und Reparaturumgebungen begegnen.
- Verwenden Sie den UNC-Bohrer für einen UNF-Gewindebohrer oder umgekehrt. Ein 9/16-12-Gewindebohrer in einem 33/64-Zoll-Loch schneidet ein dünnes, schwaches Gewinde, das sich ablöst, während ein 9/16-18-Gewindebohrer in einem 31/64-Zoll-Loch klemmt und bricht. Bestätigen Sie die Serie, bevor Sie eine Bohrmaschine auswählen.
- Verwechslung von 9/16 mit M14. Das 9/16-Zoll-Gewinde hat einen Nenndurchmesser von 0,5625 Zoll, während M14 0,5512 Zoll misst. Die Steigungswerte sind unterschiedlich, sodass ein 9/16-12-Gewindebohrer nicht in einem M14-Loch verwendet werden kann, obwohl ein 12,2-mm-Bohrer numerisch einem 31/64-Zoll-Bohrer ähnelt.
- Ignorieren der Bohrtoleranz. Ein abgenutzter oder minderwertiger 31/64-Zoll-Bohrer kann ein Loch schneiden, das mehrere Tausendstel Zoll übergroß ist, was den Eingriff verändert und das Gewinde schwächt. Verwenden Sie einen Qualitätsbohrer und überprüfen Sie bei kritischen Arbeiten die Lochgröße.
- Sacklöcher bohren, ohne Späne zu entfernen. Ein 9/16-Gewinde in einem Sackloch fängt Späne am Boden auf und der Gewindebohrer bindet, sobald sich die Nuten füllen. Verwenden Sie einen Gewindebohrer mit Spiralnut und einen Hackzyklus, anstatt den Gewindebohrer tiefer zu drücken.
- Überspringen von Schneidflüssigkeit in Edelstahl. Edelstahl härtet schnell aus. Ohne Flüssigkeit wird die Oberfläche härter als der Wasserhahn und der Wasserhahn verschleißt oder bricht innerhalb weniger Umdrehungen. Verwenden Sie eine Hochdruckpaste oder eine spezielle Edelstahl-Gewindeschneidflüssigkeit.
- Verwendung eines abgenutzten Wasserhahns. Ein Gewindebohrer, der bereits viele Löcher gebohrt hat, schneidet übergroße Gewinde oder bricht plötzlich an der Wurzel. Verfolgen Sie die Lebensdauer des Gewindebohrers und ersetzen Sie Gewindebohrer, bevor sich die Gewindequalität verschlechtert.
Reparieren beschädigter 9/16-Gewinde mit Gewindeeinsätzen
Ein abisoliertes 9/16-Gewinde bedeutet nicht immer ein neues Gehäuse, einen neuen Krümmer oder eine teure Ausfallzeit. Wenn das Gewinde in einem Aluminium-Zylinderkopf, einem Getriebegehäuse oder einem Hydraulikventilgehäuse beschädigt ist, kann ein Drahtgewindeeinsatz die Verbindung in wenigen Minuten wieder in einen zuverlässigen Zustand versetzen. Bei der Reparatur wird ein Gewindebohrer verwendet, der speziell für den Einsatz geeignet ist, und nicht die standardmäßige 9/16-Gewindebohrergröße, da der Einsatz den ursprünglichen Gewindebereich einnimmt und ein übergroßes Gewindebohrergewinde erforderlich ist.
Der Standard-Reparaturablauf ist unkompliziert. Bohren Sie zunächst das alte Gewinde mit der vom Plattenhersteller empfohlenen Bohrergröße auf. Zweitens klopfen Sie das neue Loch mit einem speziellen STI-Gewindebohrer, der im Vergleich zum Standard-9/16-Gewindebohrer übergroß geschliffen ist, damit der Einsatz nach der Installation passt. Drittens schrauben Sie den Einsatz mit einem Installationswerkzeug in das Gewindeloch. Wenn der Einsatz schließlich einen Zapfen hat, brechen Sie ihn nach der Installation ab. Die fertige Bohrung ist ein 9/16-Innengewinde, das den Originalabmessungen entspricht und den gleichen Bolzen aufnimmt.
- Bohren Sie das beschädigte Gewinde auf den Durchmesser des Einsatzkörpers auf
- Klopfen Sie mit dem STI-Gewindebohrer und der STI-Gewindebohrergröße auf das Loch
- Installieren Sie den Drahteinsatz mit einem speziellen Installationswerkzeug
- Brechen Sie den Zapfen ab und prüfen Sie das endgültige Gewinde mit einem Lehrdorn
 Lieferant von Spiraleinsätzen für die Gewindereparatur Mit einer Reihe von Draht-, Schlüssel- und Schraubensicherungseinsätzen bietet dieser Lieferant zuverlässige Lösungen für die Wiederherstellung beschädigter Gewinde und den Umgang mit Anwendungen mit hohen Vibrationen. Produkt anzeigen →
Das Einsatzmaterial und die Beschichtungsstoffe im Einsatz. Edelstahldrahteinsätze sind aufgrund ihrer Korrosionsbeständigkeit und Festigkeit die erste Wahl, und Kohlenstoffstahleinsätze mit Verzinkung sind eine kostengünstigere Option für Innenmaschinen. Bei Anwendungen mit hohen Zyklen oder starken Vibrationen können die Einsätze mit Schraubensicherung und einem Verriegelungssegment verhindern, dass sich die Schraube herausdreht. Keilverriegelungseinsätze sind eine weitere Option, wenn der Einsatz selbst mechanisch im Grundmaterial verriegelt werden muss.
Wenn Sie Drahteinsätze kaufen, sollte der Lieferant für jede Einsatzgröße die richtige STI-Gewindebohrergröße angeben. Da die Serien 9/16 UNC und 9/16 UNF unterschiedliche Einsätze verwenden, muss das Reparaturset genau zur Original-Gewindeserie passen. Ein zuverlässiger Hersteller von Gewindeeinsätzen dokumentiert den Bohrer, den Gewindebohrer und das Installationswerkzeug als einen einzigen Satz, wodurch das Risiko einer fehlerhaften Reparatur verringert wird.
Auswahl der richtigen Gewindebohrer- und Installationswerkzeuge für 9/16-Arbeiten
Der Gewindebohrer, den Sie für 9/16-Arbeiten auswählen, bestimmt die Gewindequalität ebenso wie der Bohrer. Für eine 9/16-12 UNC-Durchgangsbohrung schiebt ein Spiralschneider, manchmal auch Pistolengewindebohrer genannt, die Späne vor den Schnitt und ist die schnellste Wahl. Bei einem Sackloch zieht ein Spiralnut-Gewindebohrer die Späne aus dem Loch und verhindert, dass sich die Späne am Boden festsetzen. Ein Gewindebohrer mit gerader Nut eignet sich für flache Sacklöcher in Gusseisen, hat jedoch Probleme mit langen Spänen in Aluminium oder Stahl.
Auch bei korrekter Geometrie spielt die Beschichtung eine Rolle. Ein blanker, unbeschichteter Gewindebohrer eignet sich für Gusseisen und kurzspanende Werkstoffe. Ein TiN-beschichteter Gewindebohrer verarbeitet legierten Stahl und reduziert die Haftung. Ein mit TiCN oder TiAlN beschichteter Gewindebohrer funktioniert besser in Aluminium und Edelstahl, wo die Beschichtung die Reibung verringert und lokales Schweißen an der Schneidkante verhindert. Bei der groben Teilung 9/16-12 ist das Schneiddrehmoment relativ hoch, daher sind die richtige Beschichtung und eine scharfe Schneidkante für gleichbleibende Ergebnisse unerlässlich.
Die Schnittgeschwindigkeit sollte konservativ sein. Bei legiertem Stahl ist eine Oberflächengeschwindigkeit von etwa 30 bis 50 SFM ein sicherer Ausgangspunkt für das Gewindeschneiden von Hand, während bei Aluminium mit einem starren Gewindebohrerhalter höhere Geschwindigkeiten erzielt werden können. Der Schlüssel besteht darin, den Vorschub mit der Steigung des Gewindebohrers synchron zu halten, damit der Gewindebohrer unter Druck nicht als Schneidwerkzeug wirkt. Durch den Einsatz eines Gewindebohrerhalters oder eines Gewindeschneidkopfes mit entsprechender Drehmomentsicherung kann ein Bruch, insbesondere in Sacklöchern, verhindert werden.
Wenn Sie immer noch Methoden vergleichen, finden Sie hier unseren Leitfaden So wählen Sie einen Gewindebohrer aus erklärt den Unterschied zwischen Gewindebohrern mit gerader Nut, Spiralspitze und Spiralnut ausführlicher, einschließlich der praktischen Grenzen jeder Geometrie.
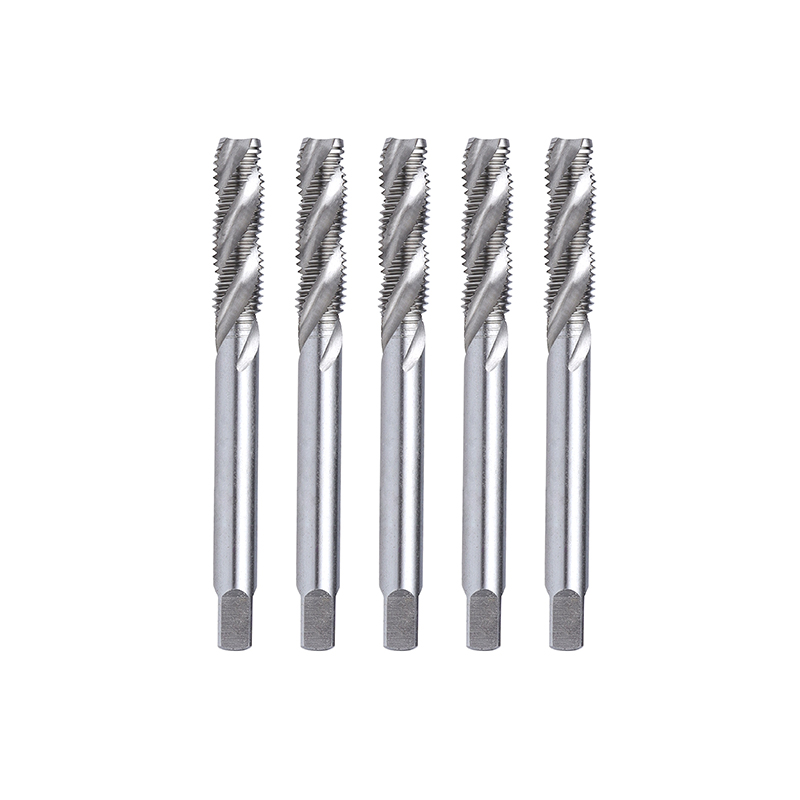 Spiralgewindebohrer für das Gewindeschneiden in tiefen Löchern Mit spiralförmigen Nuten für eine effiziente Spanabfuhr reduziert dieser Gewindebohrer das Verstopfungs- und Bruchrisiko und eignet sich daher ideal für tiefe Löcher, Hartmetalle und die automatisierte Massenproduktion. Produkt anzeigen →
Beim Einbau von Gewindeeinsätzen ist das Montagewerkzeug ebenso wichtig wie der Einsatz. Ein Installationswerkzeug der richtigen Größe wickelt den Einsatz mit der richtigen Spannung in das Loch und verhindert so, dass sich der Einsatz ausdehnt oder verformt. Wenn ein Einsatz zur Nachbearbeitung entfernt werden muss, stehen Extraktionswerkzeuge zur Verfügung. Dieses Zubehör sollte vom selben Lieferanten stammen wie die Einsätze, um ein aufeinander abgestimmtes Produktset zu gewährleisten.
Verwandte Leitfäden und Ressourcen
Wenn Sie die Spezifikationen überprüfen oder einen Speziallieferanten für Gewindebohrer, Gewindeeinsätze und Installationswerkzeuge bewerten müssen, bietet Ihnen die folgende Ressource Informationen zum technischen Hintergrund und zur Produkterfahrung des Herstellers.
Häufig gestellte Fragen zu den Gewindebohrergrößen 9/16
Was ist die Gewindebohrergröße für ein 9/16-12 UNC-Gewinde?Verwenden Sie einen 31/64-Zoll-Bohrer, was 0,4844 Zoll oder etwa 12,3 mm entspricht. Dieser Bohrer erzeugt etwa 75 Prozent Gewindeeingriff in Stahl und entspricht dem Wert, der in Standard-Gewindebohrtabellen für das 9/16-12 UNC-Grobgewinde angegeben ist. |
Was ist die Gewindebohrergröße für ein 9/16-18 UNF-Gewinde?Verwenden Sie einen 33/64-Zoll-Bohrer, was 0,5156 Zoll oder etwa 13,1 mm entspricht. Die feine Steigung hinterlässt ein größeres Loch, was das Gewindeschneiddrehmoment verringert und ein flacheres, aber vibrationsbeständiges Gewinde erzeugt. |
Kann ich einen 1/2-Zoll-Bohrer zum Gewindebohren eines 9/16-12-Gewindes verwenden?Technisch gesehen ja, aber nur, wenn Sie den Gewindeeingriff reduzieren möchten. Ein 1/2-Zoll-Bohrer erzeugt einen Eingriff von etwa 61 Prozent anstelle der standardmäßigen 75 Prozent, was bei rostfreiem Stahl oder gehärtetem legiertem Stahl nützlich ist. Für allgemeine Arbeiten ist der 31/64-Zoll-Bohrer die sicherere Wahl. |
Was ist der metrische äquivalente Bohrer für 9/16-Gewinde?Die nächstgelegene metrische Gewindegröße ist M14. Für ein M14 x 2,0-Gewinde wird ein 12,2-mm-Bohrer verwendet, für ein M14 x 1,5-Gewinde ein 12,7-mm-Bohrer. Diese liegen nahe an den imperialen 9/16-Werten, aber die Fäden selbst sind nicht austauschbar. |
Sind 9/16-12 UNC- und M14 x 2,0-Gewinde gleich?Nein. Das 9/16-12 UNC hat einen Nenndurchmesser von 0,5625 Zoll (14,2875 mm) und eine Steigung von 12 TPI, während das M14 x 2,0 einen Nenndurchmesser von 14 mm und eine Steigung von 2 mm hat. Die Durchmesser sind ähnlich, aber Steigung und Gewindeform sind unterschiedlich, sodass Gewindebohrer und Bolzen nicht austauschbar sind. |
Was bedeutet ein Gewindeeingriff von 75 Prozent bei einem 9/16-Gewindebohrer?Das bedeutet, dass die Innengewinde 75 Prozent der theoretischen Gesamtgewindetiefe einnehmen. Dies ist der Branchenkompromiss zwischen Gewindefestigkeit und Gewindeschneiddrehmoment. Ein 75-Prozent-Gewinde trägt fast die volle Last eines 100-Prozent-Gewindes, erfordert jedoch deutlich weniger Schneidkraft. |
Welchen Gewindebohrer sollte ich für ein Sackloch 9/16-12 UNC verwenden?Verwenden Sie einen Gewindebohrer mit Spiralnut, der beim Schneiden die Späne aus dem Loch zieht. Bei Durchgangslöchern ist ein Spiralschneider schneller, da er die Späne vor den Gewindebohrer schiebt. Verwenden Sie immer eine auf das Grundmaterial abgestimmte Anbohrflüssigkeit. |
Wie repariere ich ein abisoliertes 9/16-Gewinde?Bohren Sie das beschädigte Gewinde auf den vom Hersteller des Einsatzes empfohlenen Durchmesser auf, klopfen Sie mit einem STI-Gewindebohrer in das Loch und installieren Sie einen Drahtgewindeeinsatz mit einem geeigneten Installationswerkzeug. Der STI-Gewindebohrer ist im Vergleich zu einem standardmäßigen 9/16-Gewindebohrer übergroß geschliffen, sodass die Originalschraube auch nach der Installation des Einsatzes noch passt. |
Zusammenfassung der endgültigen Entscheidung für Ihren Gewindeschneidjob am 16. September
Die Auswahl der richtigen Gewindebohrergröße 9/16 macht den Unterschied zwischen einem sauberen, zuverlässigen Gewinde und einem gebrochenen Gewindebohrer oder einem ausgerissenen Loch aus. Für die meisten Arbeiten sind 31/64 Zoll für 9/16-12 UNC und 33/64 Zoll für 9/16-18 UNF die Zahlen, die man sich merken sollte. Wenn das Material einen geringeren Eingriff erfordert, wechseln Sie für die grobe Serie zu einem 1/2-Zoll-Bohrer, überprüfen Sie jedoch zuerst die Anwendungsanforderung. Die metrischen M14-Gewinde sind enge Nachbarn, aber kein Ersatz für 9/16.
Für Beschaffungs- und Engineering-Teams verringert die Zusammenarbeit mit einem spezialisierten Hersteller auch das Risiko von Spezifikationsfehlern. Dongtai Jinzhize Metal Products Co., Ltd. ist ein professioneller Hersteller und Lieferant von Gewindeeinsätzen, der Drahtgewindeeinsätze, selbstschneidende Einsätze, Keilsicherungseinsätze, Innen-/Außengewinde-Umwandlungsmuttern, Ölstopfen sowie die dazugehörigen Gewindebohrer und Installationswerkzeuge herstellt. Großhandelskäufer, die bei Großaufträgen eine gleichbleibende Qualität benötigen, können die komplette Gewindeschneid- und Reparaturlösung als abgestimmtes System beziehen, anstatt Werkzeuge von mehreren Anbietern zusammenzustellen.
Verwenden Sie die Bohrtabelle für Standard-Gewindebohrer als Ausgangspunkt, passen Sie sie an das Material und die Betriebsbedingungen an, überprüfen Sie die Gewindereihe auf der Zeichnung und statten Sie Ihre Bediener mit hochwertigen Gewindebohrern und Schneidflüssigkeit aus. Ein 9/16-Gewinde ist eine zuverlässige und kostengünstige Verbindung, wenn das Loch beim ersten Mal richtig gebohrt wird.


