

 English
 Français
 Español

Inhalt
- 1 2-56 Gewindebohrergröße auf einen Blick
- 2 Was genau ist ein 2-56-Thread?
- 3 2-56 Gewindespezifikationen, die jeder Maschinist kennen sollte
- 4 So berechnen Sie die Bohrergröße des Gewindebohrers 2-56
- 5 Visueller Leitfaden: 2-56 Bohrerauswahl und Gewindeeingriff
- 6 Zahl, Buchstabe, Bruchzahl oder Metrik: Auswahl des besten Bohrers
- 7 So bohren Sie 2–56 Löcher: Schritt-für-Schritt-Praxisanleitung
- 8 Häufige 2-56 Tippfehler und wie man sie vermeidet
- 9 Reparieren abisolierter oder übergroßer 2-56-Gewinde
- 10 Zugehörige Gewindegrößen und Auswahlhilfe
- 11 Herstellerperspektive: Beschaffung von Gewindebohrern und Gewindeeinsätzen für die Produktion
- 12 Häufig gestellte Fragen zur Bohrergröße 2-56 Gewindebohrer
- 12.1 Welche Bohrergröße verwende ich für einen 2-56-Gewindebohrer?
- 12.2 Kann ich für einen 2-56-Gewindebohrer einen Bohrer Nr. 51 anstelle eines Bohrers Nr. 50 verwenden?
- 12.3 Welcher metrische Bohrer kommt einem Nr. 50 für 2-56-Gewinde am nächsten?
- 12.4 Ändert sich die Größe des 2-56-Gewindebohrers für Aluminium im Vergleich zu Stahl?
- 12.5 Sollte ich für ein 2-56-Loch einen Schneidgewindebohrer oder einen Formgewindebohrer verwenden?
- 12.6 Wie tief sollte ich bohren, bevor ich ein 2-56-Sackloch bohre?
- 13 Verwandte Lektüre und vertrauenswürdige Referenzen
Sie stehen an der Werkbank mit einer Reihe von Halterungen, die ein Gewindeloch Nr. 2-56 erfordern, und die Zeichnung sagt Ihnen nicht, welchen Bohrer Sie nehmen sollen. Die Bohrergröße des Gewindebohrers 2-56 ist die wichtigste Entscheidung, bevor Sie mit dem Schneiden von Gewinden beginnen: Wählen Sie etwas zu klein, und der Gewindebohrer bleibt stehen oder bricht, wählen Sie einen Bohrer zu groß, und das Innengewinde geht beim ersten Zusammenbau aus. In diesem Artikel zeigen wir Ihnen den genauen Bohrerdurchmesser, erklären, woher er kommt und geben Ihnen eine praktische Methode, ihn an Ihr Material, Ihren Gewindebohrertyp und Ihre Qualitätsanforderungen anzupassen. Am Ende werden Sie in der Lage sein, eine Bohrergrößentabelle mit 2-56 Gewindebohrern aus dem Gedächtnis auszufüllen und Ihre Wahl gegenüber jedem Prüfer zu verteidigen.
Die Antwort, die in den meisten veröffentlichten Diagrammen erscheint, ist ein Bohrer Nr. 50, der 0,0700 Zoll misst. Dies ist die Standardeinstellung für die allgemeine Bearbeitung von Stahl, Edelstahl, Aluminium und Messing. Allerdings wird ein Bit Nr. 51 mit 0,0670 Zoll häufig verwendet, wenn das Loch flach ist, das Material weich ist oder die Verbindung eine hohe Last trägt und Sie eine zusätzliche Gewindetiefe im Grundmaterial wünschen. Wir werden beide Optionen sowie metrische Äquivalente behandeln, damit Sie auch dann die richtige Entscheidung treffen können, wenn der Zahlenbohrsatz eine Lücke aufweist.
2-56 Gewindebohrergröße auf einen Blick
Wenn Sie nur eine Zahl benötigen, finden Sie sie hier: Verwenden Sie einen Bohrer Nr. 50 für einen 2-56-Gewindebohrer. Die folgende Tabelle fasst die Gewindegeometrie und die am häufigsten empfohlenen Bohrmaße zusammen.
| Threadbezeichnung | Fäden pro Zoll | Hauptdurchmesser | Tonhöhe | Empfohlener Bohrer | Bohrerdurchmesser | Ungefähres Engagement |
|---|---|---|---|---|---|---|
| 2-56 UNC (grob) | 56 | 0,0860 Zoll (2,184 mm) | 0,017857 Zoll | #50 | 0,0700 Zoll (1,778 mm) | Ungefähr 65-70 % |
| 2-56 UNC (Tight Hole) | 56 | 0,0860 Zoll | 0,017857 Zoll | #51 | 0,0670 Zoll (1,702 mm) | Ungefähr 80-85 % |
| 2-56 UNC (metrische Alternative) | 56 | 0,0860 Zoll | 0,017857 Zoll | 1,80 mm | 0,0709 Zoll | Ungefähr 62–66 % |
| 2-56 UNC (metrische Alternative) | 56 | 0,0860 Zoll | 0,017857 Zoll | 1,75 mm | 0,0689 Zoll | Ungefähr 72-76 % |
Beachten Sie, dass der Bohrer Nr. 50 mathematisch nicht für jede Definition des Gewindeeingriffs perfekt ist. Maschinenhandbücher verwenden leicht unterschiedliche Formeln, weshalb gelegentlich Bohrer mit 1,80 mm, 1,78 mm oder sogar Nr. 49 für ein 2-56-Gewinde in Tieflochanwendungen empfohlen werden. Die technische Logik ist einfach: Eine kleine Verringerung des Bohrdurchmessers erhöht die Gewindehöhe, erhöht aber auch das Gewindeschneiddrehmoment. Bei einem winzigen Gewindebohrer mit einem Kerndurchmesser von etwa 0,050 Zoll sind es Drehmomentspitzen, die den Fräser zerstören.
In der Praxis sollten Sie Nr. 50 als Basislinie und Nr. 51 als Sonderauswahl betrachten. Wenn das Teil aus Aluminium oder Messing besteht, ist Nr. 50 bequem. Wenn das Teil aus Edelstahl 302 oder einer gehärteten Legierung besteht oder die Gewindetiefe weniger als die Hälfte der erforderlichen Gewindelänge beträgt, kann der Gewindebohrer mit der kleineren Nr. 51 tiefer schneiden und verbleibt mehr Material unter der Gewindespitze. Wenn Sie dagegen Durchgangslöcher in dünnes Blech bohren, erhalten Sie mit einem Gewindebohrer Nr. 49 bei 0,0730 Zoll genügend Gewinde für eine leichte Befestigung, während das Risiko eines Gewindebohrerbruchs nahezu ausgeschlossen ist.
Was genau ist ein 2-56-Thread?
Die Bezeichnung 2-56 stammt von einem Nummerierungssystem, das vor dem einheitlichen Gewindestandard existierte. Die führende „2“ bezieht sich auf die Schraubengröße Nummer 2, die einen nominalen Außendurchmesser von 0,0860 Zoll hat, nicht auf die Anzahl der Millimeter oder den Zollanteil. „56“ bedeutet 56 Fäden pro Zoll, womit diese Größe in die Unified National Coarse-Serie, abgekürzt UNC, eingeordnet wird. Die entsprechende vereinheitlichte Feinvariante ist 2-64 mit 64 Gewindegängen pro Zoll und verwendet in den meisten Tabellen den gleichen Bohrer Nr. 50, da der Kerndurchmesser nahezu identisch ist.
Eine Schraube Nr. 2 ist im industriellen Vergleich klein, kommt aber in Präzisionsgeräten äußerst häufig vor. Zu den typischen Anwendungen gehören die Montage von Sensoren, die Sicherung von Leiterplattenabstandshaltern in der Elektronik, die Befestigung von Zierplatten und Typenschildern, die Anbringung kleiner Halterungen in Flugzeuginstrumententafeln, die Halterung von Motorbürsten und die Unterstützung von HF-Anschlüssen in Kommunikationsgeräten. Die Gewindesteigung von 0,0179 Zoll ist grob genug, um problemlos in weiche Metalle zu bohren, aber dennoch klein genug, dass ein Gewindeloch in einen 8-mm-Lochkreis passt.
Warum das Zahlensystem neue Maschinisten verwirrt
Zahlengrößen basierten ursprünglich auf einer geometrischen Abfolge von Durchmessern und nicht auf einer logischen Millimeterbeziehung. Eine Schraube Nr. 2 mit 0,086 Zoll liegt zwischen einer Schraube Nr. 1 mit 0,073 Zoll und einer Schraube Nr. 3 mit 0,099 Zoll. Diese Unregelmäßigkeit bedeutet, dass die einzige zuverlässige Möglichkeit zur Bestimmung der richtigen Gewindebohrergröße 2-56 darin besteht, sich eine Tabelle anzusehen oder sie anhand der Gewindegeometrie zu berechnen. Gehen Sie nicht davon aus, dass für eine Schraube Nr. 2 ein 2-mm-Bohrer erforderlich ist. das tut es nicht. Ein 2-mm-Bohrer ist 0,0787 Zoll groß, was ein viel schwächeres Gewinde als der empfohlene Nr. 50 mit 0,0700 Zoll ergeben würde.
Für einen Produktionsingenieur oder einen Beschaffungsspezialisten, der Verbindungselemente in großen Mengen beschafft, ist das 2-56-Gewinde ebenfalls eine Kaufentscheidung. Es handelt sich um eine der kleinsten Zollgrößen, die immer noch weit verbreitet in Innensechskantschrauben, Flachkopf-Maschinenschrauben, Stellschrauben und Gewindeabstandshaltern erhältlich ist. Die Größe des Gewindebohrers ist nicht nur für den Maschinisten, sondern auch für die Qualitätsabteilung von Bedeutung, da der Durchmesser des gebohrten Lochs direkt darüber entscheidet, ob das mit Gewinde versehene Produkt eine Gut/Schlecht-Lehrenprüfung besteht.
2-56 Gewindespezifikationen, die jeder Maschinist kennen sollte
Um einen Gewindebohrer sicher auswählen zu können, benötigen Sie ein klares mentales Modell der Gewindeform. Ein einheitlicher Faden ist eine symmetrische V-Form mit einem eingeschlossenen Winkel von 60 Grad und leicht abgeflachten Wurzeln und Spitzen. Die drei Durchmesser, die das Gewinde definieren, sind der Hauptdurchmesser (der größte), der Flankendurchmesser (der effektive Durchmesser in der Mitte der Flanke) und der Nebendurchmesser (der kleinste, d. h. der Grund des Außengewindes oder die Spitze des Innengewindes).
| Parameter | Wert in Zoll | Wert in Millimetern | Notizen |
|---|---|---|---|
| Nenngroßer Durchmesser | 0.0860 | 2.184 | Grunddurchmesser der Schraube Nr. 2 |
| Fäden pro Zoll | 56 | 56 TPI | Grobe Serie |
| Tonhöhe | 0.017857 | 0,4536 mm | Abstand zwischen den Gewindespitzen |
| Tonhöhe diameter (basic) | 0.0744 | 1.890 | Am Mittelflankenpunkt |
| Kleiner Durchmesser (grundlegend) | 0.0667 | 1.694 | Wurzel des externen Threads |
| Empfohlener Gewindebohrer | 0.0700 | 1.778 | #50 Bohrer |
| Gewindebohrer für 85 %-Gewinde | 0.0664 | 1.687 | In der Nähe von #52 oder 1,70 mm |
Beachten Sie den Kerndurchmesser von 0,0667 Zoll, da er eine Untergrenze dafür darstellt, wie klein Sie bohren können. Wenn Sie unterhalb des Kerndurchmessers bohren, schneidet der Gewindebohrer nur Metall und die entstehenden Späne werden mit ziemlicher Sicherheit die Spannuten verstopfen. Deshalb liegt ein #51 mit 0,0670 Zoll sehr nahe am theoretischen Minimum für ein 2-56-Gewinde. Eine Nr. 52 mit 0,0635 Zoll liegt unter dem Kerndurchmesser und erzeugt im Allgemeinen einen übermäßigen Eingriff von mehr als 90 Prozent, was nur in besonderen Situationen mit sehr duktilem Material und einem Premium-Spiralspitzengewindebohrer sinnvoll ist.
Maschinenbauer, die nach Luft- und Raumfahrt- oder Automobilqualitätsstandards arbeiten, achten auch auf die Passungsklasse, typischerweise Klasse 2B für eine Gewindebohrung. Das 2B-Toleranzband für den Kerndurchmesser lässt eine geringe Variabilität zu, weshalb sowohl Nr. 50 als auch Nr. 51 akzeptable Gewinde produzieren können. Der Unterschied im gebohrten Loch zeigt sich hauptsächlich im Prozentsatz der Gewindehöhe und in der zum Drehen des Gewindebohrers erforderlichen Kraft, nicht darin, ob das Loch die Schraube aufnimmt. Ein mit einem Bohrer Nr. 50 ordnungsgemäß gebohrtes 2-56-Loch passiert die gleiche Lehrdornlehre wie ein mit einem Bohrer Nr. 51 hergestelltes Loch, aber das Loch Nr. 50 schneidet schneller und mit einer geringeren Bruchrate.
So berechnen Sie die Bohrergröße des Gewindebohrers 2-56
Wenn Sie sich nicht erinnern können, ob eine Nr. 50 oder eine Nr. 51 richtig ist, können Sie die Antwort in etwa zwanzig Sekunden ableiten. Für zöllige Einheitsgewinde lautet die am häufigsten verwendete Formel:
Gewindebohrerdurchmesser = Hauptdurchmesser – (0,01299 x gewünschter Gewindeeingriff x Steigung)
In dieser Formel wird der Gewindeeingriff als Dezimalzahl ausgedrückt, sodass 75 Prozent zu 0,75 werden. Die Steigung ist einfach 1 geteilt durch die Anzahl der Gewindegänge pro Zoll. Bei einem 2-56-Gewinde beträgt der Außendurchmesser 0,0860 und die Steigung 1/56, was 0,017857 Zoll entspricht.
Lassen Sie uns ein Beispiel mit einem Engagement von 75 Prozent durchgehen. Multiplizieren Sie 0,01299 mit 0,75 mit 0,017857. Das Ergebnis ist gerundet 0,000174, und wenn man diesen Wert von 0,0860 subtrahiert, erhält man 0,0686 Zoll. Es gibt keinen standardmäßig nummerierten Bohrer mit genau 0,0686 Zoll, aber ein 1,75-mm-Bohrer mit 0,0689 Zoll ist eine hervorragende metrische Übereinstimmung. Unter den Zahlenbohrern sind Nr. 50 bei 0,0700 und Nr. 51 bei 0,0670 am nächsten. Die Nr. 50 ergibt ein etwas geringeres Engagement, etwa 70 Prozent, während die Nr. 51 ein etwas höheres Engagement liefert, etwa 82 Prozent. Die Formel bestätigt daher, dass beide Übungen vertretbar sind und dass in den gedruckten Diagrammwerten normalerweise #50 ausgewählt wird, da dadurch das Risiko eines Klopfens verringert wird.
Für ein Engagement-Ziel von 60 Prozent ergibt die Formel 0,0860 minus 0,000139 oder 0,0721 Zoll. Der nächstgelegene Standardbohrer ist Nr. 49 mit 0,0730. Für ein 85-Prozent-Ziel ergibt die Formel 0,0860 minus 0,000197 oder 0,0663 Zoll, was einem #52 mit 0,0635 für ein sehr enges Loch oder einem 1,70-mm-Bohrer mit 0,0669 am nächsten kommt. Die folgende Tabelle fasst die nützlichen Punkte zu diesem Bereich zusammen.
| Gezieltes Engagement | Berechneter Durchmesser (Zoll) | Übung zur nächsten Zahl | Nächster metrischer Bohrer | Typische Verwendung |
|---|---|---|---|---|
| 50 % | 0.0744 | #49 (0,0730) | 1,90 mm (0,0748) | Blech, dünne Wände |
| 60 % | 0.0721 | #49 (0,0730) | 1,85 mm (0,0728) | Weiches Aluminium, leichte Halterungen |
| 70 % | 0.0698 | #50 (0,0700) | 1,80 mm (0.0709) | Allgemeiner Zweck, empfohlene Standardeinstellung |
| 75 % | 0.0686 | #51 (0,0670) oder #50 | 1,75 mm (0.0689) | Starke Verbindungen aus Stahl |
| 85 % | 0.0664 | #52 (0,0635) | 1,70 mm (0,0669) | Hochfeste, harte Materialien |
Die praktische Lektion ist, dass es sich bei der Bohrergröße 2-56 nicht um eine einzelne heilige Zahl, sondern um einen schmalen Bereich zwischen etwa 0,066 und 0,073 Zoll handelt. Innerhalb dieses Bandes wird die Wahl von fünf Faktoren bestimmt: dem Material, das gebohrt wird, der Tiefe des Lochs, der Art des Gewindebohrers, der erforderlichen Ausziehfestigkeit und den Folgen eines Bruchs eines Gewindebohrers im Teil. Wenn einer dieser Faktoren von entscheidender Bedeutung ist, beginnen Sie mit Nr. 50 für normale Teile und stellen Sie dann einen Buchstaben kleiner für flache Löcher in hartem Stahl bzw. einen Buchstaben größer für Durchgangslöcher in weichem Blech ein.
Visueller Leitfaden: 2-56 Bohrerauswahl und Gewindeeingriff
Der Gewindeeingriff ist der Prozentsatz der Gewindehöhe des Gewindebohrers, der tatsächlich vom Bohrloch erfasst wird. Wählen Sie einen größeren Bohrer und Sie erhalten weniger Eingriff, was das Gewindeschneiddrehmoment verringert, aber auch die Auszugskraft verringert. Wählen Sie einen kleineren Bohrer und Sie erhalten mehr Eingriff, aber der Gewindebohrer arbeitet härter und bricht leichter. Die Gewindebohrergröße 2-56 stellt daher einen praktischen Kompromiss zwischen Festigkeit und Standzeit dar. Die horizontalen Balken unten vergleichen den effektiven Eingriff für die Bohrergrößen, die am häufigsten für 2-56 Gewindebohrer verwendet werden.
Der Bohrer Nr. 50 ist mit genau 0,0700 Zoll die in Referenztabellen am häufigsten aufgeführte Bohrergröße mit 2-56 Gewindebohrern. Unter Verwendung der Standard-Gewindehöhenformel ergibt sich ein Eingriff von etwa 69 Prozent in einem 2-56 UNC-Loch. Das erklärt, warum Nr. 50 die Standardempfehlung ist: Sie liefert starke Gewinde, ohne kleine Handgewindebohrer zu überlasten. Für Reparaturarbeiten oder für härtere Materialien greifen viele Maschinenbauer auf eine Nr. 51 mit 0,0670 Zoll zurück. Die Nr. 51 erhöht den Eingriff auf etwa 82 Prozent, erhöht aber auch das Risiko eines Gewindebohrerbruchs erheblich. Metrische Bohrer bieten Ihnen zusätzliche Optionen, wobei 1,75 mm bei 0,0689 Zoll einem Eingriff von nahezu 74 Prozent entsprechen. Ein 1,80-mm-Bohrer mit 0,0709 Zoll landet bei etwa 65 Prozent, was eine sinnvolle Alternative ist, wenn keine Nummernbohrer verfügbar sind. Bei einem Anstieg auf #49 bei 0,0730 Zoll sinkt der Eingriff auf etwa 56 Prozent, was gelegentlich bei dünnem Blech verwendet wird. Eine Nr. 48 mit 0,0760 Zoll lässt nur etwa 43 Prozent Eingriff zu, eine schlechte Wahl für alles außer dichtungsähnlichen Teilen. Im Gegensatz dazu übersteigt ein Gewindebohrer Nr. 52 bei 0,0635 Zoll den Eingriff von 90 Prozent und sollte Gewindebohrern vorbehalten sein, die damit umgehen können. Für die meisten Werkstätten beträgt der praktische Bereich Nr. 51, Nr. 50 oder 1,75 bis 1,80 mm, je nachdem, was sich in der Schublade befindet. Die beste Wahl besteht aus einem ausgewogenen Verhältnis zwischen Lochstärke, Lebensdauer des Gewindebohrers und den Kosten eines kaputten Gewindebohrers in einem teuren Teil. Sobald Sie akzeptieren, dass die veröffentlichte Bohrgröße von 2-56 Gewindebohrern in den einzelnen Diagrammen leicht variieren kann, können Sie für jeden Auftrag einen informierten Anruf tätigen.
Zahl, Buchstabe, Bruchzahl oder Metrik: Auswahl des besten Bohrers
Maschinenwerkstätten in Nordamerika führen üblicherweise Nummernbohrer von Nr. 1 bis Nr. 60, Teilbohrer in 1/64-Zoll-Schritten und metrische Bohrer in 0,1-mm-Schritten. Ein 2-56-Gewinde liegt in einem Größenbereich, in dem Sie selten einen Buchstabenbohrer benötigen, da der richtige Durchmesser in der Mitte der Zahlen- und metrischen Sätze liegt. Dennoch ist es nützlich, das nächste Äquivalent in jedem System zu kennen.
| System | Nächste Größe | Durchmesser (Zoll) | Durchmesser (mm) | Engagement | Urteil |
|---|---|---|---|---|---|
| Zahlenübung | #50 | 0.0700 | 1.778 | Ungefähr 69 % | Beste Standardeinstellung |
| Zahlenübung | #51 | 0.0670 | 1.702 | Ungefähr 82 % | Hochfeste Option |
| Metrischer Bohrer | 1,80 mm | 0.0709 | 1.800 | Ungefähr 65 % | Gut, wenn keine Nr. 50 |
| Metrischer Bohrer | 1,75 mm | 0.0689 | 1.750 | Ungefähr 74 % | Bestes metrisches Äquivalent |
| Bruchbohrer | 5/64 Zoll | 0.0781 | 1.984 | Ungefähr 34 % | Zu großer, schwacher Faden |
| Bruchbohrer | 1/16 Zoll | 0.0625 | 1.588 | Über 100 % | Zu klein, Hahn klemmt |
Die Bruchteilvergleiche sind hervorzuheben, da ein neuer Bediener häufig zu einem 1/16-Zoll-Bohrer greift, wenn er eine kleine Beschriftung eines Befestigungselements sieht. Ein 1/16-Zoll-Bohrer hat einen Durchmesser von 0,0625 Zoll, was tatsächlich unter dem Kerndurchmesser des 2-56-Gewindes liegt, sodass der Gewindebohrer die gesamte Gewindetiefe aus massivem Metall schneiden würde. Dies führt zu einem extrem hohen Drehmoment, schnellem Gewindebohrerverschleiß und einer erheblichen Gefahr, dass der Gewindebohrer im Loch abbricht. Andererseits lässt ein 5/64-Zoll-Bohrer mit 0,0781 Zoll nur ein Stück Material für die Gewindespitze übrig, und eine Schraube, die mit einem angemessenen Drehmoment angezogen wird, löst sich sofort.
Metrikübungen sind oft die einfachste Lösung, wenn der Zahlensatz unvollständig ist. Ein 1,75-mm-Bohrer entspricht fast genau dem theoretischen 75-Prozent-Eingriffspunkt, während sich ein 1,80-mm-Bohrer nahezu identisch mit einem #50-Bohrer verhält. Wenn Sie in einer Werkstatt arbeiten, die standardmäßig auf metrische Werkzeuge setzt, bestellen Sie sowohl 1,75-mm- als auch 1,80-mm-Hartmetall- oder HSS-Bohrer, damit Sie immer die beiden nützlichsten Optionen haben. Die gleiche Logik gilt für ein 2-64 UNF-Gewinde, das die gleiche empfohlene Gewindebohrergröße wie 2-56 verwendet.
So bohren Sie 2–56 Löcher: Schritt-für-Schritt-Praxisanleitung
Die Auswahl des richtigen Bohrers ist nur die erste Hälfte der Arbeit. Ein Gewindebohrer Nr. 2-56 ist klein genug, dass die Fehlertoleranz bei Ausrichtung, Geschwindigkeit und Schmierung sehr gering ist. Das folgende Verfahren ist das gleiche, das wir auch für qualitätskritische Produktionsläufe in unserem eigenen Werk anwenden.
- Markieren Sie die Lochposition mit einem Körner und bohren Sie das Pilotloch mit einem scharfen Bohrer Nr. 50. Bei Sacklöchern mindestens das 1,5-fache der Gewindetiefe für zusätzlichen Spielraum einplanen.
- Fasen Sie die Oberseite des Lochs mit einem Senker oder einem größeren, von Hand gehaltenen Bohrer an. Dadurch wird der Grat entfernt, der sonst die Späne zurück in die Spannuten drücken würde.
- Wählen Sie einen Wasserhahn aus. Ein Gewindebohrer mit einer Fase von 3 bis 5 Gewindegängen ist die beste allgemeine Wahl für ein 2-56-Loch. Verwenden Sie einen Gewindebohrer nur, wenn das Loch bis zur vollen Tiefe mit einem Gewinde versehen werden muss.
- Tragen Sie einige Tropfen Gewindeschneidflüssigkeit auf. Verwenden Sie für Aluminium eine Flüssigkeit auf Alkohol- oder Kerosinbasis. Verwenden Sie für Stahl und Edelstahl ein schwefelhaltiges Schneidöl.
- Starten Sie den Gewindebohrer von Hand mit einem Windeisen in der Größe des Gewindebohrerschafts und üben Sie gleichmäßigen Druck nach unten aus, während Sie ihn im Uhrzeigersinn drehen, um ein Rechtsgewinde zu erhalten.
- Drehen Sie den Gewindebohrer nach jeder halben Umdrehung um eine Vierteldrehung um, um den Span zu zerbrechen. Dies ist bei kleinen Gewindebohrern von entscheidender Bedeutung, da das Nutvolumen gering ist.
- Fahren Sie fort, bis der Hahn die erforderliche Tiefe erreicht. Halten Sie bei einer Durchgangsbohrung an, sobald das Gewinde des Gewindebohrers an der Unterseite hervorsteht.
- Entfernen Sie den Hahn vorsichtig und prüfen Sie das Gewinde mit einem 2-56-Lehrdorn oder mit der passenden Schraube.
Gewindebohrer schneiden im Vergleich zum Formen von Gewindebohrern für 2-56
Bei kleinen Zollgewinden ändert die Wahl zwischen einem Schneidgewindebohrer und einem gewindeformenden Gewindebohrer die empfohlene Bohrergröße. Ein Gewindebohrer entfernt Material und verwendet daher die zuvor beschriebene Standardformel. Ein Formgewindebohrer verdrängt Material in den Gewindegrund und hinterlässt keine Späne, was ihn sehr attraktiv für Durchgangslöcher in Aluminium oder Messing macht. Allerdings erfordert ein Formgewindebohrer ein größeres Loch, da das verdrängte Material die Gewindeform ausfüllen muss, ohne übermäßigen Druck zu erzeugen .
| Schneidgewindebohrer für 2-56 Verwendet Bohrer Nr. 50 bei 0,0700 Zoll für etwa 65–70 % Eingriff. Entfernt Späne, muss geschmiert werden, geeignet für Stahl, Edelstahl, Messing und Aluminium. Erzeugt ein saubereres Gewinde in zähen Materialien und kann mit einem Gewindebohrer in Sacklöchern verwendet werden. | Formungstipp für 2-56 Verwenden Sie einen Bohrer Nr. 48 oder Nr. 49, normalerweise 0,0780 Zoll für 60–65 % Eingriff. Verformt das Gewinde kalt, hinterlässt keine Späne, stärkeres Gewinde, da der Faserfluss komprimiert wird. Am besten für Aluminium, Kupfer und kohlenstoffarmen Stahl geeignet. Nicht für spröde Materialien empfohlen. |
Für CNC-Arbeiten ist die empfohlene Spindeldrehzahl für einen 2-56-Gewindebohrer überraschend hoch: zwischen 800 und 1.500 U/min für Aluminium und 400 bis 800 U/min für Stahl, abhängig von der Gewindebohrerbeschichtung und der Maschinensteifigkeit. Handgewindeschneiden mit langsamer Geschwindigkeit ist für Prototypenarbeiten sicherer, aber bei Produktionsmengen liefert ein starrer Gewindeschneidzyklus mit einem schwebenden Werkzeughalter die konsistentesten Ergebnisse. Wenn Sie Gewindebohrer für die Massenproduktion auswählen, lesen Sie unseren Leitfaden zur Auswahl eines Gewindebohrers. Es erklärt die Kompromisse zwischen Spiralflöten- und Spiralspitzendesigns.
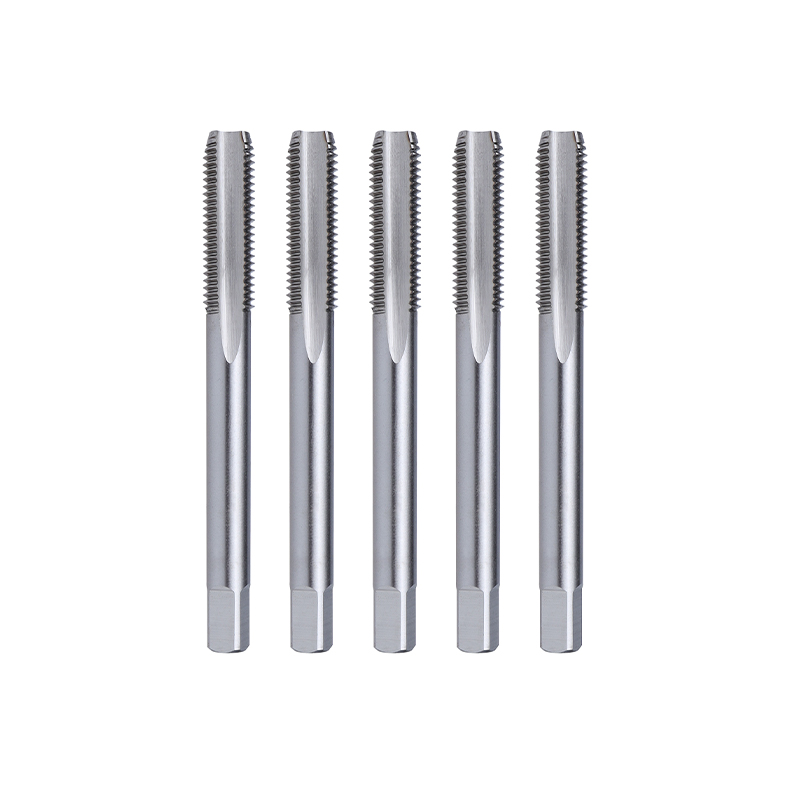 Handgewindebohrer mit gerader Nut für 2-56-Gewinde in weiche Metalle Dieser Standard-Gewindebohrer mit gerader Nut eignet sich für flache Löcher mit 2 bis 56 Löchern und leichte Arbeiten in Aluminium und Kupfer. Dies wird bei der Auswahl von Gewindebohrern für den Prototyp oder die Produktion erwähnt und seine Toleranz passt gut zum als nächstes beschriebenen Schritt zur Überprüfung der Stiftstärke. Produkt anzeigen →
Überprüfen Sie abschließend das Bohrloch vor dem Gewindeschneiden, wenn das Teil teuer oder schwer nachzubearbeiten ist. Zur Bestätigung des Durchmessers reicht oft eine einfache Messnadel aus, die problemlos in das Loch passt. Die Toleranz des gebohrten Lochs ist für das Gewindeschneiden mit der Hand großzügig, aber ein abgenutzter Bohrer, der zu wenig schneidet, macht aus einer routinemäßigen 2-56-Operation einen ständigen Kampf mit kaputten Gewindebohrern.
Häufige 2-56 Tippfehler und wie man sie vermeidet
Die meisten durcheinander geratenen oder gebrochenen 2-56-Fäden sind auf eine wiederholbare Reihe von Fehlern zurückzuführen und nicht auf schlechtes Material. Wir haben die folgende Liste anhand realer Produktionserfahrungen zusammengestellt, einschließlich unserer eigenen Produktionsstätte und Kundenrücksendungen, die zur Ursachenanalyse zurückkamen.
- Verwendung eines Bohrers Nr. 51 in Stahl ohne erhöhte Schmierung. Der höhere Eingriff erhöht das Drehmoment und ein Handgewindebohrer blockiert, wenn die Nuten verstopfen.
- Bohren mit einem stumpfen Bohrer, der Übermaß schneidet. Eine übergroße Pilotbohrung ist die häufigste Ursache für Gewindeausrisse in dünnen Platten, da der effektive Eingriff unter 50 Prozent sinkt.
- Wasserhahn schief starten. Ein 2-56-Gewindebohrer hat eine sehr kurze Schaftlänge, um die Ausrichtung zu erleichtern, und jede Neigung führt zu einem trichterförmigen Profil, das nicht durch einen Lehrdorn passt.
- Lassen Sie den Wasserhahn zu tief in ein Sackloch laufen. Die Späne der Spirale verdichten sich am Boden und der Hahn klemmt oder geht kaputt. Für Sacklöcher verwenden Sie einen Gewindebohrer mit Spiralnut.
- Überspringen der Fase. Der vom Bohrer erzeugte Grat umschlingt die Gewindebohrerspitze und wird in das Loch gezogen, wo er hohe Reibung und eine schlechte Gewindequalität verursacht.
- Verwendung des falschen Gewindebohrertyps für das Loch. Ein von Anfang an verwendeter Bodengewindebohrer hat keine Einführung und kann sich nicht selbst ausrichten, so dass er an der Mündung zu groß schneidet.
- Zu festes Anziehen des Windeisens. Wenn der Gewindebohrer nicht mehr schneidet, wenden viele Anfänger mehr Kraft an, anstatt die Späne rückwärts zu entfernen.
Wenn ein Wasserhahn in einem 2-56-Loch kaputt geht, geraten Sie nicht in Panik. Ein Hartmetall-Schaftfräser kann den gebrochenen Gewindebohrer ausschleifen, wenn das Loch zugänglich ist, oder Sie können einen beschädigten Einsatz mit einem Gewindeeinsatz-Ausziehwerkzeug entfernen. Bei einem gebrochenen Gewindebohrer ist die Funkenerosion die endgültige Lösung für hochwertige Teile. Bei den meisten Aluminium- und Stahlteilen können Sie den Gewindebohrer jedoch vorsichtig mit einem Hartmetallbohrer aufbohren und dann das übergroße Loch in ein Gewindereparatureinsatzloch umwandeln. Wir behandeln diesen Prozess im nächsten Abschnitt.
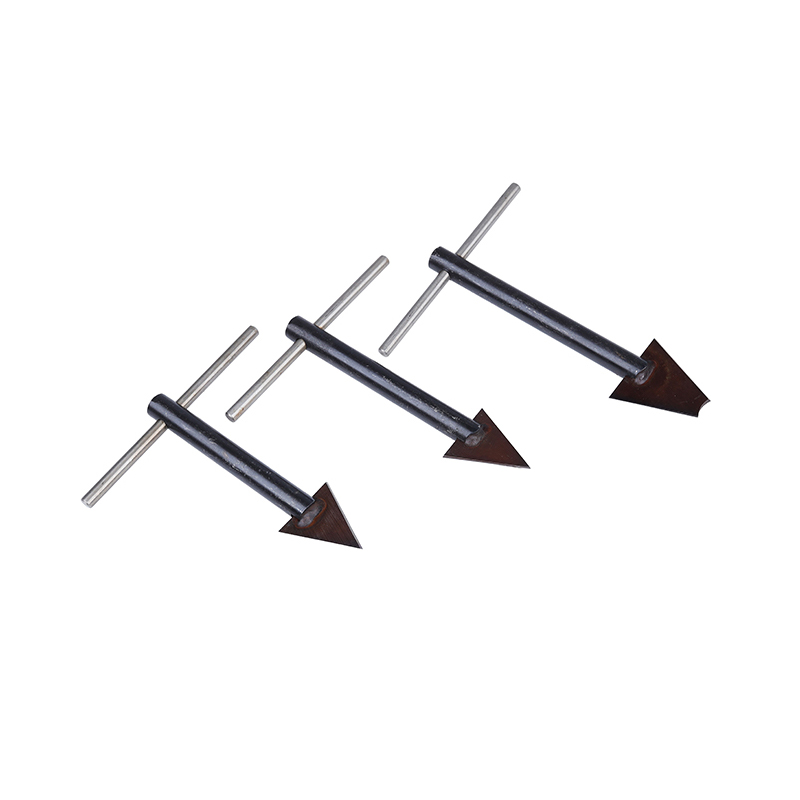 Werkzeug zum Entfernen des Gewindeeinsatzes für beschädigte Spulen Dieses Werkzeug entfernt festsitzende oder gebrochene Gewindeeinsätze, ohne das Basisgewinde zu beschädigen. Es ist hier relevant, da der Text erklärt, wie man ein übergroßes 2-56-Loch umwandelt und einen fehlerhaften Einsatz entfernt, was dieses Werkzeug zu einer praktischen Ergänzung zu Reparatursätzen macht. Produkt anzeigen →
Reparieren abisolierter oder übergroßer 2-56-Gewinde
Wenn ein 2-56-Gewindestreifen abisoliert wird oder das ursprüngliche Loch zu groß ist, besteht die kostengünstigste Lösung normalerweise darin, einen Drahtgewindeeinsatz zu installieren. Drahtgewindeeinsätze, auch Spiralspuleneinsätze oder Gewindereparatureinsätze genannt, ersetzen das beschädigte Innengewinde durch eine neue Edelstahlspule, die die ursprüngliche 2-56-Schraube aufnimmt. Für den Reparaturvorgang ist ein spezieller Bohrer erforderlich, der jedoch einen anderen Durchmesser als der ursprüngliche Gewindebohrer hat, da der Einsatz genügend Halt haben muss, um einer Drehung standzuhalten, und das Außengewinde des Einsatzes im Grundmaterial sitzen muss.
Für eine 2-56-Gewindereparatur ist die Vorgehensweise wie folgt. Bohren Sie zunächst das beschädigte Gewinde mit dem markierten Bohrer des Einsatzsatzes auf, bei dem es sich normalerweise um einen Bohrer Nr. 43 mit 0,0890 Zoll handelt, wenn es sich um einen Einsatz mit Schlüsselverriegelung handelt, oder um die Größe, die auf dem Satz für einen Drahteinsatz angegeben ist. Zweitens klopfen Sie mit dem im Kit enthaltenen Spezialgewindebohrer auf das Loch. Der Gewindebohrer erzeugt das größere Innengewinde, das dem Außendurchmesser des Einsatzes entspricht. Drittens wickeln Sie den Einsatz auf das Installationswerkzeug und treiben ihn in das Loch ein, bis er leicht unter der Oberfläche sitzt. Brechen Sie abschließend den Zapfen ab, wenn Sie einen Standard-Drahteinsatz verwenden, oder überprüfen Sie einfach die Bohrung mit einer 2-56-Schraube. Bei einem tanglosen Einsatz entfällt der Schritt des Zapfenbrechens, was bei beengten Platzverhältnissen ein echter Vorteil ist.
Drahtgewindeeinsätze eignen sich besonders für 2–56 Löcher in Aluminium-, Magnesium- oder Zinkdruckgussteilen, bei denen sich das Originalgewinde leicht entfernen lässt und der Austausch des gesamten Gehäuses unwirtschaftlich wäre. Sie werden auch bewusst in der Konstruktionsphase eingesetzt: Die Schraube greift in die harte Edelstahlspule ein, während die Spule die Last über eine größere Oberfläche in das weiche Grundmetall überträgt. Aus diesem Grund sind bei vielen Motor- und Getriebekomponenten im Automobilbereich standardmäßig Einsätze in Aluminiumgehäusen vorgesehen. Einzelheiten zur Installationsreihenfolge finden Sie in unserem Schritt-für-Schritt-Artikel zur Installation von Metallgewindeeinsätzen.
 Tangless-Drahtgewindeeinsatz für Reparaturen in der Entwurfsphase Dieser tangenlose Einsatz macht den Schritt des Entfernens überflüssig und kann von beiden Enden installiert werden, was die Produktion beschleunigt. Der umgebende Text hebt die Verwendung von Einsätzen in Aluminiumgehäusen hervor, um abisolierte Gewinde zu verhindern. Diese Version eignet sich für Montage- und Serviceumgebungen mit hohem Volumen. Produkt anzeigen →
Wenn Sie Produkte herstellen, die wiederholt gewartet werden müssen, wie z. B. Ventildeckel, Sensorgehäuse oder Motorendkappen, kann die Festlegung eines Drahtgewindeeinsatzes von Anfang an in der Konstruktion die häufigsten Ausfälle vor Ort verhindern. Der Einsatz verursacht zwar geringe Anschaffungskosten, eliminiert jedoch das Risiko, ein komplettes Gehäuse zu verschrotten, weil ein kleines Gewinde beschädigt ist. Qualifizierte Einkäufer in Luft- und Raumfahrt- und Verteidigungsprogrammen schätzen diesen Ansatz besonders, da es sich bei dem Einsatz um ein dokumentiertes, nachverfolgbares Standardteil handelt, das die äußere Hülle des Bauteils nicht verändert.
Zugehörige Gewindegrößen und Auswahlhilfe
Das 2-56-Gewinde gehört zu einer Familie kleiner Zollgewinde, bei denen sich die richtige Bohrergröße mit zunehmender Schraubengröße schnell ändert. Es ist hilfreich, 2-56 im Kontext zu seinen nächsten Nachbarn zu platzieren, wenn Sie eine Maschine für eine Charge gemischter kleiner Verbindungselemente einrichten.
| Thread | Serie | Hauptdurchmesser (in) | TPI | Gewindebohrer | Bohrerdurchmesser (in) | Primärmaterial |
|---|---|---|---|---|---|---|
| 1-64 | UNC | 0.0730 | 64 | #53 | 0.0595 | Instrumentierung |
| 2-56 | UNC | 0.0860 | 56 | #50 | 0.0700 | Allgemeiner Zweck |
| 2-64 | UNF | 0.0860 | 64 | #50 | 0.0700 | Feineinstellung |
| 3-48 | UNC | 0.0990 | 48 | #47 | 0.0785 | Elektronik-Hardware |
| 4-40 | UNC | 0.1120 | 40 | #43 | 0.0890 | Gehäuse, Halterungen |
| M2 x 0,40 | Metrisch | 0.0787 | 63.5 | 1,60 mm | 0.0630 | Globale Produkte |
Beachten Sie, dass das 2-64-Feingewinde den gleichen Gewindebohrer wie 2-56 hat, was praktisch, aber auch problematisch ist. Die feinere Steigung von 2-64 hat eine geringere Gewindehöhe, sodass das gleiche Bohrloch etwas mehr Eingriff erzeugt. In der Praxis ist eine Nr. 50 für beide korrekt, und Sie müssen die Bohrer nicht wechseln, wenn Sie am selben Teil zwischen 2-56 und 2-64 wechseln.
Wenn man 2-56 mit M2 vergleicht, ist der Hauptdurchmesser des metrischen Gewindes mit 0,0787 Zoll etwas kleiner als mit 0,0860 Zoll. Der nächstgelegene metrische Gewindebohrer für M2 x 0,40 ist 1,60 mm bei 0,0630 Zoll. Wenn eine Zeichnung ein M2-Gewindeloch zeigt, ersetzen Sie es nicht durch einen 2-56-Gewindebohrer und einen #50-Bohrer; Die Größen liegen nahe genug beieinander, um zu verwechseln, aber weit genug voneinander entfernt, um bei einem Messgerät zu versagen. Dies ist eine der häufigsten Verwechslungen in Betrieben mit gemischten Einheiten und führt direkt zu Nacharbeiten und Kundenbeschwerden.
Bei der Massenproduktion lässt sich Verwirrung am besten vermeiden, indem man für eine Produktlinie entweder Zoll- oder metrische Hardware standardisiert. Ein Vertragshersteller, der beide Systeme unterstützt, benötigt eine klare Farbcodierung auf den Werkzeughaltern und ein strenges Protokoll für Bohrersätze. Wartungsbetriebe für Gabelstapler und Schienenfahrzeuge, die häufig sowohl mit veralteter Zoll-Hardware als auch mit neueren metrischen Komponenten arbeiten, sollten separate Gewindebohrer- und Bohrsätze für die beiden Systeme bereithalten.
Herstellerperspektive: Beschaffung von Gewindebohrern und Gewindeeinsätzen für die Produktion
Der Kauf von Gewindebohrern, Bohrern und Gewindereparatureinsätzen unterscheidet sich vom Kauf in einer Werkstatt zu Hause. Wenn Sie große Mengen an Gewindeschneidwerkzeugen für eine Produktionslinie beschaffen, sind die Kennzahlen, die von Charge zu Charge wichtig sind, die Qualität der Beschichtung und die Fähigkeit des Lieferanten, eine stabile Versorgung zu einem ausgehandelten Großhandelspreis aufrechtzuerhalten. Ein renommierter Gewindehersteller wie Dongtai Jinzhize Metal Products Co., Ltd. betreibt automatisierte Produktionslinien, die täglich Tausende von Gewindeeinsätzen, Gewindebohrern und Installationswerkzeugen produzieren, wodurch Einkaufsmanager einen einzigen verantwortlichen Partner für das gesamte Befestigungssystem haben.
Für OEMs, die Elektronik, Automobilsensoren oder Luft- und Raumfahrtbaugruppen montieren, darf die Beziehung zwischen dem Bohrloch und dem Gewindeschneidwerkzeug kein nachträglicher Gedanke sein. Wenn Ihr CNC-Programmierer die Gewindebohrergröße 2-56 auf #50 einstellt, der Gewindebohrerlieferant jedoch die Geometrie des Einsatzes oder die Fasenlänge ändert, kann sich das Gewindebohrdrehmoment um 20 Prozent oder mehr verschieben. Durch die direkte Zusammenarbeit mit einem Hersteller, der sowohl das Schneidwerkzeug als auch den Gewindeeinsatz herstellt, wird dieses Risiko vermieden, da die beiden Produkte gemeinsam entwickelt und gemessen werden. Viele internationale Kunden in Brasilien, Europa und Südostasien haben diesen Ansatz übernommen, wenn sie bei uns als Anbieter kompletter Gewindeschneidlösungen einkaufen.
Großhandelskäufer sollten sich auch nach Oberflächenbehandlungs- und Verpackungsstandards erkundigen. Bei selbstschneidenden Gewindeeinsätzen und Drahtgewindeeinsätzen beeinflusst die Qualität der Beschichtung das Montagedrehmoment und die Korrosionsbeständigkeit. Ein Hersteller, der sowohl einen Einsatz aus gelb verzinktem Kohlenstoffstahl als auch einen Einsatz aus Edelstahl 303/304/316 ab Lager produzieren kann, wird Ihre Vorlaufzeit erheblich verkürzen. Wenn Ihr Qualitätssystem Materialzertifikate und Chargenrückverfolgbarkeit erfordert, stellen Sie sicher, dass der Hersteller diese für jede Kiste mit Gewindebohrern und Einsätzen bereitstellen kann, die das Lager verlässt.
Berücksichtigen Sie abschließend die gesamten Lebenszykluskosten und nicht nur den Stückpreis. Ein etwas teurerer Gewindebohrer mit besserer Beschichtung schneidet oft dreimal so viele 2-56-Löcher, bevor er nachgeschärft werden muss. Die gleiche Logik gilt auch für Gewindeeinsätze: Die Kosten für einen Einsatz sind gering im Vergleich zu den Kosten für einen verschrotteten Zylinderkopf oder ein Getriebegehäuse. Einkaufsmanager, die diesen Kompromiss verstehen, bevorzugen in der Regel einen etablierten Hersteller mit einem dokumentierten Qualitätsmanagementsystem gegenüber dem niedrigsten Bieter.
Häufig gestellte Fragen zur Bohrergröße 2-56 Gewindebohrer
Dies sind die Fragen, die Maschinenbediener, Konstrukteure und Einkäufer am häufigsten stellen, wenn sie sich auf den Gewindebohrer für ein 2-56-Loch vorbereiten.
Welche Bohrergröße verwende ich für einen 2-56-Gewindebohrer?Die Standardlösung ist ein Bohrer Nr. 50 mit einem Durchmesser von 0,0700 Zoll. Diese Bohrergröße ergibt ein ausgewogenes Gewinde, das für die meisten Arbeiten stark genug ist und gleichzeitig das Gewindeschneiddrehmoment niedrig genug für einen kleinen Hand- oder Maschinengewindebohrer hält. |
Kann ich für einen 2-56-Gewindebohrer einen Bohrer Nr. 51 anstelle eines Bohrers Nr. 50 verwenden?Ja. Ein Bohrer Nr. 51 mit 0,0670 Zoll erzeugt einen höheren Gewindeeingriff, etwa 82 Prozent, was das Gewinde stärker macht, aber auch den Gewindeschneidwiderstand erhöht. Verwenden Sie Nr. 51 nur, wenn das Material weich ist, das Loch kurz ist oder Sie maximale Auszugskraft benötigen. |
Welcher metrische Bohrer kommt einem Nr. 50 für 2-56-Gewinde am nächsten?Die nächstgelegenen metrischen Größen sind 1,80 mm bei 0,0709 Zoll und 1,75 mm bei 0,0689 Zoll. Der 1,80-mm-Bohrer verhält sich nahezu identisch zu Nr. 50, während der 1,75-mm-Bohrer näher am theoretischen Eingriffspunkt von 75 Prozent landet. |
Ändert sich die Größe des 2-56-Gewindebohrers für Aluminium im Vergleich zu Stahl?Für die meisten Arbeiten nein. Ein Bohrer Nr. 50 funktioniert sowohl in Aluminium als auch in Stahl gut. Wenn Sie tiefe Sacklöcher in Edelstahl der Serie 300 bohren, bevorzugen Sie möglicherweise einen Nr. 51, um mehr Gewinde zu erhalten, vorausgesetzt, Sie verwenden einen hochwertigen Spiralnutengewindebohrer und starke Schneidflüssigkeit. |
Sollte ich für ein 2-56-Loch einen Schneidgewindebohrer oder einen Formgewindebohrer verwenden?Ein Gewindebohrer ist die sicherste Wahl für allgemeine Arbeiten, insbesondere in Stahl und Edelstahl. Ein Formgewindebohrer eignet sich gut für Aluminium und Messing, erfordert jedoch eine größere Vorbohrung, normalerweise um einen Bohrer Nr. 48 oder Nr. 49 mit 0,0760 bis 0,0730 Zoll, da er Material verdrängt, anstatt Späne zu entfernen. |
Wie tief sollte ich bohren, bevor ich ein 2-56-Sackloch bohre?Bohren Sie mindestens einen vollen Gewindedurchmesser tiefer als die erforderliche Gewindelänge. Für ein 2-56-Gewinde mit einem Nenndurchmesser von 0,086 Zoll bedeutet das, dass das gebohrte Pilotloch mindestens 0,086 Zoll über das tiefste benötigte Gewinde hinausragen sollte, idealerweise sogar noch mehr, damit der Gewindebohrer Platz für Späne hat. |
Verwandte Lektüre und vertrauenswürdige Referenzen
Wenn Sie eine neue Produktionslinie einrichten oder einfach Ihr Wissen über Gewindeschneidvorgänge erweitern, helfen Ihnen die folgenden Ressourcen aus unserer technischen Bibliothek dabei, bessere Entscheidungen zu treffen. Sie behandeln die Auswahl von Wasserhähnen, Installationsmethoden und die breitere Familie von Produkten mit Gewindeanschlüssen.
| So wählen Sie einen Gewindeschneider aus Vergleichen Sie Nutenarten, Beschichtungen und Gewindebohrergeometrien, damit Sie das richtige Werkzeug für 2–56 Löcher in jedem Material auswählen können. In diesem Leitfaden werden die Auswahlfaktoren erläutert, die sich auf die Gewindequalität und die Werkzeuglebensdauer auswirken. | So installieren Sie Metallgewindeeinsätze Eine Schritt-für-Schritt-Anleitung zur Installation von Drahtgewindeeinsätzen, einschließlich Bohrergröße, Gewindeschneiden und Einstecktiefe. Dies ist der praktische Begleiter für alle 2-56-Gewinde-Reparaturarbeiten. |
Beide Leitfäden wurden von unseren Ingenieuren mit Produktionserfahrung in den Bereichen Automobil, Luft- und Raumfahrt und Schienenverkehr verfasst. Sie können auch unsere Produktseiten für Gewindeeinsätze, Installationswerkzeuge und Gewindebohrer durchsuchen, um die genauen Komponenten zu sehen, die für große Lieferverträge verfügbar sind.


